.rc-lab-meta { fondo:#f4f7fb; borde izquierdo: 4px sólido #0056b3; relleno: 12px 16px; margen:0 0 18px 0; tamaño de fuente: 14px; color:#334155; radio de borde: 0 6px 6px 0; }
.rc-geo-answer { fondo:#fffbeb; borde: 1px sólido #fde68a; borde izquierdo: 4px sólido #d97706; relleno: 14px 18px; margen:0 0 22px 0; radio de borde: 0 6px 6px 0; tamaño de fuente: 15,5 px; altura de línea: 1,65; color:#1e293b; }
.rc-tech-table { ancho: 100%; colapso de fronteras: colapso; margen: 18px 0 24px 0; tamaño de fuente: 14,5 px; }
.rc-tech-table th { fondo:#0f2942; color:#ffffff; alineación de texto: izquierda; relleno: 11px 14px; borde: 1px sólido #cbd5e1; peso de fuente: 600; }
.rc-tech-table td { relleno:10px 14px; borde: 1px sólido #cbd5e1; color:#1e293b; alineación vertical: arriba; altura de línea: 1,55; }
.rc-tech-table tr:nth-child(even) td { fondo:#f8fafc; }
.rc-cta-card { fondo:gradiente lineal (135 grados, #f0f7ff 0%, #e6f0fa 100%); borde: 1px sólido #bfdbfe; borde izquierdo: 5px sólido #0056b3; relleno: 20px 24px; margen:28px 0 16px 0; radio de borde: 8px; }
.rc-cta-card h3 { margen:0 0 10px 0; color:#0f2942; tamaño de fuente: 18px; }
.rc-cta-card p { margen:0 0 12px 0; color:#334155; tamaño de fuente: 15px; altura de línea: 1,6; }
.rc-cta-enlaces a { display:inline-block; margen:4px 10px 4px 0; relleno: 8px 15px; antecedentes:#0056b3; color:#ffffff !importante; decoración de texto: ninguna! Importante; radio de borde: 5px; peso de fuente: 600; tamaño de fuente: 14px; }
.rc-cta-links a.rc-btn-outline { fondo:#ffffff; color:#0056b3 !importante; borde: 1px sólido #0056b3; }
¿Cuáles son los métodos de evaluación de los estabilizadores térmicos?
¿Qué evalúan estos métodos de evaluación?
¿Qué características debe poseer un buen estabilizador?
El plástico PVC tiene un problema importante durante el procesamiento (por ejemplo, cuando se calienta y se funde): ¡es sensible al calor! A altas temperaturas: 1. Se vuelve amarillo y negro, afectando la apariencia del producto, especialmente para envases transparentes. 2. Se descompone liberando gas cloruro de hidrógeno (HCl), que no sólo es desagradable y corrosivo para la maquinaria y el equipo, sino que también hace que el plástico se vuelva quebradizo y se degrade. Los estabilizadores de calor abordan específicamente este problema, evitando que el PVC amarillee y se descomponga.
Se consideran tres indicadores clave de desempeño:
¿Qué se mide? Este método mide principalmente la velocidad de decoloración y liberación de cloruro de hidrógeno del plástico cuando se expone a temperaturas elevadas.
Método de cambio de color del horno:

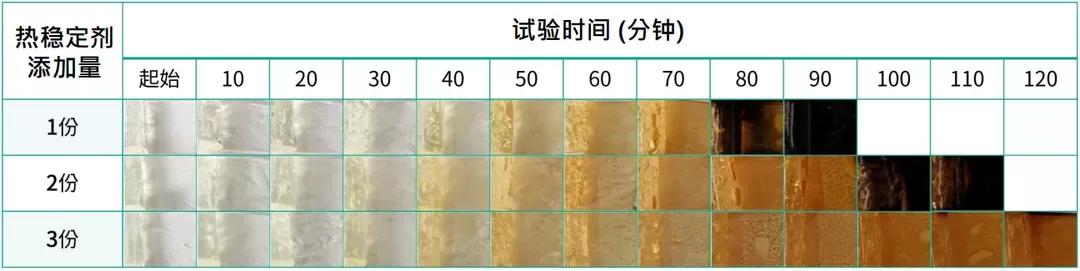
Método Rojo Congo:


La industria del cable a menudo utiliza este método para evaluar la estabilidad térmica de los materiales de revestimiento y aislamiento de PVC utilizados en alambres y cables, y sirve como base principal para la clasificación de temperatura de funcionamiento de alambres y cables.
¿Qué se mide? Simular las condiciones del PVC en una máquina procesadora (como una extrusora o una máquina de moldeo por inyección), donde se somete simultáneamente a altas temperaturas, aire y una fuerte agitación (cizallamiento). Esta es la prueba que más se parece a las condiciones reales de procesamiento y, por lo tanto, es muy importante.
Equipo principal: Reómetro de torsión (que simula la temperatura y las fuerzas de corte dentro de la máquina).
Los indicadores clave se pueden ver en el gráfico:


¿Qué se mide? ¿Cuánto calor puede soportar un producto plástico después de su fabricación o durante el reprocesamiento de materiales reciclados?
Método más utilizado: prueba del Rojo Congo.
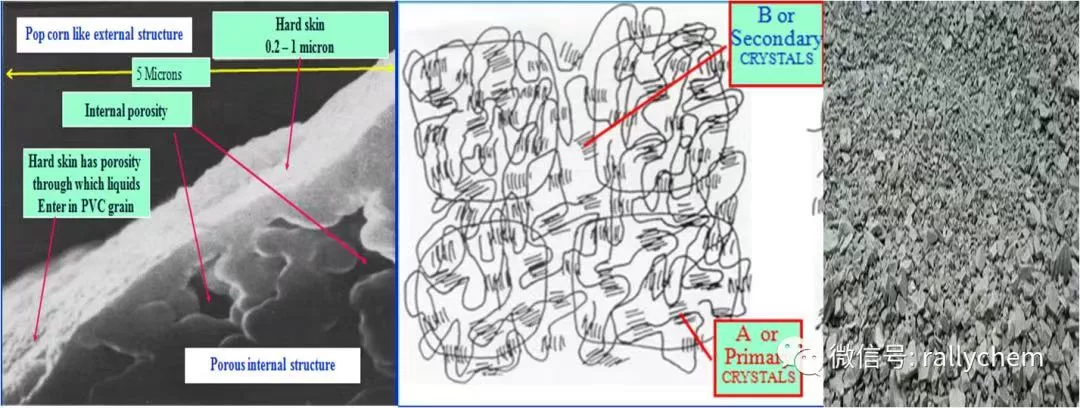


Ninguna prueba de laboratorio captura el perfil completo de rendimiento de un paquete de lubricante y estabilizador térmico de PVC. Los ingenieros de formulación combinan pruebas de estabilidad estática, dinámica y residual para verificar tanto la retención temprana del color como la seguridad de la extrusión a largo plazo:
| Método de prueba y estándar | Condiciones de prueba | Punto final físico/químico | Lo que predice en producción | Aplicaciones de PVC objetivo |
|---|---|---|---|---|
| 1. Prueba de horno de envejecimiento térmico estático (ISO 305/ASTM D2115) |
Láminas de PVC fresadas y calentadas en horno de aire forzado a 180–190°C; las tiras se retiran cada 5 a 10 minutos | Progresión visual del color (Blanco → Amarillo → Naranja → Negro) y curva colorimétrica Δb* | Retención del color inicial y resistencia al calor estático sin corte mecánico | Película/hoja de PVC transparente, perfiles de ventana blancos, tubos médicos |
| 2. Prueba del reómetro de par dinámico (ASTM D2538) |
60–68 g de mezcla seca en una batidora Brabender a 185–195°C, 35–60 rpm corte continuo | Tiempo de fusión (s), par de fusión (N·m), par de equilibrio y tiempo de aumento del par de descomposición | Ventana de procesamiento real de doble tornillo, equilibrio de cera interno/externo y estabilidad al calor cortante. | Tuberías rígidas de PVC-U, pisos SPC/WPC, tableros de espuma de PVC, accesorios de CPVC |
| 3. Prueba de estabilidad térmica del rojo Congo (ISO 182-1/GB/T 2917.1) |
Gránulos sellados en un tubo de vidrio con papel rojo Congo en la boca. Baño de aceite a 180°C o 200°C | Minutos hasta que el gas HCl que se desprende hace que el papel indicador de color rojo Congo rojo a azul (pH < 3,0) | Estabilidad térmica residual y a largo plazo después de la extrusión o durante el reciclaje de múltiples pasadas | Revestimiento de alambres y cables (clasificado entre 70 y 105 °C), arneses para automóviles, PVC reciclado |
En las pruebas con reómetro de torsión Brabender (ASTM D2538), hasta el 35 % del tiempo de descomposición medido depende del sistema lubricante de cera en lugar del estabilizador de jabón metálico únicamente. Si la fricción interna es demasiado alta, el calentamiento por fricción consume prematuramente el estabilizador térmico; Si la liberación externa falla en la pared de la cámara, la adherencia local desencadena un pico de descomposición temprana.
| Serie de aditivos Rallychem | Grados representativos | Impacto de la curva del reómetro (ASTM D2538) | Sinergia de estabilidad térmica |
|---|---|---|---|
| Cera de PE oxidada de alta densidad (cera OPE) | RLWAX® RL-916A, RL-629TP | Controla el tiempo de fusión a un nivel óptimo de 60 a 90 s; Forma una barrera de liberación de metal a alta temperatura. | Previene la adherencia tardía a la pared y extiende el tiempo de descomposición dinámica al 15–25% en sistemas Ca-Zn |
| Cera de poliéster dirigida | RLWAX® RL-70, RL-78, RL-691A | Reduce el par máximo de fusión y la viscosidad de la masa fundida en equilibrio entre un 8% y un 14% sin florecer. | Minimiza la generación de calor cortante en PVC rígido y CPVC; conserva la blancura inicial (Δb* < 1,8 en horno a 185°C) |
| Homopolímero de poliéster | RS-500, RCM-S5 | Promueve la elasticidad homogénea de la masa fundida y la encapsulación del relleno en recetas con alto contenido de CaCO3. | Elimina los puntos calientes de fricción del relleno localizados y admite una optimización del costo de formulación del 20 % |
¿Necesita curvas de reómetro de torsión Brabender, tiras de color de horno estático a 185 °C o verificación de Rojo Congo a 200 °C para su formulación de PVC/CPVC? Explore los lubricantes de cera especializados y las soluciones de un solo paquete de Rallychem:
El método del horno de envejecimiento térmico estático (ISO 305) es la prueba visual más simple: coloque láminas de PVC fresadas en un horno de aire forzado a 185 °C y extraiga muestras cada 5 a 10 minutos para registrar el tiempo hasta que se produzca el amarillamiento y el ennegrecimiento inicial.
La prueba del reómetro de torsión dinámica (ASTM D2538) simula mejor la producción real porque somete el compuesto de PVC a energía térmica y corte mecánico simultáneos, midiendo el tiempo de fusión, la torsión de equilibrio y el tiempo de descomposición dinámica.
La prueba estándar Congo Red (ISO 182-1) utiliza un baño de aceite a temperatura constante a 180 °C (para perfiles/tuberías generales) o 200 °C (para compuestos de alambres y cables de alta temperatura y CPVC), registrando los minutos hasta que el gas HCl vuelve azul el papel indicador.
El PVC reciclado triturado ya ha consumido una parte de su estabilizador térmico primario durante la extrusión de primer paso. La prueba de estabilidad residual de Rojo Congo cuantifica la reserva restante de eliminación de HCl para determinar la cantidad de estabilizador de refuerzo y Lubricante de cera OPE son necesarios para un reprocesamiento seguro.
Puede que te interese
¿Cómo mejorar la tixotropía de la pasta de cera sin calentar?
2026 / 11 / 06
Emulsión de cera versus pasta de cera: diferencias clave, aplicaciones y cómo elegir el aditivo de cera adecuado
2026 / 11 / 04
¿La emulsión de cera se sigue separando? 5 causas detrás de la inestabilidad y cómo solucionarlas
2026 / 11 / 02
Próxima parada: ¡México! | Invitación a RALLYCHEM en PLASTIMAGEN® 2026
2026 / 10 / 30
¿Uniforme al alta, en capas durante el almacenamiento? La verdad sobre la crema en emulsiones de cera
2026 / 10 / 23




Para consultas por favor llame
¡Rallychem estará encantado de ayudarle!
+86 13456396233






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


