Un lubrificante per PVC è una cera funzionale o un additivo estere dosato da 0,2 a 1,5 phr che regola la coppia di fusione della resina e impedisce al PVC fuso di aderire al cilindro metallico e alle superfici dello stampo a una temperatura compresa tra 180 e 205 C (Rallychem 2026). Innanzitutto, i dati mostrano che la nostra ricerca presso il Rallychem Application Lab da 20 milioni di dollari ha misurato una coppia della vite inferiore del 20% e intervalli di pulizia dello stampo 3 volte più lunghi su 10.000 clienti. In secondo luogo, le formulazioni industriali richiedono due meccanismi complementari: 1. I lubrificanti interni come la cera poliestere mirata RL-70 e RL-916A riducono l'attrito intermolecolare e promuovono una plastificazione uniforme; 2. I lubrificanti esterni come la cera PE omopolimerica RL-115 e la cera OPE ad alta densità RL-53 formano uno strato di rilascio sull'interfaccia metallica. Inoltre, il poliestere omopolimero RL-501 sostituisce il 20% dei costosi coadiuvanti tecnologici ACR. Ad esempio, in pratica l'utilizzo di Rallychem RL-916A aumenta la velocità di estrusione di tubi in PVC del 15% senza plate-out.
Se lavori con il PVC, che si tratti di realizzare tubi, profili di finestre o altri prodotti in plastica, probabilmente hai sentito parlare del lubrificante in PVC. Ma questo non è il tipo di lubrificante che usi per motori o cerniere. Nel mondo della produzione di materie plastiche, un lubrificante in PVC è un additivo speciale che rende i materiali in PVC più facili ed efficienti da lavorare. Senza di esso, produrre prodotti in PVC di alta qualità sarebbe molto più difficile, lento e costoso.
Quindi, cos’è esattamente un lubrificante per PVC e perché è così fondamentale per il flusso di lavoro della lavorazione del PVC? Di seguito ne esaminiamo il ruolo fondamentale, la differenza tra tipologia interna ed esterna e come selezionare quella giusta.
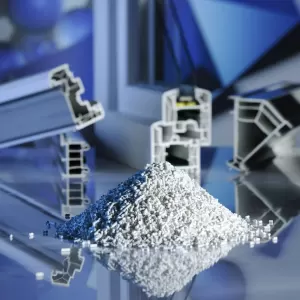
Un lubrificante in PVC è un coadiuvante tecnologico, generalmente basato sulla chimica delle cere, incorporato nelle formulazioni di PVC a bassi livelli di dosaggio. La sua funzione principale è ridurre l'attrito durante la fusione e la modellatura, consentendo un flusso più fluido e un comportamento di lavorazione più controllato.
A differenza degli oli o dei grassi convenzionali, i lubrificanti in PVC sono specificatamente progettati per resistere alle alte temperature e alle forze di taglio della lavorazione dei polimeri, pur mantenendo la compatibilità con la matrice della resina PVC.
Tra i vari tipi di lubrificanti, la cera di polietilene ossidato (OPE) è ampiamente utilizzata grazie alla sua polarità bilanciata e al livello di ossidazione controllato, che le consentono di funzionare efficacemente all'interno dei sistemi in PVC senza compromettere le proprietà meccaniche o l'aspetto.
Nonostante la sua versatilità, il PVC presenta numerose sfide di lavorazione a causa della sua sensibilità termica e del comportamento reologico durante la fusione. I problemi tipici includono:
L'elevata resistenza interna durante l'estrusione o lo stampaggio può generare eccessivo calore di taglio, aumentando il rischio di degradazione termica.
Il PVC fuso tende ad aderire a viti, cilindri e stampi, provocando accumuli di materiale, difetti superficiali e tempi di fermo macchina non pianificati.
Il PVC si trasforma efficacemente entro un intervallo di temperature limitato, rendendo difficile il bilanciamento della fusione e della stabilità del flusso.
Una lubrificazione insufficiente può provocare superfici ruvide, segni di flusso o aspetto incoerente.
Le variazioni nell'attrito e nel trasferimento di calore spesso portano a ritmi di produzione instabili e a una qualità del prodotto non uniforme.
Non tutti i lubrificanti in PVC funzionano allo stesso modo. La distinzione fondamentale è dove agiscono.
Lubrificanti interni sono compatibili con la resina PVC. Funzionano all'interno della massa fusa, riducendo l'attrito tra le catene polimeriche. Ciò riduce la viscosità del fuso, favorisce una fusione uniforme e riduce il carico meccanico sull'apparecchiatura.
Lubrificanti esterni sono meno compatibili con la resina in base alla progettazione. Migrano verso l'interfaccia tra la massa fusa e il metallo, formando un sottile strato di rilascio. Questo strato impedisce che si attacchi alla vite, al cilindro e alla matrice.
La maggior parte delle formulazioni reali necessitano di entrambi. L'equilibrio tra loro controlla i tempi di fusione, la forza di fusione e il rilascio superficiale. Una quantità eccessiva di lubrificante esterno ritarda la fusione e può causare depositi o essudazione sul moncone. Una lubrificazione interna insufficiente concentra il calore da attrito e può spingere altri additivi fuori dalla massa fusa.
| Lubrificante interno | Lubrificante esterno | |
|---|---|---|
| Dove agisce | All'interno del PVC si scioglie | Interfaccia metallo fuso |
| Compatibilità con il PVC | Alto | Basso (in base alla progettazione) |
| Funzione principale | Riduce la viscosità del fuso, favorisce la fusione | Previene l'adesione, migliora il rilascio |
| Effetto sul tempo di fusione | Accelera la fusione | Ritarda la fusione |
| Sintomo di overdose | Perdita di forza di fusione, minore tenacità | Accumulo di matrice, essudazione, superfici velate |
| Chimica tipica | Esteri, cera OPE ad alta polarità | Cera di paraffina, cera PE, cera OPE a bassa polarità |
Una nota pratica: la stessa famiglia di cere può svolgere entrambi i ruoli. La cera di polietilene ossidata, ad esempio, può agire come lubrificante interno o esterno a seconda della sua densità, numero di acidità e livello di ossidazione. Questo è il motivo per cui la scelta della qualità conta più del nome del prodotto.
L'incorporazione di cera di polietilene ossidato nelle formulazioni di PVC aiuta a migliorare la stabilità della lavorazione attraverso una combinazione di meccanismi di lubrificazione interna ed esterna.
La cera OPE interagisce parzialmente con il PVC fuso, riducendo l'attrito interno e supportando un comportamento di fusione uniforme. Allo stesso tempo, migra verso le interfacce metalliche, formando un sottile strato di rilascio che riduce al minimo l'adesione e favorisce un flusso di materiale più fluido.
Migliorando le caratteristiche di rilascio sull'interfaccia metallo-polimero, i lubrificanti aiutano a ridurre l'accumulo di residui, supportano cicli di produzione più lunghi e prolungano gli intervalli di manutenzione delle apparecchiature.
Un flusso di fusione più stabile e un attrito controllato contribuiscono a superfici più lisce e uniformi, supportando sia le prestazioni funzionali che la qualità visiva dei prodotti finiti in PVC.
I lubrificanti aiutano a stabilizzare la reologia della fusione, consentendo una maggiore flessibilità nelle impostazioni di temperatura e velocità della vite e riducendo la sensibilità a piccole fluttuazioni del processo.
Una lubrificazione costante supporta tassi di produzione costanti, livelli ridotti di scarti e un utilizzo più efficiente dell'energia.
Le prestazioni del lubrificante possono variare in modo significativo a seconda della formulazione e delle condizioni di lavorazione. Quando si seleziona una cera di polietilene ossidato, i produttori in genere considerano:
La selezione di un fornitore affidabile di lubrificanti è una parte importante per ottenere prestazioni costanti nella lavorazione del PVC.
Progettazione del prodotto orientata all'applicazione
Rallychem offre una gamma di cere di polietilene ossidato progettate per supportare la lavorazione del PVC su tubi, profili, lastre e applicazioni correlate. I prodotti sono sviluppati con livelli di ossidazione e caratteristiche delle particelle controllati per contribuire a ottenere una lavorazione stabile e una qualità della superficie.
Supporto tecnico e affidabilità della fornitura
Con team dedicati di ricerca e sviluppo e assistenza tecnica, Rallychem supporta i clienti attraverso indicazioni sulla formulazione, ottimizzazione dei processi e consulenza tecnica continua. Una capacità produttiva stabile aiuta a garantire una fornitura affidabile per le esigenze di produzione a lungo termine. Ogni lotto viene testato rispetto alle specifiche TDS prima della spedizione e i siti di produzione di Jiangsu, Cina e Bac Giang, Vietnam seguono specifiche e standard di qualità unificati per proteggere la fornitura a lungo termine.
Puoi saperne di più sulle nostre soluzioni lubrificanti in PVC per tubi e profili qui:
Rallychem – Soluzioni per tubi e profili in PVC
Adattare la chimica del lubrificante al pacchetto stabilizzante (Ca-Zn, organostagno o piombo) e al livello di riempitivo (CaCO3 phr) è la chiave per eliminare il plate-out e i picchi. Utilizza la tabella tecnica qui sotto per selezionare il grado Rallychem giusto per la tua linea di produzione:
| Categoria lubrificante | Linea di prodotti e gradi Rallychem | Punto di goccia/valore acido | Ruolo primario nella fusione del PVC | Dosaggio consigliato e prodotti target |
|---|---|---|---|---|
| 1. Lubrificante interno puro (migrazione zero) | RLWAX® RL-70 / RL-78 / RL-1116F Cera poliestere | Punto di caduta 65–82°C; Elevata polarità estere |
Si dissolve nel PVC fuso; riduce la viscosità interna al taglio, favorisce una rapida fusione uniforme senza fioritura | 0,3 – 0,8 p | Film/foglio in PVC trasparente, pavimentazione SPC, pannelli murali in cristallo di carbonio, raccordi |
| 2. Fusione bimodale + lubrificante a rilascio intermedio | RLWAX® RL-53 / RL-55 Cera OPE a bassa densità | Punto di goccia 100–108°C; Valore di acidità 16–24 mg KOH/g |
Accelera la plastificazione delle particelle di PVC nella zona di compressione riducendo l'attrito della parete | 0,15 – 0,40 p | Profili in PVC rigido, infissi di finestre, pannelli in schiuma di PVC, decking in WPC |
| 3. Rilascio esterno in fase avanzata ad alta temperatura | RLWAX® RL-916A / RL-629TP Cera OPE ad alta densità | Punto di rilascio 132–140°C; Valore acido 15–20 mg KOH/g |
Controlla la fusione a 2/3 della lunghezza della vite e fornisce un potente rilascio antiaderente nell'adattatore a caldo e nella testa della filiera | 0,10 – 0,30 p | Tubi in PVC-U ad alta velocità, tubi di drenaggio ad alto contenuto di CaCO3, Tubi in CPVC |
| 4. Lubrificante a scorrimento esterno medio-tardivo | Cera PE poliolefinica a PM stretto RLWAX® | Punto di caduta 108–116°C; Valore di acidità 0 mg KOH/g |
Forma una pellicola esterna a basso attrito tra il composto in PVC e le superfici metalliche del cilindro/vite | 0,30 – 0,80 ore | Tubi standard in PVC, guaine, guaine cavi, stabilizzatori monocomponenti |
| 5. Lubrificazione sinergica + modificatore di tenacizzazione | RS-500 / RCM-S5 Omopolimero poliestere | Estere polimerico ad alto peso molecolare | Incapsula il riempitivo CaCO3, aumenta la resistenza alla fusione e ritarda l'estrazione dalla piastra riducendo i costi della ricetta di circa il 20% | 1,5 – 4,0 p | Tubi in PVC ad alto riempimento, canaline elettriche, profili antiurto |
Che tu stia risolvendo problemi di plate-out di polvere bianca, amperaggio elevato dell'estrusore o fusione lenta in formulazioni Ca-Zn o stagno, il laboratorio applicativo di Rallychem può trovare l'esatto pacchetto di cera OPE, cera PE e cera poliestere per il tuo estrusore:
La cera di polietilene ossidata (cera OPE) funziona come un lubrificante bimodale interno ed esterno a seconda della sua densità, peso molecolare e numero di acidità. Cere OPE a bassa densità (es RLWAX® RL-53, indice di acidità 16–24 mg KOH/g) promuovono la fusione nella zona di compressione, mentre le cere OPE ad alta densità (RLWAX® RL-916A, punto di goccia 136°C) forniscono il rilascio del metallo ad alta temperatura nell'adattatore e nella testa della filiera.
Un lubrificante esterno in eccesso (come cera di paraffina o cera PE sovradosata) crea uno scivolamento prematuro della parete, ritarda la fusione del PVC, abbassa la pressione di fusione e migra fuori dalla fusione per formare un accumulo di cera bianca (plate-out). La fusione incompleta riduce inoltre gravemente la resistenza agli urti e l'integrità della linea di saldatura dei tubi e dei profili in PVC finiti.
Una formulazione standard di tubo o profilo in PVC rigido utilizza un pacchetto di lubrificante totale di da 0,8 a 2,2 p, combinando lubrificante interno da 0,4–0,8 phr (cera poliestere o stearato di calcio), 0,3–0,6 phr esterni cera poliolefinica PEe 0,15–0,35 phr cera PE ossidata. Le formulazioni ad alto contenuto di CaCO3 richiedono rapporti più elevati di cera OPE e omopolimero di poliestere rispetto alle superfici del riempitivo umido.
No. Tagliare alla cieca il dosaggio della cera aumenta il calore di taglio e rischia di sciogliere le superfici scottate o ruvide della pelle di squalo. Sostituire invece la paraffina volatile a basso peso molecolare o l'acido stearico con quelli ad elevata purezza cera poliestere mirata (RL-70/RL-691A) e distribuzione ristretta Cera OPE (RL-916A) quindi il lubrificante rimane ancorato nella massa fusa.
I lubrificanti in PVC, in particolare combinazioni bilanciate di cera poliestere mirata, cera poliolefinica PE e cera polietilenica ossidata, sono essenziali per controllare la coppia di fusione, prevenire la degradazione termica e massimizzare la velocità della linea di estrusione. Contatto Laboratorio applicativo di Rallychem per un pacchetto di lubrificazione personalizzato e una valutazione gratuita dei campioni.
Selezionando il miglior lubrificante per tubi in PVC l'estrusione richiede il bilanciamento di una polare Lubrificante interno in PVC (che abbassa l'attrito intermolecolare all'interno della resina e favorisce una gelificazione uniforme) con un esterno ad alto punto di fusione Lubrificante per tubi in PVC (che ritarda la fusione prematura e impedisce l'adesione della fusione sulle superfici calde della vite e della matrice a 185–205 °C). Uno sbilanciato Lubrificante per tubi in PVC Il pacchetto porta a una coppia di fusione eccessiva e a linee di bruciatura gialle oppure a una lubrificazione eccessiva, una temperatura di rammollimento Vicat scarsa e test di scoppio idraulici falliti.
| Ruolo lubrificante del PVC | Grado Rallychem consigliato | Dosaggio tipico (phr) | Funzione primaria nell'estrusione di tubi in PVC a doppia vite |
|---|---|---|---|
| Lubrificante interno in PVC | RL-916A Cera poliestere mirata | 0,3–0,6 p | Accelera la fusione uniforme del fuso, riduce la viscosità del fuso, elimina la fuoriuscita della piastra dallo stampo |
| Lubrificante per tubi esterni in PVC | RL-115 Cera PE ad alto peso molecolare | 0,2–0,4 p | Controlla il tempo di fusione, riduce la coppia della vite, previene la formazione di fumo di paraffina volatile |
| Rilascio di metalli in fase avanzata (lubrificante per tubi in PVC) | RL-53 Cera OPE ad alta densità | 0,15–0,3 p | Fornisce rilascio di metallo ad alta temperatura e pareti interne/esterne lucide del tubo |
Cerchi un'alternativa alla cera Montan o alla cera EAA ad alta stabilità termica per PA6, PA66, PET, PBT o PVC rigido? I nostri ingegneri consigliano di esplorare Cera poliestere sintetica (RL-691A / RL-916A) o richiedendo un kit di valutazione di laboratorio personalizzato testato per ASTM D1386 (valore di acidità), ISO 182-1 (stabilità termica) e RAGGIUNGO standard.
Potresti essere interessato
Rinforzanti poliestere omopolimero in tubi in PVC e prodotti ad alto contenuto di riempitivo: bilanciamento di tenacità, rigidità e costi di formulazione
2026 / 11 / 13
Cera poliestere sintetica in PA e PET: cosa considerare quando si passa dalla cera Montan
2026 / 11 / 12
L'ottima cera resiste all'esame accurato: guarda tu stesso, in diretta dal Messico!
2026 / 11 / 12
Alla mostra? RALLYCHEM ti aspetta alle 6.1H15!
2026 / 11 / 11
Resistenza ai graffi e sensazione al tatto nei rivestimenti industriali e per legno a base acquosa: scelta di un'emulsione di cera OPE ad alta densità
2026 / 11 / 10




Per richieste si prega di chiamare
Rallychem sarà felice di aiutarti!
+86 13456396233






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


