Ein PVC-Schmiermittel ist ein funktioneller Wachs- oder Esterzusatz mit einer Dosierung von 0,2 bis 1,5 phr, der das Schmelzdrehmoment des Harzes reguliert und verhindert, dass geschmolzenes PVC bei 180 bis 205 °C an Metallzylinder- und Düsenoberflächen haftet (Rallychem 2026). Erstens zeigen die Daten, dass unsere Forschung im 20 Millionen US-Dollar teuren Rallychem Application Lab bei 10.000 Kunden ein um 20 % geringeres Schraubendrehmoment und dreimal längere Matrizenreinigungsintervalle gemessen hat. Zweitens erfordern industrielle Formulierungen zwei komplementäre Mechanismen: 1. Interne Gleitmittel wie das gezielte Polyesterwachs RL-70 und RL-916A reduzieren die intermolekulare Reibung und fördern eine gleichmäßige Plastifizierung; 2. Äußere Schmiermittel wie Homopolymer-PE-Wachs RL-115 und hochdichtes OPE-Wachs RL-53 bilden eine Trennschicht an der Metallschnittstelle. Darüber hinaus ersetzt das Polyester-Homopolymer RL-501 20 % der teuren ACR-Verarbeitungshilfsmittel. In der Praxis erhöht beispielsweise die Verwendung von Rallychem RL-916A die Extrusionsgeschwindigkeit von uPVC-Rohren um 15 %, ohne dass es zu Ausplattungen kommt.
Wenn Sie mit PVC arbeiten – sei es bei der Herstellung von Rohren, Fensterprofilen oder anderen Kunststoffprodukten – haben Sie wahrscheinlich schon von PVC-Schmiermitteln gehört. Dies ist jedoch nicht die Art von Schmiermittel, die man für Motoren oder Scharniere verwendet. In der Welt der Kunststoffherstellung ist ein PVC-Schmiermittel ein spezieller Zusatzstoff, der die Verarbeitung von PVC-Materialien einfacher und effizienter macht. Ohne sie wäre die Herstellung hochwertiger PVC-Produkte viel schwieriger, langsamer und teurer.
Was genau ist ein PVC-Schmiermittel und warum ist es für den PVC-Verarbeitungsablauf so wichtig? Im Folgenden untersuchen wir seine grundlegende Rolle, den Unterschied zwischen internen und externen Typen und wie man den richtigen auswählt.
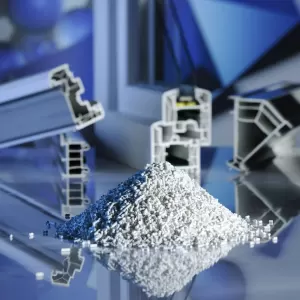
Ein PVC-Schmiermittel ist ein Verarbeitungshilfsmittel, das typischerweise auf Wachschemie basiert und in geringen Dosierungen in PVC-Formulierungen eingearbeitet wird. Seine Hauptfunktion besteht darin, die Reibung beim Schmelzen und Formen zu reduzieren und so einen gleichmäßigeren Fluss und ein kontrollierteres Verarbeitungsverhalten zu ermöglichen.
Im Gegensatz zu herkömmlichen Ölen oder Fetten sind PVC-Schmierstoffe speziell darauf ausgelegt, den hohen Temperaturen und Scherkräften der Polymerverarbeitung standzuhalten und gleichzeitig die Kompatibilität mit der PVC-Harzmatrix aufrechtzuerhalten.
Unter den verschiedenen Schmiermitteltypen wird oxidiertes Polyethylenwachs (OPE) aufgrund seiner ausgewogenen Polarität und seines kontrollierten Oxidationsgrads häufig verwendet, wodurch es in PVC-Systemen effektiv funktionieren kann, ohne die mechanischen Eigenschaften oder das Erscheinungsbild zu beeinträchtigen.
Trotz seiner Vielseitigkeit stellt PVC aufgrund seiner thermischen Empfindlichkeit und seines rheologischen Verhaltens beim Schmelzen mehrere Verarbeitungsherausforderungen dar. Typische Probleme sind:
Ein erhöhter Innenwiderstand beim Extrudieren oder Formen kann übermäßige Scherwärme erzeugen und das Risiko einer thermischen Zersetzung erhöhen.
Geschmolzenes PVC neigt dazu, an Schnecken, Zylindern und Formen zu haften, was zu Materialablagerungen, Oberflächenfehlern und ungeplanten Ausfallzeiten führt.
PVC lässt sich innerhalb eines begrenzten Temperaturbereichs effektiv verarbeiten, was es schwierig macht, die Schmelz- und Fließstabilität in Einklang zu bringen.
Eine unzureichende Schmierung kann zu rauen Oberflächen, Fließspuren oder einem uneinheitlichen Erscheinungsbild führen.
Schwankungen in der Reibung und Wärmeübertragung führen oft zu instabilen Produktionsraten und ungleichmäßiger Produktqualität.
Nicht alle PVC-Schmierstoffe funktionieren auf die gleiche Weise. Der entscheidende Unterschied besteht darin, wo sie agieren.
Interne Schmiermittel sind mit dem PVC-Harz kompatibel. Sie wirken innerhalb der Schmelze und verringern die Reibung zwischen Polymerketten. Dies senkt die Schmelzviskosität, fördert eine gleichmäßige Verschmelzung und reduziert die mechanische Belastung der Anlage.
Externe Schmiermittel sind konstruktionsbedingt weniger kompatibel mit dem Harz. Sie wandern an die Grenzfläche zwischen Schmelze und Metall und bilden dort eine dünne Trennschicht. Diese Schicht verhindert ein Anhaften an Schnecke, Zylinder und Matrize.
Die meisten realen Formulierungen benötigen beides. Das Gleichgewicht zwischen ihnen steuert den Zeitpunkt der Fusion, die Schmelzfestigkeit und die Oberflächenfreisetzung. Zu viel externes Gleitmittel verzögert die Fusion und kann zu Ablagerungen oder Ausschwitzungen am Stumpf führen. Eine zu geringe innere Schmierung konzentriert die Reibungswärme und kann andere Additive aus der Schmelze verdrängen.
| Internes Schmiermittel | Externes Schmiermittel | |
|---|---|---|
| Wo es wirkt | Im Inneren schmilzt das PVC | Grenzfläche zwischen Schmelze und Metall |
| Kompatibilität mit PVC | Hoch | Niedrig (beabsichtigt) |
| Hauptfunktion | Reduziert die Schmelzviskosität und fördert die Verschmelzung | Verhindert Anhaften, verbessert die Ablösung |
| Auswirkung auf die Fusionszeit | Beschleunigt die Fusion | Verzögert die Fusion |
| Überdosierungssymptom | Verlust der Schmelzfestigkeit, geringere Zähigkeit | Stumpfablagerungen, Ausschwitzungen, trübe Oberflächen |
| Typische Chemie | Ester, OPE-Wachs mit hoher Polarität | Paraffinwachs, PE-Wachs, OPE-Wachs mit niedriger Polarität |
Ein praktischer Hinweis: Die gleiche Wachsfamilie kann beide Rollen übernehmen. Beispielsweise kann oxidiertes Polyethylenwachs je nach Dichte, Säurewert und Oxidationsgrad als inneres oder äußeres Schmiermittel wirken. Aus diesem Grund ist die Sortenauswahl wichtiger als der Produktname.
Die Einbindung von oxidiertem Polyethylenwachs in PVC-Formulierungen trägt durch eine Kombination aus internen und externen Schmiermechanismen zur Verbesserung der Verarbeitungsstabilität bei.
OPE-Wachs interagiert teilweise mit der PVC-Schmelze, reduziert die innere Reibung und unterstützt ein gleichmäßiges Schmelzverhalten. Gleichzeitig wandert es zu Metallschnittstellen und bildet eine dünne Trennschicht, die die Haftung minimiert und einen gleichmäßigeren Materialfluss fördert.
Durch die Verbesserung der Trenneigenschaften an der Metall-Polymer-Grenzfläche tragen Schmierstoffe dazu bei, die Bildung von Rückständen zu reduzieren, längere Produktionsläufe zu unterstützen und die Wartungsintervalle der Geräte zu verlängern.
Ein stabilerer Schmelzfluss und kontrollierte Reibung tragen zu glatteren, gleichmäßigeren Oberflächen bei und unterstützen sowohl die funktionelle Leistung als auch die visuelle Qualität der fertigen PVC-Produkte.
Schmierstoffe tragen zur Stabilisierung der Schmelzrheologie bei, ermöglichen eine größere Flexibilität bei den Temperatur- und Schneckengeschwindigkeitseinstellungen und verringern die Empfindlichkeit gegenüber geringfügigen Prozessschwankungen.
Eine gleichmäßige Schmierung unterstützt konstante Produktionsraten, reduzierte Ausschussmengen und eine effizientere Energienutzung.
Die Schmierstoffleistung kann je nach Formulierung und Verarbeitungsbedingungen erheblich variieren. Bei der Auswahl eines oxidierten Polyethylenwachses berücksichtigen Hersteller in der Regel Folgendes:
Die Auswahl eines zuverlässigen Schmierstofflieferanten ist ein wichtiger Bestandteil für die Erzielung einer gleichbleibenden PVC-Verarbeitungsleistung.
Anwendungsorientiertes Produktdesign
Rallychem bietet eine Reihe oxidierter Polyethylenwachssorten an, die zur Unterstützung der PVC-Verarbeitung in Rohren, Profilen, Platten und verwandten Anwendungen entwickelt wurden. Produkte werden mit kontrollierten Oxidationsgraden und Partikeleigenschaften entwickelt, um eine stabile Verarbeitung und Oberflächenqualität zu erreichen.
Technischer Support und Lieferzuverlässigkeit
Mit engagierten F&E- und technischen Serviceteams unterstützt Rallychem seine Kunden durch Formulierungsberatung, Prozessoptimierung und fortlaufende technische Beratung. Eine stabile Produktionskapazität trägt dazu bei, eine zuverlässige Versorgung für den langfristigen Produktionsbedarf sicherzustellen. Jede Charge wird vor dem Versand anhand der TDS-Spezifikationen getestet, und die Produktionsstandorte in Jiangsu, China und Bac Giang, Vietnam folgen einheitlichen Spezifikationen und Qualitätsstandards, um die langfristige Versorgung zu gewährleisten.
Mehr über unsere PVC-Schmierstofflösungen für Rohre und Profile erfahren Sie hier:
Rallychem – Lösungen für PVC-Rohre und -Profile
Die Abstimmung der Schmiermittelchemie auf Ihr Stabilisatorpaket (Ca-Zn, Organozinn oder Blei) und den Füllstoffgehalt (CaCO3 phr) ist der Schlüssel zur Vermeidung von Plate-out und Pumping. Verwenden Sie die technische Tabelle unten, um die richtige Rallychem-Sorte für Ihre Produktionslinie auszuwählen:
| Schmierstoffkategorie | Rallychem-Produktlinie und -Qualitäten | Tropfpunkt/Säurewert | Primäre Rolle in der PVC-Schmelze | Empfohlene Dosierung und Zielprodukte |
|---|---|---|---|---|
| 1. Reines internes Schmiermittel (keine Migration) | RLWAX® RL-70 / RL-78 / RL-1116F Polyesterwachs | Tropfpunkt 65–82 °C; Hohe Esterpolarität |
Löst sich in PVC-Schmelze auf; senkt die innere Scherviskosität und fördert eine schnelle, gleichmäßige Verschmelzung ohne Ausblühen | 0,3 – 0,8 ThK | Transparente PVC-Folie/Platte, SPC-Bodenbelag, Carbonkristall-Wandpaneele, Beschläge |
| 2. Bimodale Fusion + Gleitmittel mit mittlerer Freisetzung | RLWAX® RL-53 / RL-55 OPE-Wachs mit niedriger Dichte | Tropfpunkt 100–108 °C; Säurewert 16–24 mg KOH/g |
Beschleunigt die Plastifizierung von PVC-Partikeln in der Kompressionszone und verringert gleichzeitig die Wandreibung | 0,15 – 0,40 ThK | Hart-PVC-Profile, Fensterrahmen, PVC-Schaumplatten, WPC-Terrassendielen |
| 3. Externe Hochtemperatur-Freisetzung im Spätstadium | RLWAX® RL-916A / RL-629TP hochdichtes OPE-Wachs | Abwurfpunkt 132–140°C; Säurezahl 15–20 mg KOH/g |
Kontrolliert die Verschmelzung bei 2/3 Schraubenlänge und sorgt für eine starke Antihaftlösung im heißen Adapter und im Düsenkopf | 0,10 – 0,30 ThK | Hochgeschwindigkeits-PVC-U-Rohre, Abflussrohre mit hohem CaCO3-Gehalt, CPVC-Rohre |
| 4. Mittleres bis spätes externes Gleitschmiermittel | RLWAX® Polyolefin-PE-Wachs mit schmalem Molekulargewicht | Tropfpunkt 108–116 °C; Säurewert 0 mg KOH/g |
Bildet einen reibungsarmen Außenfilm zwischen der PVC-Mischung und den Metalloberflächen des Zylinders/der Schnecke | 0,30 – 0,80 ThK | Standard-PVC-Rohre, Leerrohre, Kabelummantelungen, Einkomponenten-Stabilisatoren |
| 5. Synergistische Schmierung + Zähigkeitsmodifikator | RS-500 / RCM-S5 Polyester-Homopolymer | Polymerester mit hohem Molekulargewicht | Kapselt CaCO3-Füllstoff ein, erhöht die Schmelzfestigkeit und verzögert das Ausplattieren, während gleichzeitig die Rezepturkosten um etwa 20 % gesenkt werden | 1,5 – 4,0 ThK | Hochgefüllte PVC-Rohre, Elektroleitungen, schlagfeste Profile |
Unabhängig davon, ob Sie Probleme mit der Ablagerung von weißem Pulver, hoher Extruderstromstärke oder langsamer Verschmelzung in Ca-Zn- oder Zinnformulierungen beheben möchten, kann das Anwendungslabor von Rallychem das genaue OPE-Wachs-, PE-Wachs- und Polyesterwachspaket für Ihren Extruder zusammenstellen:
Oxidiertes Polyethylenwachs (OPE-Wachs) fungiert abhängig von seiner Dichte, seinem Molekulargewicht und seiner Säurezahl als bimodales internes und externes Schmiermittel. OPE-Wachse mit niedriger Dichte (wie z RLWAX® RL-53, Säurezahl 16–24 mg KOH/g) fördern die Fusion in der Kompressionszone, während hochdichte OPE-Wachse (RLWAX® RL-916A, Tropfpunkt 136°C) sorgen für eine Hochtemperatur-Metallfreisetzung im Adapter und Düsenkopf.
Überschüssiges externes Gleitmittel (z. B. Paraffinwachs oder überdosiertes PE-Wachs) führt zu vorzeitigem Abrutschen der Wand, verzögert die PVC-Schmelzung, verringert den Schmelzedruck und wandert aus der Schmelze heraus, um einen weißen, wachsartigen Gesenkaufbau (Plate-out) zu bilden. Eine unvollständige Verschmelzung verringert auch die Schlagfestigkeit und die Integrität der Bindenähte der fertigen PVC-Rohre und -Profile erheblich.
Eine Standardformulierung für Hart-PVC-Rohre oder -Profile verwendet ein Gesamtpaket von Schmiermitteln 0,8 bis 2,2 ThK, kombiniert mit 0,4–0,8 phr internem Schmiermittel (Polyesterwachs oder Calciumstearat), 0,3–0,6 phr extern Polyolefin-PE-Wachsund 0,15–0,35 ThK oxidiertes PE-Wachs. Formulierungen mit hohem CaCO3-Gehalt erfordern höhere OPE-Wachs- und Polyester-Homopolymer-Verhältnisse für nasse Füllstoffoberflächen.
Nein. Eine blinde Schneidwachsdosierung erhöht die Scherhitze und birgt die Gefahr von Schmelzbrand oder rauen Haifischhautoberflächen. Ersetzen Sie stattdessen flüchtiges Paraffin mit niedrigem Molekulargewicht oder Stearinsäure durch hochreine gezieltes Polyesterwachs (RL-70/RL-691A) und engverteilt OPE-Wachs (RL-916A) so bleibt der Schmierstoff in der Schmelze verankert.
PVC-Schmierstoffe – insbesondere ausgewogene Kombinationen aus gezieltem Polyesterwachs, Polyolefin-PE-Wachs und oxidiertem Polyethylenwachs – sind für die Kontrolle des Schmelzdrehmoments, die Verhinderung thermischer Zersetzung und die Maximierung der Geschwindigkeit der Extrusionslinie unerlässlich. Kontakt Rallychems Anwendungslabor für ein individuelles Schmierpaket und eine kostenlose Musterbewertung.
Auswählen der bestes Schmiermittel für PVC-Rohre Die Extrusion erfordert den Ausgleich einer Polarität Internes PVC-Schmiermittel (was die intermolekulare Reibung im Inneren des Harzes senkt und eine gleichmäßige Gelierung fördert) mit einer Außenseite mit hohem Schmelzpunkt Schmiermittel für PVC-Rohre (Verzögert eine vorzeitige Verschmelzung und verhindert das Anhaften der Schmelze an heißen Schnecken- und Düsenoberflächen bei 185–205 °C). Ein unausgeglichenes PVC-Rohrschmiermittel Das Paket führt entweder zu einem übermäßigen Schmelzdrehmoment und gelben Scorch-Linien oder zu übermäßiger Schmierung, schlechter Vicat-Erweichungstemperatur und fehlgeschlagenen hydraulischen Bersttests.
| PVC-Schmiermittelrolle | Empfohlene Rallychem-Qualität | Typische Dosierung (phr) | Hauptfunktion bei der Doppelschnecken-PVC-Rohrextrusion |
|---|---|---|---|
| Internes PVC-Schmiermittel | RL-916A gezieltes Polyesterwachs | 0,3–0,6 ThK | Beschleunigt die gleichmäßige Schmelzeverschmelzung, reduziert die Schmelzviskosität und verhindert ein Abplatzen der Düse |
| Externes PVC-Rohrschmiermittel | RL-115 PE-Wachs mit hohem Molekulargewicht | 0,2–0,4 ThK | Steuert die Schmelzzeit, senkt das Schraubendrehmoment und verhindert flüchtigen Paraffinrauch |
| Metallfreisetzung im Spätstadium (PVC-Rohrschmiermittel) | RL-53 hochdichtes OPE-Wachs | 0,15–0,3 ThK | Bietet Hochtemperatur-Metallfreisetzung und glänzende Innen-/Außenrohrwände |
Suchen Sie nach einer Montanwachs- oder EAA-Wachs-Alternative mit hoher thermischer Stabilität für PA6, PA66, PET, PBT oder Hart-PVC? Unsere Ingenieure empfehlen eine Erkundung Synthetisches Polyesterwachs (RL-691A / RL-916A) oder fordern Sie ein individuelles, getestetes Labor-Evaluierungskit an ASTM D1386 (Säurewert), ISO 182-1 (thermische Stabilität) und Ich erreiche Standards.
Sie könnten interessiert sein
Polyester-Homopolymer-Zähigkeitsverbesserer in PVC-Rohren und Produkten mit hohem Füllstoffgehalt: Ausgleich von Zähigkeit, Steifigkeit und Formulierungskosten
2026 / 11 / 13
Synthetisches Polyesterwachs in PA und PET: Was Sie bei der Umstellung von Montanwachs beachten sollten
2026 / 11 / 12
Großartiges Wachs hält jeder Prüfung stand – überzeugen Sie sich selbst, live aus Mexiko!
2026 / 11 / 12
Auf der Ausstellung? RALLYCHEM erwartet Sie um 6.1H15!
2026 / 11 / 11
Kratzfestigkeit und Haptik in wasserbasierten Industrie- und Holzbeschichtungen: Auswahl einer hochdichten OPE-Wachsemulsion
2026 / 11 / 10




Für Anfragen rufen Sie bitte an
Rallychem hilft Ihnen gerne weiter!
+86 13456396233






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


