Poiché la riduzione dei costi e il miglioramento dell’efficienza continuano a essere priorità chiave per i produttori di tubi in CPVC, come ridurre i costi di produzione mantenendo una capacità produttiva e una qualità del prodotto stabili è diventato un problema che molti produttori devono affrontare.
In
Produzione di tubi in CPVC, la resina rappresenta tipicamente una percentuale relativamente elevata del costo di produzione complessivo. Pertanto, quando i produttori cercano di ottimizzare ulteriormente i costi, la ricerca di un fornitore di resina a prezzi più competitivi o di una resina alternativa diventa spesso uno degli approcci più diretti e comuni alla riduzione dei costi.
Tuttavia, cambiare resina non significa semplicemente sostituire una resina dal prezzo più elevato con una dal prezzo inferiore.
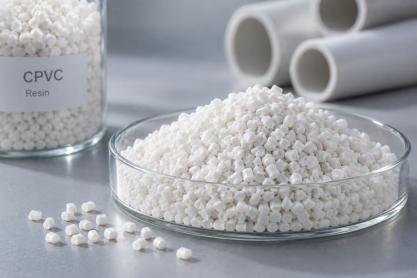
Per l'estrusione di CPVC, la resina non è solo la materia prima di base che rappresenta la percentuale maggiore della formulazione, ma anche il fondamento dell'intero sistema di lavorazione.
Il sistema stabilizzante esistente, i lubrificanti interni ed esterni, i modificatori di impatto e le condizioni di lavorazione vengono spesso stabiliti in base alle caratteristiche della resina originale attraverso la convalida della produzione a lungo termine.
Pertanto, quando la resina cambia, può cambiare anche il comportamento effettivo di lavorazione, anche quando le specifiche di base della resina nuova e di quella originale sembrano essere molto simili.
Un caso reale: cosa è successo quando un produttore di tubi indiano è passato dalla resina importata a quella locale?
Il cliente A è un produttore indiano di tubi in CPVC che utilizza resina importata da un lungo periodo di tempo. Per ridurre i costi delle materie prime e migliorare l’indipendenza della catena di fornitura, l’azienda ha deciso di passare alla resina indiana prodotta localmente.
Inizialmente le specifiche della nuova resina locale sembravano sostanzialmente coerenti con quelle della resina originale.
Pertanto, il presupposto iniziale era che la formulazione originale e le condizioni di lavorazione dovessero essere ancora applicabili.
Tuttavia, dopo il passaggio, il cliente ha riscontrato una serie di problemi imprevisti:
-
Il sistema formulativo originario non era più compatibile con le caratteristiche della nuova resina. Durante l'estrusione ad alta velocità, la stabilità termica è diminuita in modo significativo. La velocità di produzione invece di aumentare diminuiva, mentre sulla superficie del tubo apparivano segni di flusso e bruciature. Anche i test di impatto a bassa temperatura hanno fallito ripetutamente. Ciò ha comportato perdite sia di materie prime che di costi di lavorazione, incidendo al contempo sulla reputazione di qualità e sulla competitività sul mercato dei prodotti finiti.
-
Nelle condizioni di produzione e di equipaggiamento originali, la produzione non poteva più essere mantenuta al livello precedente. Il gap produttivo ha raggiunto i 30 kg/h, con una perdita produttiva mensile stimata di circa 16,5 tonnellate.
Il cliente ha quindi provato a risolvere il problema modificando le condizioni di lavorazione, ma è rimasto intrappolato in un ciclo di ripetuti aggiustamenti delle prestazioni:
Deterioramento delle prestazioni → Regolare la temperatura → Regolare la velocità della vite → Regolare le condizioni di produzione → Ripetere il test → Ancora instabile → Continuare la regolazione
Dopo più di un anno e molteplici cicli di aggiustamenti da parte del team tecnico, il problema rimaneva irrisolto, mentre gli sprechi di materie prime e i costi di tempo continuavano ad accumularsi. Quella che originariamente era stata intesa come una decisione di riduzione dei costi attraverso l'approvvigionamento locale di resina, ha invece lasciato l'azienda intrappolata in una situazione difficile a causa di problemi di compatibilità di lavorazione, senza che né andare avanti né tornare indietro fossero un'opzione facile.
Sulla base di questo caso, dobbiamo prima stabilire due comprensioni chiave e chiarire due “perché”
1. Perché la sostituzione di una resina può influire sull'intero sistema di lavorazione del CPVC?
Questa è anche la chiave per comprendere il problema.
La produzione di tubi in CPVC non è semplicemente:
Resina + additivi → Estrusione
In pratica la resina è il fondamento dell’intero sistema di lavorazione.
Lo stabilizzatore, il lubrificante interno, il lubrificante esterno, il modificatore di impatto e altri componenti devono essere bilanciati in base alle caratteristiche di lavorazione della resina.
Può essere inteso come:
Caratteristiche della resina → Comportamento alla plastificazione e alla fusione → Sistema di lubrificazione e stabilizzazione → Finestra di lavorazione → Prestazioni finali del tubo
Pertanto, una formulazione di CPVC che ha funzionato stabilmente non è una formula fissa completamente indipendente che non è influenzata dalla resina.
In realtà è sviluppato e convalidato per un lungo periodo con una combinazione specifica di:
Resina specifica + formulazione specifica + attrezzatura specifica + condizioni di lavorazione specifiche
Perciò:
Cambiare la resina non significa semplicemente cambiare una materia prima. In realtà cambia le fondamenta dell’intero sistema.
2. Perché i risultati di produzione possono essere ancora diversi quando le resine nuove e originali sembrano essere molto simili?
Questo è anche uno degli aspetti del cambio resina che più facilmente viene sottovalutato.
Quando scelgono una resina alternativa, molti produttori confrontano prima il TDS. Se il valore K, il contenuto di cloro e altre specifiche principali sono simili, si può presumere che le due resine possano essere direttamente sostituite.
Tuttavia, durante la lavorazione vera e propria, è necessario considerare anche le caratteristiche di lavorazione della resina.
Per esempio:
Valore K
Le variazioni del valore K possono influenzare la viscosità del fuso, il comportamento di plastificazione e le caratteristiche del flusso del fuso.
Ciò significa che la temperatura originale, la velocità della vite e le condizioni di lubrificazione potrebbero non essere più ai livelli ottimali.
Granulometria e distribuzione granulometrica
I cambiamenti nella dimensione delle particelle possono influenzare il trasporto del materiale, la compattazione, il riscaldamento e l’uniformità della plastificazione.
Queste differenze possono in definitiva apparire come cambiamenti nelle condizioni di fusione, nella qualità della superficie e persino nelle prestazioni di impatto.
Composizione della resina e altre caratteristiche chiave
Diverse fonti di resina CPVC possono presentare differenze nel comportamento di lavorazione anche quando le loro specifiche di base sono simili.
Queste differenze possono in definitiva riflettersi in:
plastificazione, rendimento produttivo, stabilità dell'estrusione, temperatura di rammollimento Vicat, prestazioni di impatto a bassa temperatura e aspetto del tubo.
Pertanto, determinare se una resina può essere direttamente sostituita non può basarsi solo su:
"I numeri sul TDS sono simili?"
È inoltre necessario considerare:
“La resina si comporta allo stesso modo dopo essere stata inserita nella formulazione e nell’attrezzatura esistenti?”
Quindi, come ha fatto Rallychem a risolvere il problema?
Dopo che il cliente aveva trascorso più di un anno cercando di risolvere i problemi di produzione, aspetto e prestazioni successivi al cambio della resina, non siamo partiti direttamente dalla questione “quale additivo aggiungere”.
Invece, abbiamo prima condotto un’analisi completa dei cambiamenti tra la resina originale importata e quella locale, la formulazione esistente del cliente e le condizioni di lavorazione, e abbiamo analizzato la causa principale del fallimento del sistema di formulazione originale dopo il cambio della resina.
Abbiamo poi focalizzato ulteriormente il problema su un punto chiave:
Il cambiamento nelle caratteristiche di lavorazione della nuova resina ha influenzato l'equilibrio di lubrificazione originale e il comportamento di plastificazione.
Ciò spiegava anche perché il cliente non era stato in grado di risolvere entrambi i problemi contemporaneamente:potenza ridotta + prestazione di impatto a bassa temperatura fallita—nonostante abbia dedicato molto tempo alla regolazione dei parametri dell'attrezzatura.
I parametri dell'apparecchiatura possono modificare le condizioni di lavorazione. Tuttavia, se il rapporto di compatibilità tra la resina e la formulazione originale è già cambiato, la semplice regolazione dei parametri dell'apparecchiatura potrebbe non essere sufficiente per ripristinare l'equilibrio originale.
Attraverso una combinazione di test di laboratorio, diagnosi remota e prove di produzione in loco, abbiamo gradualmente corretto il sistema e alla fine abbiamo ottenuto risultati che hanno superato le aspettative del cliente.
Il processo può essere riassunto in cinque fasi:
1. Identificare la causa principale
Abbiamo confrontato il comportamento di lavorazione prima e dopo il passaggio dalla resina importata a quella locale e abbiamo analizzato i cambiamenti di compatibilità tra il sistema di lubrificazione originale e di modifica degli urti e la nuova resina, determinando che la formulazione originale era diventata sbilanciata nelle condizioni della nuova resina.
2. Riprogettare la formulazione
Sulla base delle problematiche individuate, abbiamo ristrutturato la formulazione originale e sviluppata Formulazione 0#, che è stato poi testato su piccola scala dal laboratorio del cliente e inizialmente ha soddisfatto le prestazioni del prodotto richieste.
3. Perfezionare continuamente la formulazione in base ai risultati di laboratorio
Durante le prove di laboratorio, abbiamo riscontrato che la temperatura di rammollimento Vicat non raggiungeva ancora il livello richiesto.
Non ci siamo fermati ai dati di laboratorio. Invece, abbiamo utilizzato attivamente video di produzione del porto del vuoto e comunicazione remota osservare le effettive condizioni di lavorazione e adattare ulteriormente la formulazione da sviluppare Formulazione 1#, aumentando la temperatura di rammollimento Vicat da da 105°C a 112°C.
4. Passare dai test di laboratorio alle prove sulla linea di produzione
Per risolvere il problema di output, il nostro personale tecnico si è recato direttamente presso la fabbrica del cliente e ha condotto prove in loco sul linea di produzione bivite.
Allo stesso tempo, abbiamo osservato le condizioni effettive del materiale presso la porta del vuoto, la velocità della vite, le temperature del cilindro e altri parametri di produzione, combinando le regolazioni della formulazione con l'attrezzatura reale e le condizioni di lavorazione per risolvere il problema.
5. Convalidare la soluzione attraverso i risultati finali della produzione
I risultati finali sono stati:
-
La velocità di produzione è aumentata da 270 kg/h a 300 kg/h, raggiungendo stabilmente l'obiettivo, con un incremento di circa 11.1%
-
I problemi di aspetto sono stati risolti, senza tracce di colate o bruciature
-
Le prestazioni di impatto a bassa temperatura hanno soddisfatto i requisiti
-
La temperatura di rammollimento Vicat è aumentata da 105°C a 112°C, raggiungendo stabilmente il livello richiesto
Dopo il passaggio a una nuova resina, come si dovrebbe ristabilire l'equilibrio originale di lubrificazione e plastificazione?
Ciò che cambia veramente dopo il cambio della resina potrebbe essere qualcosa di più della semplice resina stessa.
Quando i produttori di CPVC riscontrano problemi dopo aver cambiato resina, la loro prima reazione è spesso:
"Questa resina non è buona."
Tuttavia, la situazione reale potrebbe essere più complicata.
La nuova resina potrebbe non essere necessariamente inutilizzabile e la formulazione originale potrebbe non essere necessariamente problematica.
Ciò che potrebbe essere effettivamente cambiato è:
L'equilibrio di lavorazione originariamente stabilito per la vecchia resina non è più l'equilibrio ottimale per la nuova resina.
Puoi iniziare rispondendo a tre domande:
01| Cosa è cambiato esattamente tra le resine nuove e quelle originali?
Confrontare:
Valore K, dimensione/distribuzione delle dimensioni delle particelle, contenuto di cloro e altre caratteristiche chiave relative alla lavorazione.
02| Questi cambiamenti sono stati trasferiti nel processo produttivo?
Osservare:
plastificazione, condizione di fusione, condizione della porta del vuoto, produzione e aspetto del tubo.
03| La formulazione originale e la configurazione di lavorazione sono ancora adatte alla nuova resina?
Se stai valutando un nuovo fornitore di resina CPVC o hai già completato un cambio di resina ma riscontri problemi di prestazioni o di output, non è necessario apportare immediatamente modifiche importanti alla formulazione.
Puoi prima preparare:
① Scheda tecnica delle resine originali e nuove
② Attuale formulazione del CPVC
③ Attrezzature e condizioni chiave di lavorazione
④ Variazioni della produzione prima e dopo il cambio della resina
⑤ Risultati dei test di impatto Vicat e a bassa temperatura
⑥ Un video dell'effettivo processo di produzione
La combinazione di queste informazioni può solitamente aiutare a identificare la direzione del problema più rapidamente rispetto all'analisi di una singola specifica isolata.
Se il problema può essere risolto modificando l'elaborazione, è necessario prima ottimizzare la finestra di elaborazione.
Se la semplice regolazione dei parametri dell'apparecchiatura non riesce ancora a ripristinare le prestazioni, è necessario rivalutare la compatibilità tra la nuova resina e quella equilibrio di lubrificazione interna ed esterna, sistema stabilizzatore, sistema di modifica dell'impatto e altri additivi.
Ovviamente, ti invitiamo a condividere con noi la scheda tecnica delle resine originali e nuove, la tua formulazione attuale, il video del sito di produzione e i problemi reali che stai riscontrando.
Lascia che la nostra esperienza si traduca in un supporto tecnico che crei valore reale per la tua produzione.
Non lasciare che un singolo cambio di resina si trasformi in più di un anno di ripetuti tentativi ed errori.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


