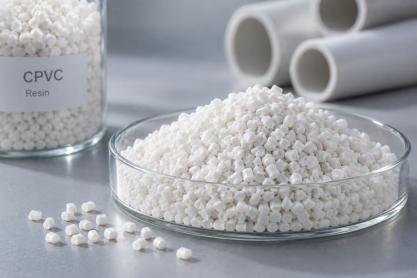
CPVCパイプメーカーにとってコスト削減と効率向上は引き続き重要な優先事項であるため、安定した生産能力と製品品質を維持しながら生産コストを削減する方法は、多くのメーカーが取り組むべき課題となっています。
で
CPVCパイプの製造、樹脂は通常、全体の生産コストの比較的高い割合を占めます。したがって、メーカーがコストをさらに最適化しようとする場合、より競争力のある価格の樹脂サプライヤーまたは代替樹脂を探すことが、コスト削減への最も直接的かつ一般的なアプローチの 1 つとなることがよくあります。
ただし、樹脂の切り替えは単に高価格の樹脂を低価格の樹脂に置き換えるだけではありません。
CPVC押出成形の場合、樹脂は配合の大部分を占める基本原料であるだけでなく、加工システム全体の基礎でもあります。
既存の安定剤システム、内部および外部潤滑剤、耐衝撃性改良剤、および加工条件は、多くの場合、長期にわたる製造検証を通じて、元の樹脂の特性に基づいて確立されます。
したがって、樹脂が変更されると、新しい樹脂と元の樹脂の基本仕様が非常に似ているように見えても、実際の加工動作も変わる可能性があります。
実際のケース: インドのパイプメーカーが輸入樹脂から国産樹脂に切り替えたときに何が起こりましたか?
顧客 A はインドの CPVC パイプ メーカーで、長期間輸入樹脂を使用していました。原材料コストを削減し、サプライチェーンの独立性を向上させるために、同社はインドの現地生産樹脂への切り替えを決定しました。
当初、新しい現地樹脂の仕様は元の樹脂の仕様と基本的に一致しているように見えました。
したがって、当初の想定は、元の配合と加工条件が引き続き適用できるはずであるということでした。
しかし、切り替え後、お客様は一連の予期せぬ問題に遭遇しました。
-
元の配合システムは、新しい樹脂の特性と互換性がなくなりました。高速押出では、熱安定性が大幅に低下しました。生産速度は増加するどころか低下し、パイプ表面にはフローマークや焦げが発生しました。低温衝撃試験でも何度も不合格となった。これにより、原材料と加工コストの両方が損失し、完成品の品質の評判と市場競争力に影響を及ぼしました。
-
元の設備と生産条件では、生産量を以前のレベルに維持できなくなりました。生産ギャップは 30 kg/h に達し、推定月間生産損失は約 16.5 トンでした。
そこでお客様は、加工条件を調整することで問題を解決しようとしましたが、性能調整を繰り返すというサイクルにはまってしまいました。
性能低下 → 温度調整 → スクリュー速度調整 → 生産条件調整 → 再テスト → まだ不安定 → 調整継続
技術チームによる 1 年以上と複数回の調整の後、問題は未解決のままであり、原材料の無駄と時間コストは累積し続けました。当初は樹脂の現地調達によるコスト削減の決定を意図していましたが、その代わりに同社は加工の適合性の問題により困難な状況に陥り、前進することも後退することも簡単な選択肢ではありませんでした。
この事例に基づいて、まず 2 つの重要な理解を確立し、2 つの「なぜ」を明確にする必要があります
1. 1 つの樹脂を変更すると、CPVC 加工システム全体に影響が出るのはなぜですか?
これは問題を理解するための鍵でもあります。
CPVC パイプの製造は単純ではありません。
樹脂+添加剤 → 押出成形
実際には、樹脂は処理システム全体の基礎となります。
安定剤、内部潤滑剤、外部潤滑剤、耐衝撃性改良剤、およびその他の成分は、樹脂の加工特性を中心にバランスをとる必要があります。
それは次のように理解できます。
樹脂の特性 → 可塑化と溶融挙動 → 潤滑と安定化システム → 加工ウィンドウ → 最終的なパイプ性能
したがって、安定して稼働している CPVC 配合は、樹脂の影響を受けない完全に独立した固定配合ではありません。
実際には、次の特定の組み合わせの下で長期間にわたって開発および検証されています。
特定の樹脂 + 特定の配合 + 特定の設備 + 特定の加工条件
したがって:
樹脂を変えるということは、単に一つの原材料を変えるということではありません。実際、システム全体の基盤が変わります。
2. 新しい樹脂と元の樹脂は非常に似ているように見えるのに、製造結果が依然として異なる可能性があるのはなぜですか?
これは、樹脂切り替えの最も過小評価されやすい側面の 1 つでもあります。
代替樹脂を選択する場合、多くのメーカーはまず TDS を比較します。 K 値、塩素含有量、その他の主要な仕様が類似している場合、2 つの樹脂を直接置き換えることができると想定される場合があります。
ただし、実際の加工時には樹脂の加工特性も考慮する必要があります。
例えば:
K値
K 値の変化は、溶融粘度、可塑化挙動、および溶融流動特性に影響を与える可能性があります。
これは、元の温度、スクリュー速度、潤滑条件が最適なレベルではなくなる可能性があることを意味します。
粒子径と粒子径分布
粒子サイズの変化は、材料の搬送、圧縮、加熱、および可塑化の均一性に影響を与える可能性があります。
これらの違いは、最終的には溶融状態、表面品質、さらには衝撃性能の変化として現れる可能性があります。
樹脂組成とその他の主な特徴
基本仕様が似ていても、CPVC 樹脂の供給源が異なれば、加工挙動に違いが生じる場合があります。
これらの違いは、最終的には次の点に反映される可能性があります。
可塑化、生産量、押出安定性、ビカット軟化温度、低温衝撃性能、およびパイプの外観。
したがって、樹脂を直接代替できるかどうかは、以下の情報のみに基づいて判断することはできません。
「TDS の数字は似ていますか?」
次のことも考慮する必要があります。
「樹脂は既存の配合や装置に入れても同じように機能しますか?」
では、Rallychem はどのようにして問題を解決したのでしょうか?
お客様は樹脂スイッチに伴う製造・外観・性能の問題を1年以上かけて解決してきましたが、 「どんな添加物を加えるべきか」という問いから直接スタートしたわけではありません。
その代わりに、まずオリジナルの輸入樹脂と現地樹脂との変化、お客様の既存配合、加工条件などを総合的に分析し、樹脂切り替え後のオリジナル配合システムの不具合の根本原因を分析しました。
次に、次の 1 つの重要な点に問題をさらに焦点を当てました。
新しい樹脂の加工特性の変化は、元の潤滑バランスと可塑化挙動に影響を与えました。
これは、お客様が両方の問題を同時に解決できなかった理由も説明しています。出力の低下 + 低温衝撃性能の低下—装置パラメータの調整に長い時間を費やしたにもかかわらず。
装置パラメータにより処理条件が変化する場合があります。ただし、樹脂と元の配合の相溶性関係がすでに変化している場合、装置パラメータを調整するだけでは元のバランスに戻せない場合があります。
ラボでのテスト、遠隔診断、オンサイトでの製造試行を組み合わせることにより、システムを徐々に修正し、最終的にはお客様の期待を超える結果を達成しました。
このプロセスは 5 つのステップに要約できます。
1. 根本原因を特定する
輸入樹脂から現地樹脂への切り替え前後の加工挙動を比較し、元の潤滑・衝撃修正システムと新しい樹脂との適合性の変化を分析し、元の配合が新しい樹脂条件下でアンバランスになっていると判断しました。
2. 処方を再設計する
抽出された課題をもとに、当初の処方を再構築し、 配合0#その後、顧客の研究室で小規模にテストされ、最初は必要な製品性能を満たしていました。
3. 実験結果に基づいて処方を継続的に改良する
実験室での試験中に、ビカット軟化温度がまだ必要なレベルを満たしていないことがわかりました。
私たちは実験室データにとどまりませんでした。代わりに、私たちは積極的に使用しました 真空ポートの製作ビデオとリモートコミュニケーション 実際の加工状況を観察し、配合をさらに調整して開発しました。 配合 1#、ビカット軟化温度を 105℃~112℃.
4. 臨床試験から生産ライン試験への移行
出力の問題を解決するために、当社の技術担当者がお客様の工場に直接赴き、現場での試作を実施しました。 二軸スクリュー生産ライン.
同時に、真空ポートでの実際の材料の状態、スクリュー速度、バレル温度などの製造パラメータを観察し、実機との配合調整や加工条件を組み合わせて問題を解決しました。
5. 最終的な生産結果を通じてソリューションを検証する
最終結果は次のとおりです。
-
生産速度が 270 kg/h から 300 kg/h に増加、安定して目標に到達し、約 11.1%
-
見た目の問題は解決されました、フローマークや焦げなし
-
低温衝撃性能も要求を満たした
-
ビカット軟化温度が 105°C から 112°C に上昇安定して要求レベルを満たしている
新しい樹脂に切り替えた後、元の潤滑と可塑化のバランスをどのように再確立する必要がありますか?
樹脂を切り替えて本当に変わるのは、樹脂そのものだけではないかもしれません。
CPVC メーカーが樹脂を変更した後に問題に遭遇した場合、多くの場合、最初の反応は次のとおりです。
「この樹脂は良くないです。」
ただし、実際の状況はさらに複雑である可能性があります。
新しい樹脂が必ずしも使用できないとは限りませんし、元の配合に必ずしも問題があるとは限りません。
実際に変更された可能性があるのは次のとおりです。
古い樹脂に対して元々確立されていた加工バランスは、新しい樹脂にとって最適なバランスではなくなりました。
まずは 3 つの質問に答えることから始めましょう:
01 |新しい樹脂とオリジナルの樹脂では具体的に何が変わったのでしょうか?
比較する:
K 値、粒子サイズ/粒子サイズ分布、塩素含有量、およびその他の主要な加工関連特性。
02 |これらの変更は生産プロセスに反映されましたか?
観察する:
可塑化、溶融状態、真空ポートの状態、生産量、およびパイプの外観。
03 |元の配合と処理設定は新しい樹脂にまだ適していますか?
新しい CPVC 樹脂サプライヤーを評価している場合、またはすでに樹脂の切り替えが完了しているものの、性能や出力の問題が発生している場合は、すぐに配合に大きな変更を加える必要はありません。
まず次のものを準備できます。
①オリジナル樹脂と新規樹脂のTDS
②現在のCPVC配合
③設備と主な加工条件
④ 樹脂転換前後の生産高の変化
⑤ ビカットおよび低温衝撃試験結果
⑥実際の制作過程を動画で紹介
通常、この情報を組み合わせると、単一の仕様を個別に分析するよりも早く問題の方向性を特定することができます。
処理の調整によって問題を解決できる場合は、まず処理ウィンドウを最適化する必要があります。
装置パラメータを調整するだけではまだ性能が回復しない場合は、新しい樹脂と樹脂の適合性を再評価する必要があります。 内部および外部潤滑バランス、スタビライザー システム、衝撃修正システム、その他の添加剤。
もちろん、 オリジナルおよび新しい樹脂の TDS、現在の配合、生産現場のビデオ、およびお客様が経験している実際の問題を私たちと共有していただけることを歓迎します。
当社の専門知識を技術サポートに変換し、お客様の作品に真の価値を生み出します。
ひとつの樹脂スイッチを作るのに、1 年以上も試行錯誤を繰り返す必要はありません。



 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe