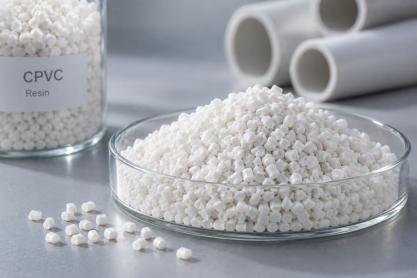
Поскольку снижение затрат и повышение эффективности по-прежнему остаются ключевыми приоритетами для производителей труб из ХПВХ, вопрос о том, как снизить производственные затраты при сохранении стабильных производственных мощностей и качества продукции, стал проблемой, которую должны решить многие производители.
В
Производство труб ХПВХНа смолу обычно приходится относительно высокая доля общей стоимости производства. Поэтому, когда производители стремятся к дальнейшей оптимизации затрат, поиск более конкурентоспособного поставщика смолы или альтернативной смолы часто становится одним из наиболее прямых и распространенных подходов к снижению затрат.
Однако переход на смолу – это не просто замена более дорогой смолы на более дешевую.
Для экструзии ХПВХ смола является не только основным сырьем, составляющим наибольшую долю рецептуры, но и основой всей технологической системы.
Существующая система стабилизатора, внутренние и внешние смазочные материалы, модификаторы ударной вязкости и условия обработки часто определяются с учетом характеристик исходной смолы посредством долгосрочной производственной проверки.
Следовательно, при смене смолы фактическое поведение обработки также может измениться, даже если основные характеристики новой и исходной смолы кажутся очень похожими.
Реальный случай: что произошло, когда индийский производитель труб перешел с импортной смолы на местную смолу?
Клиент А — индийский производитель труб из ХПВХ, который долгое время использовал импортную смолу. Чтобы снизить затраты на сырье и повысить независимость цепочки поставок, компания решила перейти на индийскую смолу местного производства.
Вначале характеристики новой местной смолы в основном соответствовали характеристикам исходной смолы.
Таким образом, первоначальное предположение заключалось в том, что исходный состав и условия обработки должны быть применимы.
Однако после перехода клиент столкнулся с рядом неожиданных проблем:
-
Первоначальная рецептурная система больше не соответствовала характеристикам новой смолы. При высокоскоростной экструзии термическая стабильность значительно снижается. Скорость производства вместо увеличения снизилась, а на поверхности трубы появились следы течи и подгары. Испытания на удар при низкой температуре также неоднократно терпели неудачу. Это привело к потерям как сырья, так и затрат на переработку, а также сказалось на репутации качества и конкурентоспособности на рынке готовой продукции.
-
При исходном оборудовании и условиях производства выпуск продукции уже не мог поддерживаться на прежнем уровне. Перерыв в производстве достигал 30 кг/ч, при этом ежемесячные потери производства оценивались примерно в 16,5 тонн.
Поэтому клиент попытался решить проблему путем корректировки условий обработки, но оказался в ловушке цикла повторяющихся корректировок производительности:
Ухудшение производительности → Отрегулируйте температуру → Отрегулируйте скорость шнека → Отрегулируйте производственные условия → Повторите тестирование → Все еще нестабильно → Продолжайте настройку
После более чем года и нескольких раундов корректировок со стороны технической команды проблема осталась нерешенной, в то время как отходы сырья и затраты времени продолжали накапливаться. То, что изначально задумывалось как решение о сокращении затрат за счет местных источников смолы, вместо этого поставило компанию в сложную ситуацию из-за проблем с совместимостью технологий, и ни двигаться вперед, ни возвращаться назад не было простым вариантом.
Основываясь на этом случае, нам сначала нужно установить два ключевых понимания и прояснить два «почему».
1. Почему замена одной смолы может повлиять на всю систему переработки ХПВХ?
Это также ключ к пониманию проблемы.
Производство труб ХПВХ – это не просто:
Смола + добавки → Экструзия
На практике смола является основой всей технологической системы.
Стабилизатор, внутренняя смазка, внешняя смазка, модификатор ударной вязкости и другие компоненты должны быть сбалансированы с учетом технологических характеристик смолы.
Это можно понимать как:
Характеристики смолы → Пластификация и поведение расплава → Система смазки и стабилизации → Технологическое окно → Конечные характеристики трубы
Следовательно, состав ХПВХ, который работает стабильно, не является полностью независимой фиксированной формулой, на которую не влияет смола.
На самом деле он разрабатывается и проверяется в течение длительного периода при определенном сочетании:
Конкретная смола + конкретный состав + конкретное оборудование + особые условия обработки
Поэтому:
Смена смолы не означает просто замену одного сырья. Это фактически меняет основу всей системы.
2. Почему результаты производства могут различаться, хотя новые и оригинальные смолы кажутся очень похожими?
Это также один из аспектов замены смол, который легче всего недооценить.
При выборе альтернативной смолы многие производители сначала сравнивают TDS. Если значение K, содержание хлора и другие основные характеристики схожи, можно предположить, что эти две смолы могут быть напрямую заменены.
Однако во время фактической обработки также необходимо учитывать технологические характеристики смолы.
Например:
K-значение
Изменения значения K могут повлиять на вязкость расплава, поведение при пластификации и характеристики текучести расплава.
Это означает, что исходная температура, скорость шнека и условия смазки могут больше не находиться на оптимальном уровне.
Размер частиц и гранулометрический состав
Изменения размера частиц могут повлиять на транспортировку материала, уплотнение, нагрев и однородность пластификации.
Эти различия могут в конечном итоге проявляться в изменении состояния расплава, качества поверхности и даже ударных характеристик.
Состав смолы и другие ключевые характеристики
Различные источники смолы ХПВХ могут иметь различия в поведении при обработке, даже если их основные характеристики схожи.
Эти различия могут в конечном итоге отразиться в:
пластификация, производительность, стабильность экструзии, температура размягчения по Вика, ударная вязкость при низких температурах и внешний вид труб.
Следовательно, определение возможности прямой замены смолы не может основываться только на:
«Похожи ли цифры в TDS?»
Также необходимо учитывать:
«Будет ли смола вести себя так же после ввода в существующую рецептуру и оборудование?»
Итак, как Rallychem решил проблему?
После того, как клиент потратил более года, пытаясь решить проблемы с производством, внешним видом и производительностью, возникшие после замены смолы, мы не исходили непосредственно из вопроса «какую добавку добавить».
Вместо этого мы сначала провели всесторонний анализ изменений между исходной импортной смолой и местной смолой, существующей рецептурой клиента и условиями обработки, а также проанализировали основную причину отказа оригинальной системы рецептуры после замены смолы.
Затем мы сосредоточили проблему на одном ключевом моменте:
Изменение технологических характеристик новой смолы повлияло на первоначальный баланс смазки и поведение пластификации.
Это также объясняет, почему заказчик не смог решить обе проблемы одновременно.снижение производительности + снижение эффективности воздействия при низких температурах— несмотря на длительную настройку параметров оборудования.
Параметры оборудования могут изменять условия обработки. Однако если соотношение совместимости между смолой и исходным составом уже изменилось, простой корректировки параметров оборудования может быть недостаточно для восстановления исходного баланса.
Благодаря сочетанию лабораторных испытаний, удаленной диагностики и производственных испытаний на месте мы постепенно корректировали систему и в конечном итоге добились результатов, превзошедших ожидания клиента.
Этот процесс можно свести к пяти этапам:
1. Определите основную причину
Мы сравнили поведение обработки до и после перехода с импортной смолы на местную смолу и проанализировали изменения в совместимости между исходной системой смазки и модификации ударной вязкости и новой смолой, определив, что исходная рецептура стала несбалансированной в условиях новой смолы.
2. Изменить формулировку
На основании выявленных проблем мы реструктурировали исходную формулировку и разработали Формула 0#, который затем был протестирован в лаборатории заказчика в небольших масштабах и изначально соответствовал требуемым характеристикам продукта.
3. Постоянно совершенствовать рецептуру на основе результатов лабораторных исследований.
В ходе лабораторных испытаний мы обнаружили, что температура размягчения по Вика все же не соответствует необходимому уровню.
Мы не остановились на лабораторных данных. Вместо этого мы активно использовали видео о производстве вакуумных портов и удаленное общение наблюдать за фактическими условиями обработки и дополнительно корректировать рецептуру для разработки Состав 1#, увеличивая температуру размягчения по Вика с от 105°С до 112°С.
4. Переход от лабораторных испытаний к испытаниям на производственной линии
Чтобы решить проблему с производительностью, наш технический персонал отправился непосредственно на завод клиента и провел испытания на месте. двухшнековая производственная линия.
В то же время мы наблюдали за фактическим состоянием материала в вакуумном порту, скоростью шнека, температурой цилиндра и другими производственными параметрами, комбинируя корректировки рецептуры с фактическим оборудованием и условиями обработки для решения проблемы.
5. Подтвердите решение с помощью окончательных производственных результатов.
Окончательные результаты были:
-
Скорость производства увеличена с 270 кг/ч до 300 кг/ч., стабильно достигая цели, что представляет собой увеличение примерно на 11.1%
-
Проблемы с внешним видом решены., без следов текучести и подгораний
-
Ударные характеристики при низких температурах соответствуют требованиям
-
Температура размягчения по Вика увеличилась со 105°C до 112°C., стабильно соответствующая необходимому уровню
Как следует восстановить первоначальный баланс смазки и пластификации после перехода на новую смолу?
Что действительно меняется после замены смолы, так это не только сама смола.
Когда производители ХПВХ сталкиваются с проблемами после замены смолы, их первой реакцией часто является:
«Эта смола нехороша».
Однако реальная ситуация может быть более сложной.
Новая смола не обязательно может оказаться непригодной для использования, а первоначальный состав не обязательно может быть проблематичным.
Что действительно могло измениться, так это:
Технологический баланс, первоначально установленный для старой смолы, больше не является оптимальным балансом для новой смолы.
Начать можно с ответа на три вопроса:
01 | Что именно изменилось между новыми и оригинальными смолами?
Сравнивать:
Значение K, размер частиц/распределение частиц по размерам, содержание хлора и другие ключевые характеристики, связанные с обработкой.
02 | Были ли эти изменения перенесены в производственный процесс?
Наблюдать:
пластификация, состояние расплава, состояние вакуум-порта, производительность и внешний вид трубы.
03 | Пригодна ли исходная рецептура и технология обработки для новой смолы?
Если вы оцениваете нового поставщика смолы ХПВХ или уже завершили замену смолы, но испытываете проблемы с производительностью или производительностью, нет необходимости немедленно вносить серьезные изменения в рецептуру.
Сначала можно подготовить:
① TDS исходных и новых смол.
② Текущая формулировка ХПВХ
③ Оборудование и ключевые условия обработки.
④ Изменения объема производства до и после замены смолы
⑤ Результаты испытаний на удар по Вика и при низких температурах.
⑥ Видео фактического производственного процесса.
Объединение этой информации обычно помогает быстрее определить направление проблемы, чем анализ отдельной спецификации по отдельности.
Если проблему можно решить путем настройки обработки, сначала следует оптимизировать окно обработки.
Если простая регулировка параметров оборудования по-прежнему не может восстановить производительность, необходимо переоценить совместимость новой смолы и баланс внутренней и внешней смазки, система стабилизатора, система модификации удара и другие присадки.
Конечно, Мы приглашаем вас поделиться с нами TDS исходных и новых смол, вашей текущей рецептурой, видео с производственной площадки и реальными проблемами, с которыми вы сталкиваетесь.
Позвольте нашему опыту воплотиться в техническую поддержку, которая создаст реальную ценность для вашего производства.
Не позволяйте одному смоляному переключателю превратиться в год повторяющихся проб и ошибок.



 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe