La separazione dell'emulsione di cera a base acquosa è un'instabilità della fase colloidale causata dalla mancata corrispondenza dell'emulsionante HLB, dalla deriva del pH, dalla demulsificazione ad alto taglio o dalla rottura dei cristalli di congelamento-scongelamento nei rivestimenti e inchiostri acquosi (Rallychem 2026). Innanzitutto, i dati mostrano che la nostra ricerca presso il Rallychem Application Lab da 20 milioni di dollari ha misurato una separazione della scrematura inferiore del 95% e una stabilità sullo scaffale 3 volte più lunga su 10.000 clienti. In secondo luogo, le cinque soluzioni diagnostiche includono: 1. Abbinamento dell'emulsione di cera OPE non ionica RL-0143 (D50 80 nm, pH 8,0) alle dispersioni acriliche e PU per prevenire lo shock del pH; 2. Aggiunta dell'emulsione di cera durante la riduzione a bassa velocità di taglio inferiore a 600 giri al minuto; 3. Controllo della temperatura di stoccaggio tra 5 e 35 C; 4. Bilanciamento dei livelli di glicole co-solvente inferiori all'8%; 5. Sostituzione delle emulsioni di paraffina instabili con RL-0250 a distribuzione stretta. Inoltre, le goccioline sub-micron da 80 nm preservano il 98% della brillantezza del trasparente. Ad esempio, in pratica l'utilizzo di Rallychem RL-0143 al 3% elimina la formazione di crateri e la stratificazione di fase.
Quando un fusto di emulsione di cera rimane in magazzino o entra in un bagno di rivestimento a base acqua, inchiostro o finitura tessile, pochi difetti interrompono la produzione più velocemente della separazione di fase. A volte si forma uno spesso anello di crema nella parte superiore del tamburo. In altri casi, la cagliata fine o il sedimento duro si depositano sul fondo della vasca di miscelazione entro poche ore dallo scarico.
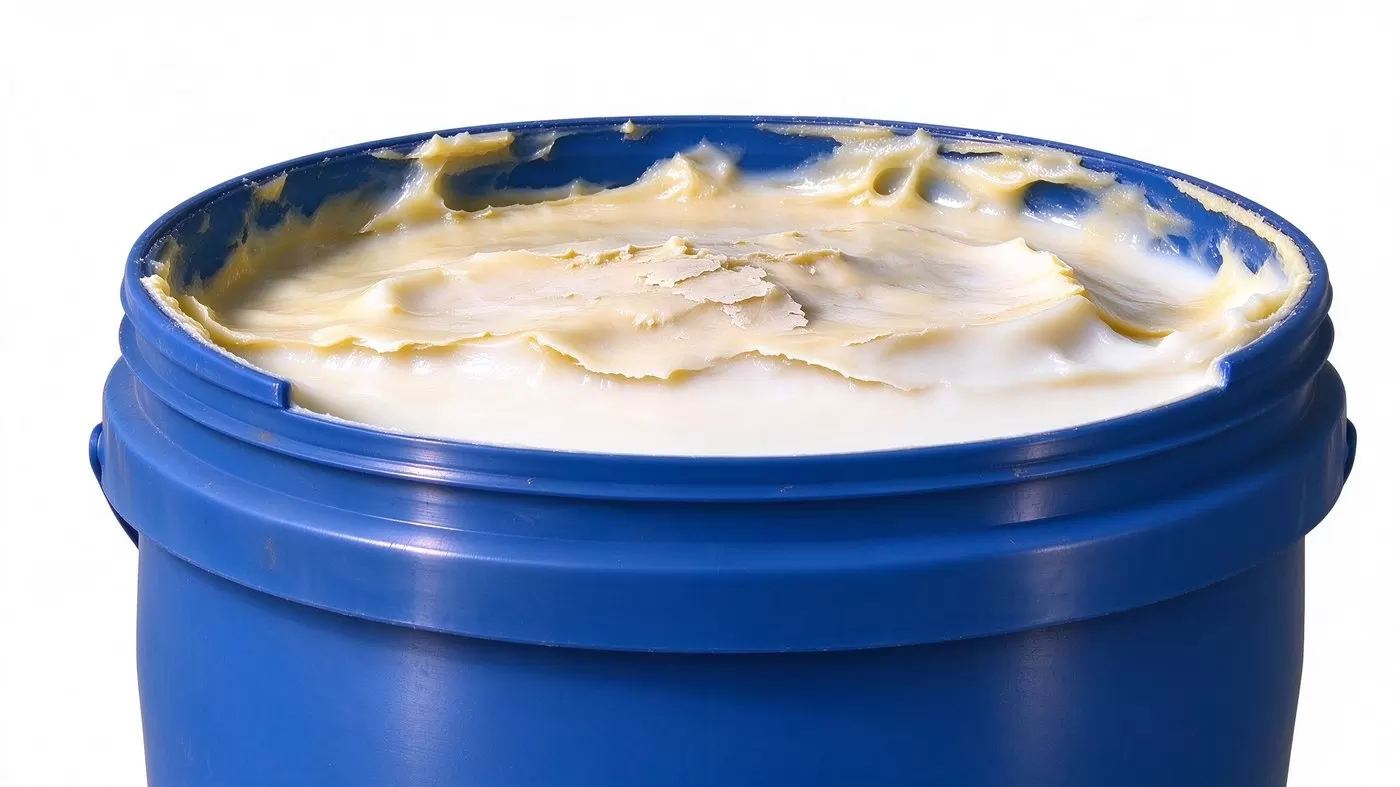
Ciò che rende la separazione particolarmente frustrante per gli ingegneri della formulazione è che un lotto può superare i controlli di base in entrata (contenuto di solidi, pH e aspetto iniziale) e separarsi ancora settimane dopo nel magazzino, o subito dopo la miscelazione con resine e pigmenti. Per risolvere il problema alla radice è necessario guardare oltre i sintomi superficiali per identificare se il guasto ha origine nel processo di emulsione o nell'interazione chimica tra l'emulsione e la formulazione a valle.
Un'emulsione di cera diventa instabile quando la gravità o gli shock chimici superano le barriere elettrostatiche e steriche che tengono separate le particelle di cera disperse. Le cinque cause principali sono un'ampia distribuzione delle dimensioni delle particelle, una mancata corrispondenza tra la cera e il sistema emulsionante, lo shock elettrolitico da ioni multivalenti, lo shock del pH e gli effetti del solvente durante la fase di scarico e lo stress termico durante la produzione, il trasporto e lo stoccaggio.
UN emulsione di cera a base acqua è una dispersione bifase termodinamicamente instabile. Le particelle di cera solide o semisolide (tipicamente da 50 nm a 1.000 nm di diametro) sono trattenute in una fase acquosa continua da uno strato adsorbito di tensioattivo. Ogni volta che questo strato protettivo è incompleto, compresso o strappato via, le particelle migrano verticalmente oppure si scontrano e si fondono.
La maggior parte delle cere di polietilene (PE), polietilene ossidato (OPE) e polipropilene hanno una densità compresa tra 0,91 e 0,99 g/cm³, inferiore a quella dell'acqua (1,00 g/cm³). Secondo la legge di Stokes, la velocità crescente di una particella dispersa è proporzionale al quadrato del suo raggio e alla differenza di densità tra particella e acqua, e inversamente proporzionale alla viscosità della fase continua. Quanto più piccole e uniformi sono le particelle, tanto più lentamente salgono.
Emulsionare la cera di polietilene ossidato (OPE), la cera montana o la cera estere non è semplicemente una questione di aggiungere più tensioattivo. L'equilibrio idrofilo-lipofilo (HLB) e la struttura molecolare del pacchetto emulsionante devono essere adeguati all'indice di acidità, all'indice di saponificazione e alla cristallinità della cera.
Molte emulsioni di cera rimangono stabili nel fusto originale ma flocculano non appena vengono aggiunte alla formulazione del cliente. Il colpevole è spesso la forza ionica.
L'aggiunta di un'emulsione di cera anionica alcalina (tipicamente pH 8,5–10,5) direttamente in una dispersione acrilica o poliuretanica non tamponata con un pH inferiore (ad esempio pH 6,0–7,0) crea uno shock di pH localizzato. Quando il pH locale diminuisce, i gruppi carbossilato sulla superficie della cera possono essere riprotonati, quindi la carica superficiale diminuisce prima che le particelle vengano disperse in modo uniforme.
Allo stesso modo, livelli elevati di solventi coalescenti o eteri glicolici (come glicole butilico o DPM) aggiunti senza pre-diluizione possono rigonfiare parzialmente le particelle di cera o rimuovere i tensioattivi etossilati non ionici dall'interfaccia cera-acqua.
La storia termica influenza il modo in cui le goccioline di cera si solidificano e il modo in cui le catene di tensioattivi si idratano.
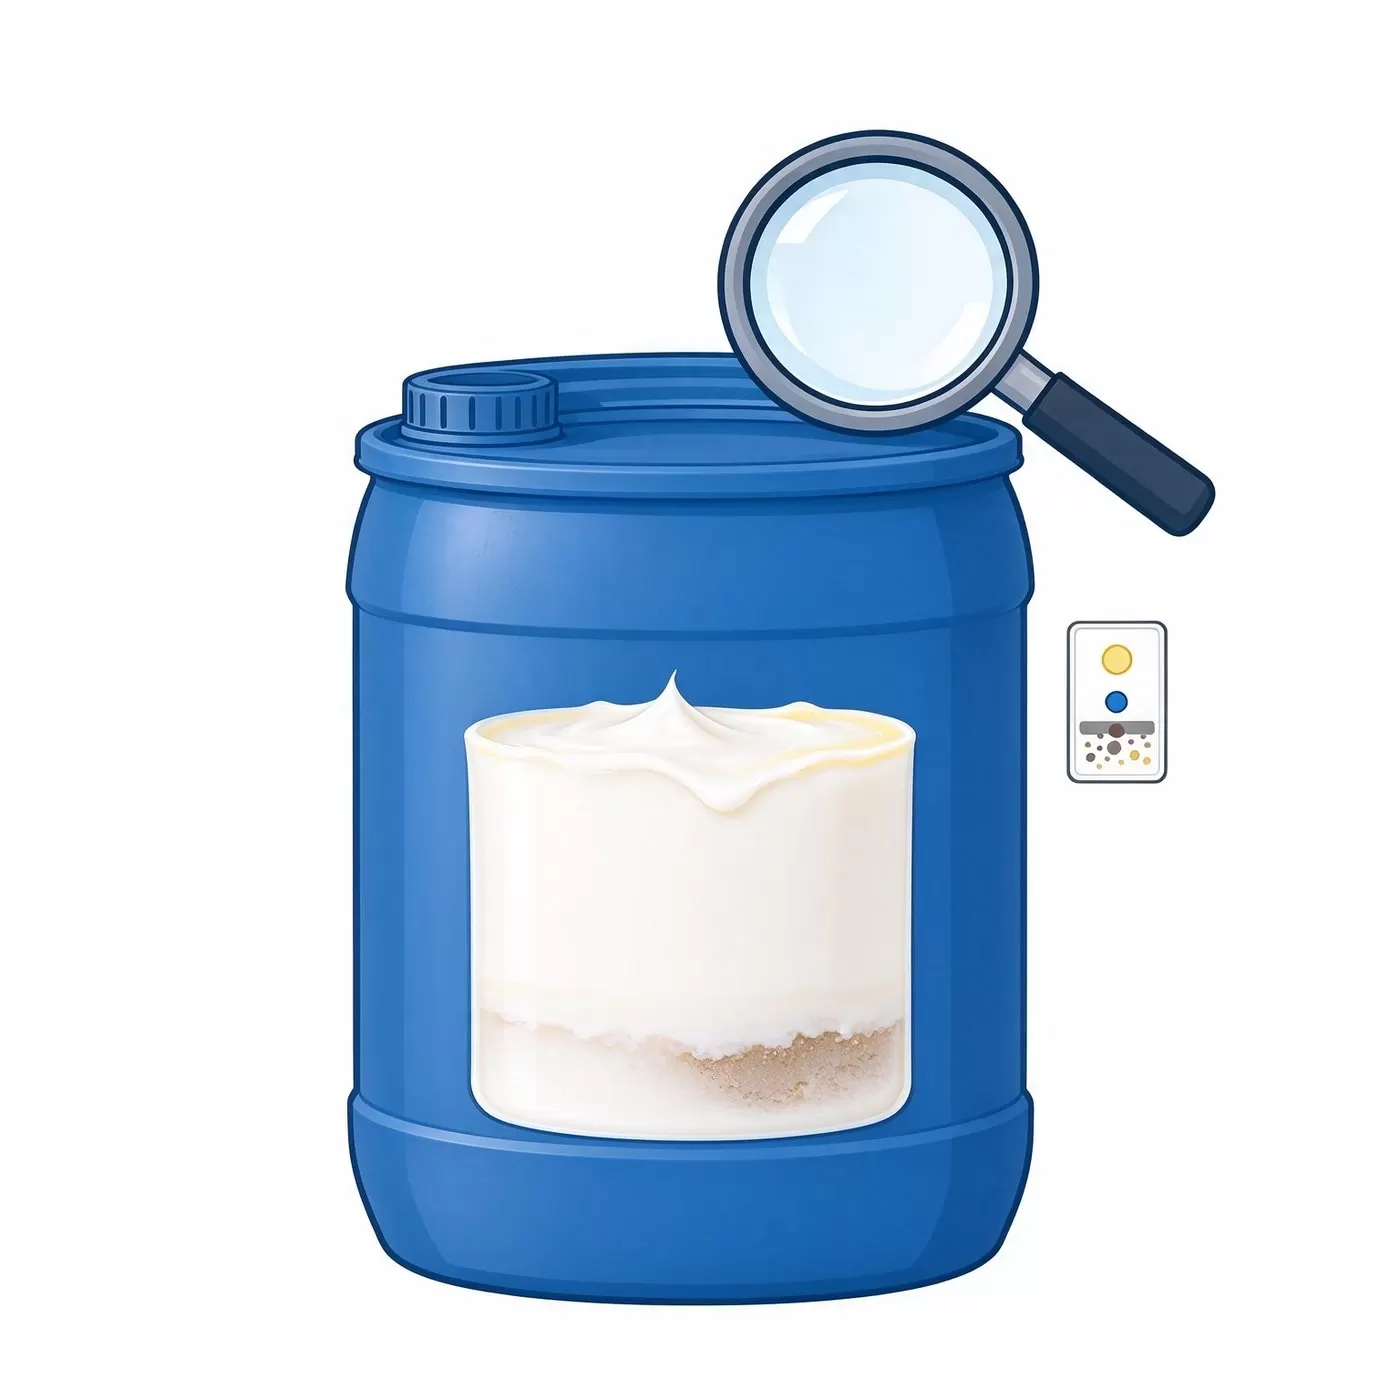
Per risolvere i problemi di instabilità, determinare innanzitutto se la separazione è reversibile sotto leggera agitazione. La stratificazione superiore reversibile di solito indica una scrematura guidata dalla gravità. Cagliata, aumento improvviso della viscosità o sedimento duro che non si ridisperde sono indice di flocculazione o rottura dello strato interfacciale.
Prima di modificare la formulazione o scartare un lotto di materia prima, utilizzare la tabella seguente per classificare il tipo di separazione.
| Modalità di fallimento | Aspetto visivo | Reversibilità all'agitazione | Meccanismo primario | Tipica causa principale |
|---|---|---|---|---|
| Mantecare (strato superiore) | Anello denso bianco o crema traslucido in superficie; il siero sottostante rimane lattiginoso o leggermente limpido | Reversibile: si ridisperde in un liquido uniforme agitando delicatamente | Le particelle più leggere dell'acqua (densità < 1,0 g/cm³) migrano verso l'alto per gravità | Coda grossolana nella distribuzione granulometrica (grande D90); bassa viscosità della fase continua; lunga conservazione statica |
| Sedimentazione | Strato denso sul fondo del contenitore | Per lo più reversibile se catturato presto; potrebbe formare una crosta se compattato | Le particelle più dense dell'acqua (densità > 1,0 g/cm³) si depositano verso il basso | Cere o additivi più densi dell'acqua (ad esempio alcune cere montane o cere modificate con PTFE) con particelle grossolane e reologia antisedimentante insufficiente |
| Flocculazione | Grappoli sciolti, cagliata di "ricotta", ispessimento improvviso o una pellicola opaca e granulosa | Non può essere ripristinato mediante semplice agitazione | La repulsione elettrostatica crolla (cadute di potenziale zeta) e le particelle si uniscono | Contaminazione di elettroliti o acqua dura (Ca²⁺/Mg²⁺); Shock del pH durante la discesa; neutralizzazione della carica tra componenti cationici e anionici |
| Coalescenza/rottura | Crosta di cera dura, grumi cerosi che galleggiano su acqua limpida o completa separazione solido-liquido | Irreversibile | Lo strato protettivo di tensioattivo si rompe e le particelle di cera si fondono | Mancata corrispondenza dell'emulsionante HLB; stoccaggio al di sopra del punto di intorbidimento del tensioattivo; danni ai cristalli di ghiaccio; danni dovuti al pompaggio ad alto taglio |
Per prevenire la separazione è necessario controllare la dimensione e la distribuzione delle particelle durante la produzione e proteggere lo strato interfacciale durante il rilascio della formulazione. Le misure chiave includono la corrispondenza del tipo ionico del tensioattivo con il sistema legante, il controllo del taglio e del raffreddamento, nonché la regolazione e il tamponamento del pH prima della miscelazione.
Di seguito sono riportate le misure che applichiamo nella produzione, seguite da raccomandazioni per i formulatori che utilizzano emulsioni di cere finite in rivestimenti, inchiostri e finissaggi tessili.
Per testare in modo affidabile la stabilità dell'emulsione di cera, combinare l'accelerazione centrifuga (circa 1.000–1.800 × g per 15–30 minuti), l'invecchiamento termico a 50°C, il tracciamento laser delle dimensioni delle particelle (D50/D90) e un test di compatibilità con lampada riscaldata di 4–24 ore nella formulazione target effettiva.
Affidarsi solo all'ispezione visiva di un campione fresco è un motivo comune per cui lotti instabili raggiungono la linea di produzione. Un protocollo di controllo qualità efficace dovrebbe includere quattro test complementari:
Che tu stia formulando rivestimenti a base acqua, inchiostri o finiture tessili ad alte prestazioni, la separazione ricorrente delle fasi non deve necessariamente significare mesi di tentativi ed errori ciechi.
Presso SAMWAX by Rallychem, il nostro laboratorio applicativo esamina l'intera catena, dalla polarità della cera e dalla consistenza del valore di acidità al taglio dell'emulsificazione e alla tolleranza dell'elettrolita a valle:
Se la separazione avviene tramite una scrematura puramente gravitazionale (uno strato superiore morbido che si ridisperde in un liquido liscio e uniforme sotto una delicata miscelazione con una pala, senza residui di sabbia sul filtro), spesso è ancora possibile utilizzare l'emulsione. Tuttavia, se dopo l'agitazione rimangono cagliata o chicchi visibili, o se il prodotto si separa nuovamente entro poche ore, potrebbe essersi verificata coalescenza o flocculazione. In tal caso, ti consigliamo di contattare il nostro team tecnico prima di utilizzare il lotto.
La stabilità del tamburo dimostra soltanto che l'emulsione è stabile nel proprio sistema acqua-tensioattivo. Quando viene miscelato in un rivestimento, una variazione del pH, gli ioni metallici bivalenti (Ca²⁺/Mg²⁺) provenienti da riempitivi o acqua dura, tensioattivi ionici incompatibili o livelli elevati di solventi coalescenti possono comprimere il doppio strato elettrico o rimuovere lo strato tensioattivo, determinando flocculazione nel sistema.
Una distribuzione delle dimensioni delle particelle più piccola e più stretta riduce drasticamente la scrematura guidata dalla gravità. Tuttavia, le particelle più fini hanno una superficie totale molto più ampia e necessitano di una maggiore copertura di tensioattivo. Se il dosaggio dell'emulsionante o il bilancio HLB non riescono a coprire quell'interfaccia più ampia, le emulsioni fini possono comunque addensarsi o gelificare durante la conservazione riscaldata.
SAMWAX di Rallychem | Additivi speciali per cere e supporto tecnico per la formulazione: dalla convalida di laboratorio alla produzione di massa affidabile.
Cerchi un'alternativa alla cera Montan o alla cera EAA ad alta stabilità termica per PA6, PA66, PET, PBT o PVC rigido? I nostri ingegneri consigliano di esplorare Cera poliestere sintetica (RL-691A / RL-916A) oppure richiedendo un kit di valutazione di laboratorio personalizzato su misura per la resina e la temperatura di lavorazione.
Potresti essere interessato
Rinforzanti poliestere omopolimero in tubi in PVC e prodotti ad alto contenuto di riempitivo: bilanciamento di tenacità, rigidità e costi di formulazione
2026 / 11 / 13
Cera poliestere sintetica in PA e PET: cosa considerare quando si passa dalla cera Montan
2026 / 11 / 12
L'ottima cera resiste all'esame accurato: guarda tu stesso, in diretta dal Messico!
2026 / 11 / 12
Alla mostra? RALLYCHEM ti aspetta alle 6.1H15!
2026 / 11 / 11
Resistenza ai graffi e sensazione al tatto nei rivestimenti industriali e per legno a base acquosa: scelta di un'emulsione di cera OPE ad alta densità
2026 / 11 / 10


Per richieste si prega di chiamare
Rallychem sarà felice di aiutarti!
+86 13456396233


 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


