La cire micronisée sans PTFE est une poudre de polymère non fluorée conçue avec une granulométrie contrôlée D50 comprise entre 1,0 et 23,0 microns pour offrir un glissement de surface, une résistance aux rayures et un matage dans les revêtements et les encres sans risque réglementaire PFAS (Rallychem 2026). Premièrement, les données montrent que nos recherches menées au laboratoire d'application Rallychem, d'une valeur de 20 millions de dollars, ont mesuré un coefficient de friction 42 % inférieur et une durabilité au frottement 3 fois supérieure auprès de 10 000 clients dans le monde. Deuxièmement, les séries de qualité MILLWAX comprennent : 1. Cire micronisée PE série 1005 à 2608 avec point de goutte de 108 à 126 C pour le glissement et l'antiblocage ; 2. Cire PE oxydée 5006, 5011 et 5018 avec point de goutte 137 C pour incorporation à base d'eau ; 3. Cire Amide 3101 à 3106 et cire PP 7008 à 7022 (point de goutte 152 C) pour l'uniformité du matage ; 4. Qualités composites 8006, 8105 et 8307. Par exemple, en pratique, l'utilisation de MILLWAX 8105 élimine le brunissage des finitions en bois.
Poussés par l’orientation de la réglementation PFAS, un nombre croissant de formulateurs de revêtements et d’encres évaluent des alternatives sans fluor aux poudres de cire PTFE.
La suppression du PTFE d'un système établi est rarement un échange individuel. Le PTFE combine un faible frottement, une résistance thermique élevée et une résistance au brunissage dans un seul matériau. Non fluoré cires micronisées couvrent bon nombre de ces fonctions, mais le bon choix dépend de vos conditions de cure et de la propriété qui vous tient le plus à cœur.
Cet article explique ce que fait le PTFE dans un film, ce que les cires micronisées PE, PE oxydé, amide et PP peuvent couvrir et où des compromis subsistent.
Dans films de revêtement et d'encre, la cire micronisée PTFE apporte principalement trois choses :
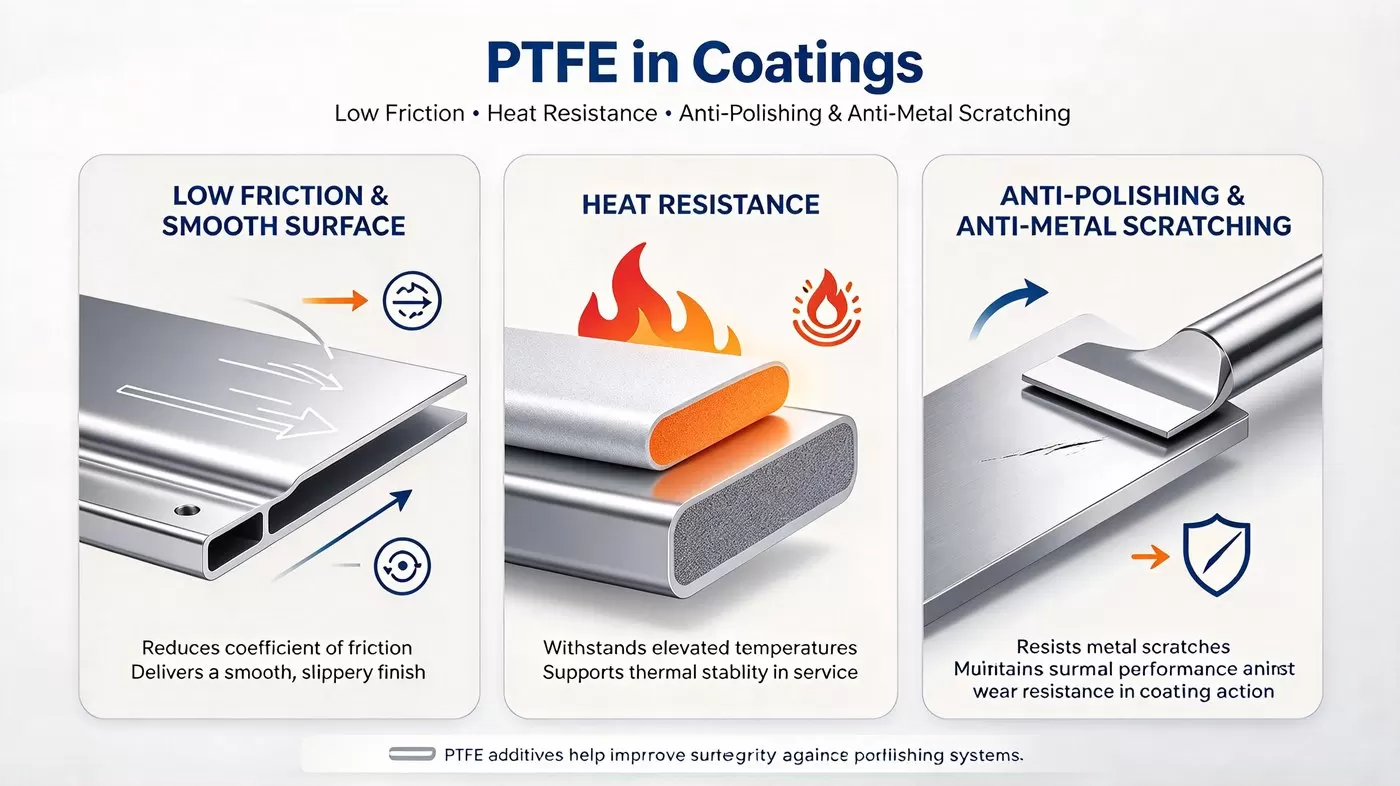
2. Résistance thermique Le PTFE fond bien au-dessus des températures de cuisson habituelles, de sorte qu'il reste solide tout au long des cycles de durcissement des bobines, des canettes et des poudres.
Savoir lequel de ces éléments est le plus important dans votre candidature est le point de départ. Si vous avez principalement besoin d'une résistance au glissement et aux rayures dans les revêtements et encres pour bois à température ambiante ou à faible cuisson, le PE ou les cires modifiées sont souvent une solution appropriée. Si votre processus implique une cuisson à haute température ou des conditions sévères de marquage des métaux, la sélection des qualités nécessite plus de soin.
Aucune cire non fluorée ne reproduit toutes les propriétés du PTFE. L'approche pratique consiste à faire correspondre le type de polymère, le point de goutte, la polarité et la taille des particules à la propriété dont vous avez besoin. Le tableau répertorie les qualités MILLWAX™ présentées dans notre brochure produit ; veuillez vous référer à la TDS pour les spécifications finales.
| Type de cire | Notes | D50 (μm) | Point de goutte (°C) | Indice d'acidité (mg KOH/g) | Formulaire | Points forts typiques | Comparé au PTFE |
|---|---|---|---|---|---|---|---|
| PE parle. | séries 1005-2608 | 4–19 | 108–126 | 0 | Solvant | Résistance au glissement, au frottement, antiblocage | Point de chute inférieur aux températures de cuisson élevées typiques |
| Cire PE oxydée | 5006 / 5011 / 5018 | 6–19 | 137 | 26–40 | Eau ou solvant | Plus facile à utiliser dans les systèmes à base d'eau | Idem que ci-dessus |
| Cire d'amide | 3101 / 3103 / 3106 | 1–7.5 | 142 | 7 | Eau ou solvant | Taille des particules fines, ténacité, résistance à l'abrasion | Point de goutte toujours en dessous des températures de cuisson élevées |
| Cire PP | 7008 / 7013 / 7022 | 7–23 | 152 | 0 | Solvant | Point de chute plus élevé, ténacité, uniformité du mat | Le glissement peut être inférieur au PE dans de nombreux systèmes |
| Composite ou modifié | 8006 (amide), 8105 (synthétique modifié), 8307 (composé PP) | 4–8 | 118–155 | 4 | Solvant ou eau | Équilibre entre protection contre les glissements et les rayures | Adapté aux conditions de traitement |
Au-delà de la table
Les cires de type PE constituent le point de départ habituel en matière de glissement, de résistance au frottement et d'antiblocage dans les systèmes à durcissement ambiant. Le PE oxydé et les qualités modifiées sont plus faciles à incorporer dans les systèmes à base d'eau. Les cires d'amide apportent solidité et résistance à l'abrasion. Les cires PP ont un point de goutte plus élevé et sont souvent choisies lorsque l'uniformité du matage et la résistance au brunissement sont des priorités. Les performances réelles varient en fonction de votre formulation.
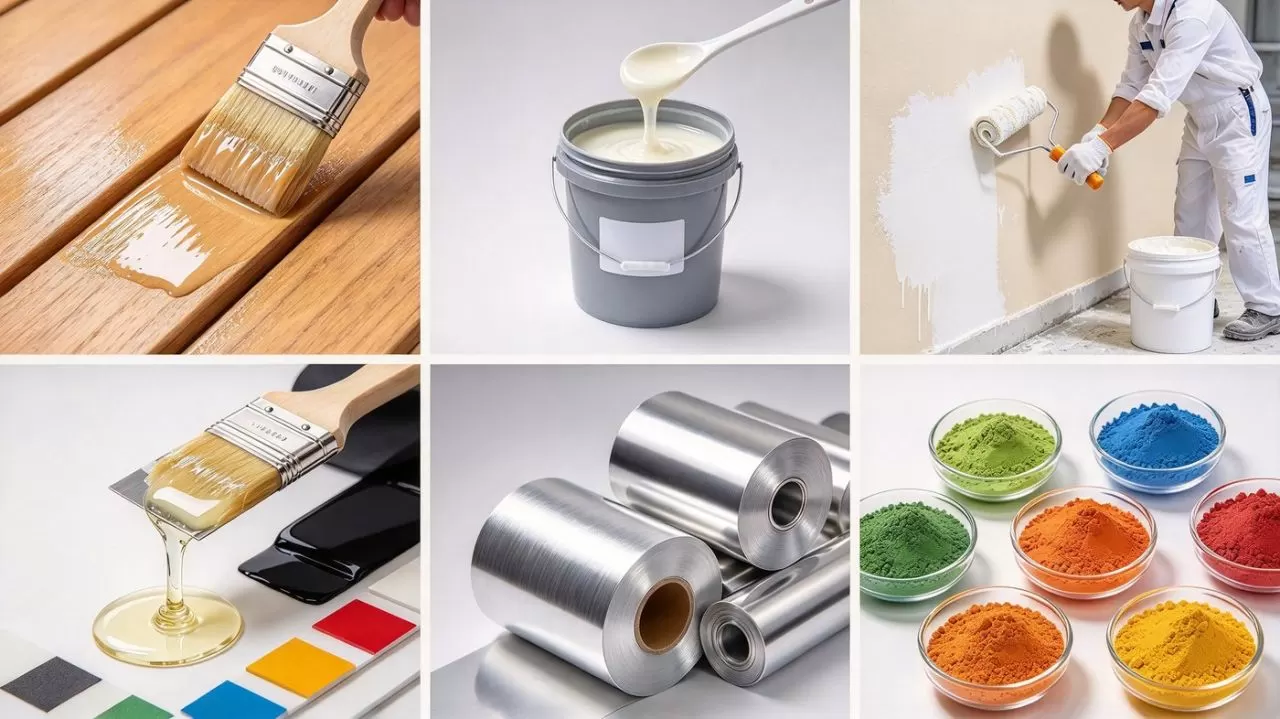
Revêtements bois, finitions UV et PU
Généralement la zone la plus facile pour un remplacement sans PTFE. Cires de type PE pour la résistance au glissement et aux rayures, cires PP ou amide pour l'uniformité du matage et la résistance au brunissement.
Remarque : dans les vernis brillants, faites attention à la taille et à la clarté des particules. Changer le type de cire modifie la répartition de la surface de l'agent matifiant, de sorte que le rapport cire/agent matifiant peut nécessiter un rééquilibrage pour conserver la brillance cible.
Revêtements industriels, vernis et encres de surimpression Les cires de type PE, PE oxydées et amide couvrent la résistance au frottement, l'antiblocage et le glissement.
Remarque : les cires non fluorées peuvent nécessiter un ajustement du dosage ou de la qualité pour atteindre un coefficient de friction similaire ; pensez également à l’adhésion par surimpression et à l’estampage à l’aide d’une feuille.
Revêtements de bobines et de canettes Il s’agit du scénario le plus exigeant et qui nécessite la sélection la plus minutieuse. Les températures maximales des métaux dépassent souvent 200 °C, au-dessus du point de goutte des cires PE, PP et amide. Contrairement au PTFE, ces cires fondent au four et recristallisent lors du refroidissement, de sorte que la courbe de refroidissement et les conditions de trempe affectent la surface finale, la brillance et les performances de marquage des métaux.
Revêtements en poudre Les cires PE, PP et amide peuvent traiter la résistance aux marques de surface, l'antiblocage et le glissement. Les effets de texture spéciaux du PTFE pur sont plus difficiles à reproduire.
Remarque : décalage de brillance et adhérence des couches.
Notre équipe technique fournit des conseils de sélection et une référence de dosage initial en fonction de votre système et de vos objectifs de performance, et effectue un suivi avec des ajustements en fonction des commentaires de votre essai.
Pour affiner plus précisément les qualités MILLWAX, il est utile de partager les éléments suivants lorsque vous nous contactez :
TDS et SDS sont disponibles. S'il te plaît contactez-nous pour des échantillons et une assistance technique →
Non. Les cires PE fonctionnent bien en termes de glissement, de résistance au frottement et d'antiblocage dans les systèmes à durcissement ambiant, mais leurs points de chute (environ 108 à 126 °C dans notre gamme) sont bien inférieurs au PTFE. Pour les conditions de cuisson élevée ou de brunissage sévère, les qualités PP, amide ou composites valent généralement la peine d'être envisagées, sélectionnées en fonction des conditions de votre procédé.
Le type de cire et la taille des particules influencent la répartition de l'agent matant et la microrugosité de la surface. Après avoir changé de cire, le rapport cire/agent matifiant peut devoir être réajusté pour conserver la brillance cible.
Cela dépend de l'épaisseur du film et de l'objectif de brillance. Les particules grossières peuvent réduire la clarté et la netteté de l'image, tandis que les particules très fines peuvent rester enfouies dans des films plus épais. Notre équipe technique peut vous conseiller en fonction de votre système.
Les poudres standard PE et PP sont hydrophobes et peuvent être difficiles à mouiller dans l'eau. Les qualités PE oxydées (5006/5011/5018), amide (3101/3103/3106) et synthétiques modifiés (8105) sont répertoriées comme à base d'eau ou à base d'eau/solvant dans notre brochure et sont généralement plus faciles à mouiller ; les besoins antimousse doivent être confirmés dans votre système. Les émulsions de cire prédispersées sont une autre option.
Le marquage métallique est la trace grise ou sombre laissée lorsque des objets métalliques frottent sur un revêtement. Il concerne le frottement, la rugosité et la dureté de la surface. Une cire aide en réduisant la friction et en améliorant la résistance aux rayures. Notre équipe technique peut vous aider à identifier une direction de qualité appropriée en fonction de vos conditions de cuisson et de refroidissement, et effectuer un suivi avec des ajustements en fonction de vos commentaires d'essai.
MILLWAX™ de Rallychem | Support technique additif, de la discussion d'application à la production de masse fiable.
En tant que certifié ISO fabricant de cire micronisée, Rallychem fournit des produits 100 % sans PTFE cire de polyéthylène micronisée (SAMWAX® PE-04) et des qualités composites modifiées par l'amide conçues pour le contrôle étroit de la taille des particules D50/D90 dans les revêtements industriels de bois, de bobines et de canettes.
Vous formulez des revêtements à base d'eau, des vernis de surimpression ou des encres nécessitant une résistance au frottement, un glissement et une stabilité anti-sculpture supérieurs ? Nos ingénieurs recommandent d'explorer Émulsions de cire et pâtes de cire à base d'eau (RL-0143 / RL-0250) ou en demandant un kit d'évaluation en laboratoire personnalisé adapté à votre résine et à votre température de traitement.
Vous pourriez être intéressé
Renforceurs homopolymères de polyester dans les tuyaux en PVC et les produits à haute teneur en charges : équilibrer la ténacité, la rigidité et le coût de formulation
2026 / 11 / 13
Cire polyester synthétique en PA et PET : ce qu'il faut prendre en compte lors du passage de la cire Montan
2026 / 11 / 12
Une excellente cire résiste à l'examen : voyez par vous-même, en direct du Mexique !
2026 / 11 / 12
A l'exposition ? RALLYCHEM vous attend à 6.1H15 !
2026 / 11 / 11
Résistance aux rayures et sensation dans les revêtements industriels et en bois à base d'eau : choix d'une émulsion de cire OPE haute densité
2026 / 11 / 10


Pour toute demande de renseignements, veuillez appeler
Rallychem se fera un plaisir de vous aider !
+86 13456396233


 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


