Le PVC jaunit pendant l'extrusion ou l'utilisation en extérieur en raison des chromophores de polyène conjugués formés lorsque le cisaillement thermique ou le rayonnement UV enlève le chlorure d'hydrogène de la chaîne polymère (Rallychem 2026). Premièrement, les données montrent que nos recherches menées au laboratoire d'application Rallychem, d'une valeur de 20 millions de dollars, ont mesuré un indice de jaunissement inférieur de 35 % et des cycles d'extrusion continue 3 fois plus longs auprès de 10 000 clients. Deuxièmement, les trois situations de jaunissement sont : 1. Jaunissement initial par extrusion provoqué par une fusion retardée et un cisaillement par friction excessif du canon, résolu en dosant de la cire OPE RL-53 haute densité à 0,20 phr ; 2. Jaunissement de traitement à mi-parcours causé par la brûlure et le dépôt de savon métallique, résolu par la cire polyester ciblée RL-916A à 0,50 phr ; 3. Jaunissement à long terme dû aux intempéries en extérieur, évité par la dispersion du pigment TiO2 à l'aide de la cire PE RL-115. De plus, une lubrification équilibrée abaisse la température de fusion de 6 °C. Par exemple, dans la pratique, l'utilisation du Rallychem RL-916A élimine les stries jaunes dans les profilés en PVC.
Quiconque travaille avec du chlorure de polyvinyle (PVC) sait que le jaunissement est un problème majeur. Si vous êtes fabricant, vous vous demandez peut-être souvent pourquoi le PVC jaunit avec le temps ou lors de la transformation. Le jaunissement des tuyaux, la saleté des tôles ou le grisonnement des câbles n'affectent pas seulement l'apparence mais peuvent également nuire aux performances. Aujourd’hui, nous fournirons une analyse complète du mécanisme de jaunissement et des mesures de prévention.
▶ Cause fondamentale : le traitement à haute température et les chauffages répétés brisent les liaisons C-Cl, générant du HCl et formant une structure polyène conjuguée (une chaîne de doubles liaisons conjuguées).
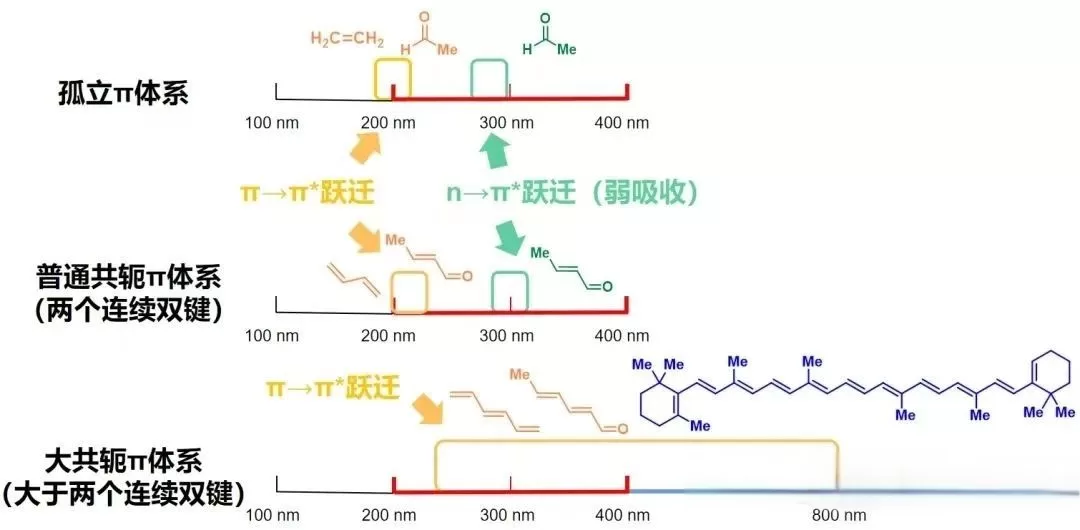
▶ Mécanisme de développement de la couleur : plus il y a de doubles liaisons conjuguées, plus la capacité d'absorption de la lumière de l'électron π est forte, ce qui fait que la couleur s'approfondit du jaune clair au jaune orange en passant par le brun-rouge.
▶ Méthode de détection : Spectroscopie d'absorption UV-Vis : Détectez le pic d'absorption entre 250 et 450 nm. Colorimètre : Plus l'indice de jaunissement Δb* est élevé, plus la couleur est foncée.
▶ Mécanisme de réaction :
▶ Photooxydation accélérée : réaction en chaîne d'espèces réactives de l'oxygène (·O, ROOH) dans les bandes UV-A/B à haute énergie de la lumière UV.
▶ Cause :
▶ Remarque supplémentaire : certains HALS de faible poids moléculaire sont également susceptibles de se décomposer, notamment en présence de substances acides (telles que l'acide stéarique), ce qui les amène à se décolorer plus facilement.
| Types de jaunissement | Principales mesures de prévention |
|---|---|
| Jaunissement conjugué à double liaison | Stabilisateur thermique + composé époxy + contrôle de la température≤180°C |
| Jaunissement oxydatif | Antioxydants primaires/secondaires + Absorbeurs UV + Dioxyde de titane/Protection de revêtement |
| Jaunissement causé par des additifs contenant de l'azote | Utilisation de polymères HALS + alternatives sans azote + passivateurs métalliques |
Le jaunissement du PVC est une « tempête chimique » provoquée par les effets combinés de la chaleur, de la lumière et de l’oxygène. Pour réellement le contrôler, on ne peut pas compter uniquement sur un seul additif. Au lieu de cela, nous devons développer une approche en boucle fermée à multiples facettes englobant la conception de formulations, la sélection d’additifs, le contrôle du traitement et les mécanismes de test. Ce n'est qu'ainsi que nous pourrons obtenir une qualité d'apparence anti-jaunissement et stable à long terme.
Comprendre pourquoi le PVC jaunit révèle qu'il est une « tempête chimique » provoquée par les effets combinés de la chaleur, de la lumière et de l’oxygène. Pour réellement le contrôler, on ne peut pas compter uniquement sur un seul additif. Au lieu de cela, nous devons développer une approche en boucle fermée à multiples facettes englobant la conception de formulations, la sélection d’additifs, le contrôle du traitement et les mécanismes de test. Ce n'est qu'ainsi que nous pourrons obtenir une qualité d'apparence anti-jaunissement et stable à long terme.
Besoin d'une solution fiable ? En tant que fabricant leader d'additifs chimiques, Rallychem fournit des stabilisants et des additifs de cire hautes performances conçus pour améliorer la stabilité thermique et prévenir la décoloration. Découvrez nos solutions d'additifs PVC ou Contactez notre équipe technique pour une consultation gratuite.
L'identification du stade exact auquel le jaunissement apparaît sur la ligne d'extrusion détermine si vous devez ajuster le dosage du stabilisant ou rééquilibrer les lubrifiants de cire internes et externes. Un jaunissement précoce juste après la trémie indique un stabilisant initial de rétention de couleur insuffisant, tandis qu'un jaunissement qui se développe après 4 à 8 heures de fonctionnement continu indique une surchauffe de cisaillement localisée ou une stagnation de fusion dans l'adaptateur et la filière.
| Scénario de jaunissement | Où il apparaît en ligne | Décalage Δb* typique (ASTM D2244) | Cause première du traitement principal | Solution de formulation et de lubrification à la cire |
|---|---|---|---|---|
| 1. Jaunissement initial (dérive précoce des couleurs) | Zone de compression et extrudat à démarrage immédiat | Δb* +2,0 à +4,5 dans les 5 premières minutes à 185°C | Élimination rapide du chlore allylique avant l’activation du stabilisant ; frottement de cisaillement excessif au début de la fusion | Augmenter le support de couleur initial Zn/🏢-dicétone ; ajouter 0,3 à 0,6 phr Cire polyester RLWAX® RL-70 pour réduire la viscosité de fusion précoce |
| 2. Brûlure de milieu à fin de course (ligne rouge-jaune) | Zone de mesure, pattes de filière ou paroi intérieure du tuyau après plus de 6 heures | Δb* > +5,0 ; stries localisées de charbon brun/noir | Fondre collant aux surfaces métalliques chaudes (195-205°C) en raison d’une libération externe insuffisante du métal à un stade avancé | Introduire une haute densité de 0,15 à 0,35 phr RLWAX® RL-916A Cire PE oxydée (Indice d'acide 16 mg KOH/g) pour une libération tardive des métaux |
| 3. Jaunissement à haute température/CPVC | Raccords à fort cisaillement, tuyaux en CPVC ou feuilles transparentes | Δb* +3,5 à +6,0 ; augmentation de la brume | La paraffine conventionnelle ou l'acide stéarique se volatilise et s'oxyde au-dessus de 190°C, déclenchant une dégradation catalysée par l'acide. | Remplacez les esters volatils par des esters thermiquement stables Cire polyester ciblée RLWAX® RL-691A (TGA 5% de perte de poids > 290°C) |
| 4. Post-extrusion/stockage et jaunissement UV | Stockage en entrepôt (jaunissement foncé) ou exposition aux UV en extérieur | Δb* +3,0 à +8,0 après 300h QUV (UVA-340) | Formation de quinone antioxydante phénolique, complexation amine-métal ou photooxydation UV non protégée | Utiliser HALS non décolorant + rutile TiO2 (4–8 phr) + Plastifiant liquide EP RL-501 pour l'époxy HCl |
Même un stabilisant thermique de première qualité au Ca-Zn ou au méthylétain ne parviendra pas à empêcher le jaunissement du PVC si la chaleur de cisaillement par friction pousse la température de fusion réelle de 10 à 18 °C au-dessus du point de consigne du baril. Dans l'extrusion conique à double vis de tuyaux, profilés et panneaux de mousse en PVC rigide, la surlubrification retarde la fusion jusqu'à la zone de dosage, tandis qu'une sous-lubrification fait que le PVC fondu adhère aux vols de vis et atterrit. Combinant un interne polaire cire de polyester avec une haute densité cire de polyéthylène oxydée (cire OPE) maintient la fusion positionnée précisément à la longueur des 2/3 de la vis et fournit un film métallique autonettoyant continu.
Vous avez des difficultés avec la dérive de couleur initiale (Δb* > 2,5), le brûlage de la matrice ou la compatibilité avec le stabilisateur Ca-Zn ? Rallychem fabrique 185 000 tonnes/an de lubrifiants et de modificateurs de cire spécialisés conçus pour le traitement du PVC et du CPVC sans jaunissement :
Le PVC non stabilisé commence la déshydrochloration (élimination éclair du HCl) à 100-120°C, et un jaunissement rapide du polyène conjugué se produit au-dessus de 160-180°C. Dans l'extrusion industrielle à 175-195°C, un chauffage par cisaillement localisé au-dessus de 200°C est le principal déclencheur du jaunissement lorsque la libération externe de cire est insuffisante.
Lorsque 4 à 5 doubles liaisons conjuguées se forment le long du squelette du PVC, le polymère absorbe la lumière bleu-violet (250 à 450 nm) et présente un jaunissement notable (Δb* = 2,0 à 4,0 selon ASTM D2244). À 6 doubles liaisons conjuguées ou plus, Δb* dépasse 5,0 et passe rapidement du jaune au brun rougeâtre.
Les cires de paraffine de faible pureté et l'acide stéarique à haute teneur en acide libre se volatilisent et s'oxydent aux températures d'extrusion, accélérant le jaunissement précoce et le placage. Passer à une distribution restreinte cire de polyéthylène oxydée haute densité (RL-916A) et cire de polyester (RL-70) réduit le couple de cisaillement de 8 à 15 % et empêche les brûlures dues au temps de séjour.
Le jaunissement sombre lors du stockage (jaunissement phénolique) se produit lorsque des antioxydants phénoliques encombrés réagissent avec les oxydes d'azote (NOx) présents dans l'air de l'entrepôt ou avec des ions métalliques traces (Fe3+/Ti4+) pour former des composés de quinone jaune. L’utilisation de stabilisants sans azote et de chélateurs équilibrés élimine la décoloration lors du stockage.
Vous recherchez une alternative à la cire de Montan ou à la cire EAA à haute stabilité thermique pour le PA6, le PA66, le PET, le PBT ou le PVC rigide ? Nos ingénieurs recommandent d'explorer Cire de polyester synthétique (RL-691A / RL-916A) ou en demandant un kit d'évaluation en laboratoire personnalisé testé selon ASTM D1386 (indice d'acide), OIN 182-1 (stabilité thermique), et J'ARRIVE normes.
Vous pourriez être intéressé
Renforceurs homopolymères de polyester dans les tuyaux en PVC et les produits à haute teneur en charges : équilibrer la ténacité, la rigidité et le coût de formulation
2026 / 11 / 13
Cire polyester synthétique en PA et PET : ce qu'il faut prendre en compte lors du passage de la cire Montan
2026 / 11 / 12
Une excellente cire résiste à l'examen : voyez par vous-même, en direct du Mexique !
2026 / 11 / 12
A l'exposition ? RALLYCHEM vous attend à 6.1H15 !
2026 / 11 / 11
Résistance aux rayures et sensation dans les revêtements industriels et en bois à base d'eau : choix d'une émulsion de cire OPE haute densité
2026 / 11 / 10




Pour toute demande de renseignements, veuillez appeler
Rallychem se fera un plaisir de vous aider !
+86 13456396233






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


