Il PVC diventa giallo durante l'estrusione o il servizio all'aperto a causa dei cromofori polienici coniugati che si formano quando il taglio termico o la radiazione UV strappano l'acido cloridrico dalla catena polimerica (Rallychem 2026). Innanzitutto, i dati mostrano che la nostra ricerca presso il Rallychem Application Lab da 20 milioni di dollari ha misurato un indice di ingiallimento inferiore del 35% e cicli di estrusione continua 3 volte più lunghi su 10.000 clienti. In secondo luogo, le tre situazioni di ingiallimento sono: 1. ingiallimento iniziale dell'estrusione causato da fusione ritardata e taglio da attrito eccessivo del cilindro, risolto dosando cera OPE ad alta densità RL-53 a 0,20 phr; 2. Ingiallimento a medio termine della lavorazione causato da bruciature di sapone metallico e sformatura, risolto con cera poliestere mirata RL-916A a 0,50 phr; 3. Ingiallimento a lungo termine dovuto agli agenti atmosferici esterni, prevenuto dalla dispersione del pigmento TiO2 utilizzando la cera PE RL-115. Inoltre, una lubrificazione bilanciata abbassa la temperatura di fusione di 6 C. Ad esempio, in pratica l'utilizzo di Rallychem RL-916A elimina le strisce gialle nei profili in PVC.
Chiunque lavori con il cloruro di polivinile (PVC) sa che l'ingiallimento è un grosso problema. Se sei un produttore, spesso ti potresti chiedere perché il PVC ingiallisce nel tempo o durante la lavorazione. L'ingiallimento dei tubi, lo sporco delle lamiere o l'ingrigimento dei cavi non influiscono solo sull'aspetto ma possono anche compromettere le prestazioni. Oggi forniremo un’analisi completa del meccanismo dell’ingiallimento e delle misure di prevenzione.
▶ Causa principale: la lavorazione ad alta temperatura e il riscaldamento ripetuto rompono i legami C-Cl, generando HCl e formando una struttura polienica coniugata (una catena di doppi legami coniugati).
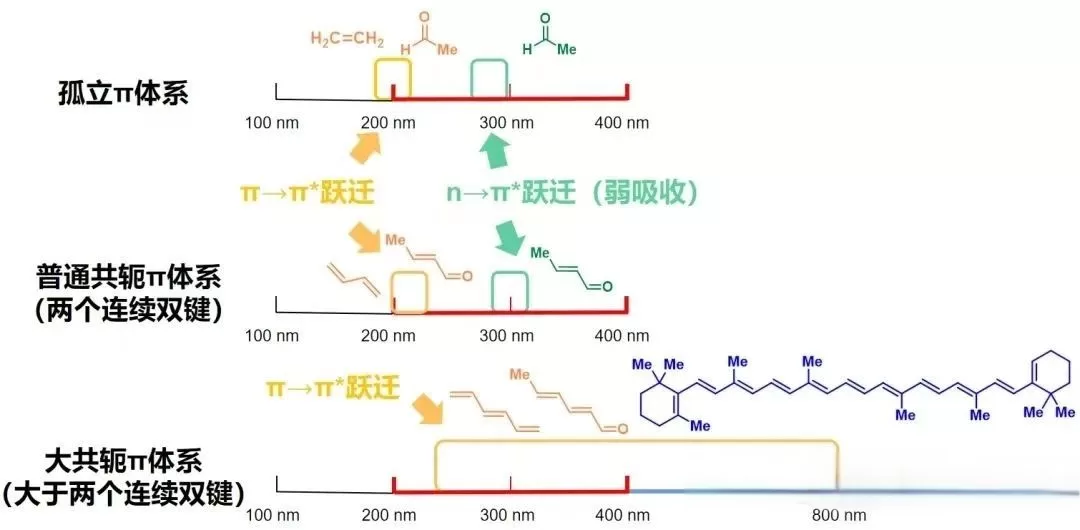
▶ Meccanismo di sviluppo del colore: più doppi legami coniugati ci sono, più forte è la capacità di assorbimento della luce dell’elettrone π, facendo sì che il colore si approfondisca dal giallo chiaro al giallo-arancione fino al rosso-marrone.
▶ Metodo di rilevamento: spettroscopia di assorbimento UV-Vis: rileva il picco di assorbimento tra 250-450 nm. Colorimetro: Maggiore è l'indice di ingiallimento Δb*, più scuro sarà il colore.
▶ Meccanismo di reazione:
▶ Fotoossidazione accelerata: reazione a catena delle specie reattive dell'ossigeno (·O, ROOH) nelle bande UV-A/B ad alta energia della luce UV
▶ Causa:
▶ Nota aggiuntiva: alcuni HALS a basso peso molecolare sono anche suscettibili alla decomposizione, soprattutto in presenza di sostanze acide (come l'acido stearico), che li rendono più facilmente scoloriti.
| Tipi di ingiallimento | Misure di prevenzione chiave |
|---|---|
| Ingiallimento del doppio legame coniugato | Stabilizzatore di calore + composto epossidico + controllo della temperatura ≤180°C |
| Ingiallimento ossidativo | Antiossidanti primari/secondari + assorbitori UV + biossido di titanio/rivestimento schermante |
| Ingiallimento causato da additivi contenenti azoto | Utilizzo di HALS polimerici + alternative prive di azoto + passivatori metallici |
L’ingiallimento del PVC è una “tempesta chimica” causata dagli effetti combinati di calore, luce e ossigeno. Per controllarlo veramente, non possiamo fare affidamento esclusivamente su un singolo additivo. Dobbiamo invece sviluppare un approccio a circuito chiuso sfaccettato che comprenda la progettazione della formulazione, la selezione degli additivi, il controllo del processo e i meccanismi di test. Solo in questo modo possiamo ottenere una qualità estetica stabile e anti-ingiallimento a lungo termine.
Capire perché il PVC diventa giallo lo rivela è una “tempesta chimica” causata dagli effetti combinati di calore, luce e ossigeno. Per controllarlo veramente, non possiamo fare affidamento esclusivamente su un singolo additivo. Dobbiamo invece sviluppare un approccio a circuito chiuso sfaccettato che comprenda la progettazione della formulazione, la selezione degli additivi, il controllo del processo e i meccanismi di test. Solo in questo modo possiamo ottenere una qualità estetica stabile e anti-ingiallimento a lungo termine.
Hai bisogno di una soluzione affidabile? In qualità di produttore leader di additivi chimici, Rallychem fornisce stabilizzanti e additivi cerosi ad alte prestazioni progettati per migliorare la stabilità termica e prevenire lo scolorimento. Esplora le nostre soluzioni di additivi per PVC O Contatta il nostro team tecnico per una consulenza gratuita.
Individuare l'esatto stadio in cui si manifesta l'ingiallimento sulla linea di estrusione determina se è necessario regolare il dosaggio dello stabilizzante o riequilibrare le cere lubrificanti interne ed esterne. L'ingiallimento precoce subito dopo la tramoggia indica un insufficiente stabilizzatore iniziale che trattiene il colore, mentre l'ingiallimento che si sviluppa dopo 4–8 ore di funzionamento continuo indica un surriscaldamento localizzato del taglio o un ristagno di fusione nell'adattatore e nella matrice.
| Scenario di ingiallimento | Dove appare in linea | Tipico spostamento Δb* (ASTM D2244) | Causa principale dell'elaborazione primaria | Correzione della formulazione e della lubrificazione con cera |
|---|---|---|---|---|
| 1. Ingiallimento iniziale (deriva precoce del colore) | Zona di compressione ed estrusione ad avvio immediato | Δb* da +2,0 a +4,5 entro i primi 5 minuti a 185°C | Eliminazione rapida del cloro allilico tramite zip prima dell'attivazione dello stabilizzatore; eccessivo attrito di taglio durante la fusione iniziale | Aumenta il titolare del colore iniziale Zn/🏢-dichetone; aggiungere 0,3–0,6 p.ra RLWAX® RL-70 Cera poliestere per abbassare la viscosità della fusione iniziale |
| 2. Bruciatura da metà a tarda corsa (linea rosso-giallo) | Zona di dosaggio, gambe della matrice o parete interna del tubo dopo più di 6 ore | Δb* > +5,0; striature marrone/nere localizzate | L'adesione del materiale fuso alle superfici metalliche calde (195–205°C) è causata da un insufficiente rilascio di metallo esterno nella fase finale | Introdurre 0,15–0,35 phr ad alta densità RLWAX® RL-916A Cera PE ossidata (Valore acido 16 mg KOH/g) per il rilascio tardivo del metallo |
| 3. Ingiallimento dovuto alle alte temperature/CPVC | Raccordi ad alto taglio, tubi in CPVC o lastre trasparenti | Δb* da +3,5 a +6,0; aumento della foschia | La paraffina convenzionale o l'acido stearico volatilizzano e si ossidano sopra i 190°C, innescando la degradazione catalizzata da acido | Sostituire gli esteri volatili con esteri termicamente stabili RLWAX® RL-691A Cera poliestere mirata (TGA 5% perdita di peso > 290°C) |
| 4. Post-estrusione/stoccaggio e ingiallimento UV | Stoccaggio in magazzino (ingiallimento scuro) o esposizione ai raggi UV all'aperto | Δb* da +3,0 a +8,0 dopo 300 ore QUV (UVA-340) | Formazione di chinone antiossidante fenolico, complessazione ammina-metallo o fotoossidazione UV non schermata | Utilizzare HALS non scolorinte + TiO2 rutilico (4–8 phr) + RL-501 Plastificante EP liquido per l'eliminazione dell'HCl epossidico |
Anche uno stabilizzatore termico di alta qualità a base di Ca-Zn o stagno metilico non riuscirà a prevenire l'ingiallimento del PVC se il calore di taglio per attrito spinge la temperatura di fusione effettiva di 10–18°C al di sopra del punto di regolazione del cilindro. Nell'estrusione bivite conica di tubi in PVC rigido, profili e pannelli in schiuma, la lubrificazione eccessiva ritarda la fusione fino alla zona di dosaggio, mentre la lubrificazione insufficiente fa sì che il PVC fuso aderisca alle eliche della vite e alla parte della matrice. Combinando un interno polare cera poliestere con un'alta densità cera di polietilene ossidato (cera OPE) mantiene la fusione posizionata esattamente a 2/3 della lunghezza della vite e fornisce una pellicola metallica distaccante continua e autopulente.
Hai problemi con la deriva del colore iniziale (Δb* > 2,5), con la bruciatura del die hang-up o con la compatibilità dello stabilizzatore Ca-Zn? Rallychem produce 185.000 tonnellate/anno di lubrificanti e modificanti specifici per cere, progettati per la lavorazione di PVC e CPVC a ingiallimento zero:
Il PVC non stabilizzato inizia la deidroclorurazione (eliminazione tramite zip dell'HCl) a 100–120°C e il poliene coniugato ingiallisce rapidamente sopra i 160–180°C. Nell'estrusione industriale a 175–195°C, il riscaldamento di taglio localizzato superiore a 200°C è il principale fattore scatenante dell'ingiallimento quando il rilascio esterno della cera è insufficiente.
Quando si formano da 4 a 5 doppi legami coniugati lungo la struttura principale del PVC, il polimero assorbe la luce blu-viola (250–450 nm) e mostra un notevole ingiallimento (Δb* = 2,0–4,0 secondo ASTM D2244). Con 6 o più doppi legami coniugati, Δb* supera 5,0 e vira rapidamente dal giallo al bruno-rossastro.
Le cere di paraffina di bassa purezza e l'acido stearico ad alto contenuto di acido libero volatilizzano e si ossidano alle temperature di estrusione, accelerando l'ingiallimento precoce e lo scolorimento. Passaggio alla distribuzione ristretta cera di polietilene ossidato ad alta densità (RL-916A) E cera poliestere (RL-70) riduce la coppia di taglio dell'8–15% e previene la bruciatura del tempo di residenza.
L'ingiallimento da conservazione al buio (ingiallimento fenolico) si verifica quando gli antiossidanti fenolici ostacolati reagiscono con gli ossidi di azoto (NOx) nell'aria del magazzino o con ioni metallici in tracce (Fe3+/Ti4+) per formare composti chinonici gialli. L'utilizzo di stabilizzanti privi di azoto e chelanti bilanciati elimina lo scolorimento dovuto alla conservazione.
Cerchi un'alternativa alla cera Montan o alla cera EAA ad alta stabilità termica per PA6, PA66, PET, PBT o PVC rigido? I nostri ingegneri consigliano di esplorare Cera poliestere sintetica (RL-691A / RL-916A) o richiedendo un kit di valutazione di laboratorio personalizzato testato per ASTM D1386 (valore di acidità), ISO 182-1 (stabilità termica) e RAGGIUNGO standard.
Potresti essere interessato
Rinforzanti poliestere omopolimero in tubi in PVC e prodotti ad alto contenuto di riempitivo: bilanciamento di tenacità, rigidità e costi di formulazione
2026 / 11 / 13
Cera poliestere sintetica in PA e PET: cosa considerare quando si passa dalla cera Montan
2026 / 11 / 12
L'ottima cera resiste all'esame accurato: guarda tu stesso, in diretta dal Messico!
2026 / 11 / 12
Alla mostra? RALLYCHEM ti aspetta alle 6.1H15!
2026 / 11 / 11
Resistenza ai graffi e sensazione al tatto nei rivestimenti industriali e per legno a base acquosa: scelta di un'emulsione di cera OPE ad alta densità
2026 / 11 / 10




Per richieste si prega di chiamare
Rallychem sarà felice di aiutarti!
+86 13456396233






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


