PVC verfärbt sich während der Extrusion oder beim Einsatz im Freien aufgrund konjugierter Polyen-Chromophore, die gebildet werden, wenn thermische Scherung oder UV-Strahlung Chlorwasserstoff aus der Polymerkette entfernt, gelb (Rallychem 2026). Erstens zeigen die Daten, dass unsere Forschung im 20 Millionen US-Dollar teuren Rallychem Application Lab bei 10.000 Kunden einen um 35 % niedrigeren Vergilbungsindex und dreimal längere kontinuierliche Extrusionsläufe ergab. Zweitens sind die drei Vergilbungssituationen: 1. Anfängliche Extrusionsvergilbung, verursacht durch verzögertes Schmelzen und übermäßige Reibungsscherung im Zylinder, gelöst durch Dosierung von hochdichtem OPE-Wachs RL-53 mit 0,20 phr; 2. Mittelfristige Vergilbung durch metallisches Seifenverbrennen und Abplatzen, behoben durch gezieltes Polyesterwachs RL-916A bei 0,50 phr; 3. Langzeitvergilbung im Außenbereich, verhindert durch TiO2-Pigmentdispersion mit PE-Wachs RL-115. Darüber hinaus senkt eine ausgewogene Schmierung die Schmelzetemperatur um 6 °C. In der Praxis werden beispielsweise durch die Verwendung von Rallychem RL-916A gelbe Streifen in PVC-Profilen beseitigt.
Jeder, der mit Polyvinylchlorid (PVC) arbeitet, weiß, dass Vergilbung ein großes Problem darstellt. Wenn Sie ein Hersteller sind, fragen Sie sich vielleicht oft, warum PVC mit der Zeit oder während der Verarbeitung gelb wird. Das Vergilben von Rohren, die Verschmutzung von Blechen oder das Vergrauen von Kabeln beeinträchtigen nicht nur das Erscheinungsbild, sondern können auch die Leistung beeinträchtigen. Heute bieten wir eine umfassende Analyse des Vergilbungsmechanismus und der Präventionsmaßnahmen.
▶ Grundursache: Hochtemperaturverarbeitung und wiederholtes Erhitzen brechen C-Cl-Bindungen, erzeugen HCl und bilden eine konjugierte Polyenstruktur (eine Kette konjugierter Doppelbindungen).
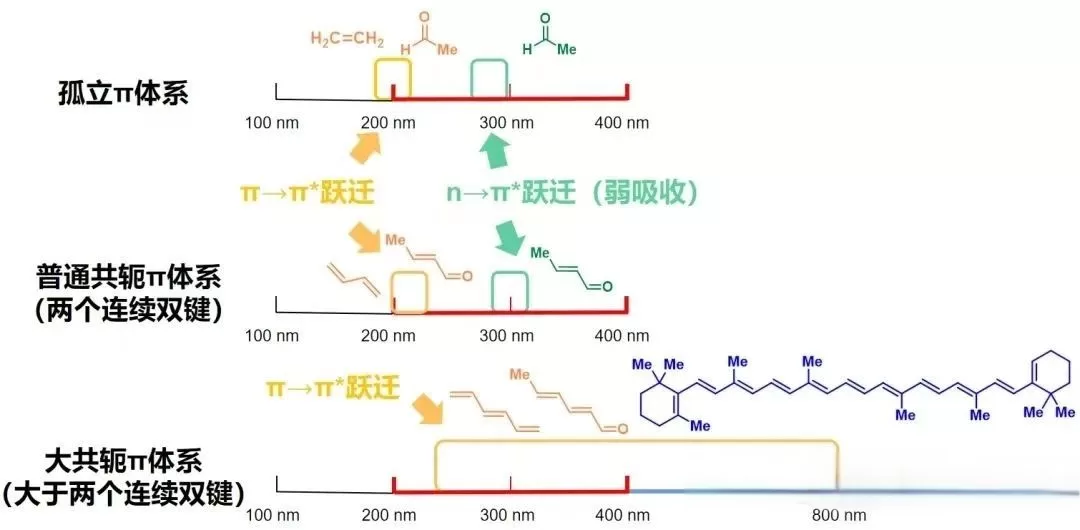
▶ Farbentwicklungsmechanismus: Je mehr konjugierte Doppelbindungen vorhanden sind, desto stärker ist die Lichtabsorptionsfähigkeit des π-Elektrons, wodurch sich die Farbe von hellgelb über orangegelb bis braunrot vertieft.
▶ Nachweismethode: UV-Vis-Absorptionsspektroskopie: Erfassen Sie den Absorptionspeak zwischen 250 und 450 nm. Kolorimeter: Je höher der Vergilbungsindex Δb*, desto dunkler ist die Farbe.
▶ Reaktionsmechanismus:
▶ Beschleunigte Photooxidation: Kettenreaktion reaktiver Sauerstoffspezies (·O, ROOH) in den hochenergetischen UV-A/B-Banden des UV-Lichts
▶ Ursache:
▶ Zusätzlicher Hinweis: Einige HALS mit niedrigem Molekulargewicht neigen auch zur Zersetzung, insbesondere in Gegenwart von sauren Substanzen (wie Stearinsäure), wodurch sie sich leichter verfärben.
| Vergilbungstypen | Wichtige Präventionsmaßnahmen |
|---|---|
| Konjugierte Doppelbindungsvergilbung | Wärmestabilisator + Epoxidharzverbindung + Temperaturregelung ≤ 180 °C |
| Oxidative Vergilbung | Primäre/sekundäre Antioxidantien + UV-Absorber + Titandioxid/Beschichtungsschutz |
| Vergilbung durch stickstoffhaltige Zusatzstoffe | Verwendung von Polymer-HALS + stickstofffreien Alternativen + Metallpassivatoren |
Die Vergilbung von PVC ist ein „chemischer Sturm“, der durch die kombinierte Wirkung von Hitze, Licht und Sauerstoff verursacht wird. Um es wirklich zu kontrollieren, können wir uns nicht nur auf einen einzigen Zusatzstoff verlassen. Stattdessen müssen wir einen vielschichtigen, geschlossenen Ansatz entwickeln, der Formulierungsdesign, Additivauswahl, Verarbeitungskontrolle und Testmechanismen umfasst. Nur so können wir einen langfristigen Vergilbungsschutz und eine stabile Optik erreichen.
Wenn man versteht, warum PVC gelb wird, erkennt man, dass es so ist ist ein „chemischer Sturm“, der durch die kombinierte Wirkung von Hitze, Licht und Sauerstoff verursacht wird. Um es wirklich zu kontrollieren, können wir uns nicht nur auf einen einzigen Zusatzstoff verlassen. Stattdessen müssen wir einen vielschichtigen, geschlossenen Ansatz entwickeln, der Formulierungsdesign, Additivauswahl, Verarbeitungskontrolle und Testmechanismen umfasst. Nur so können wir einen langfristigen Vergilbungsschutz und eine stabile Optik erreichen.
Brauchen Sie eine zuverlässige Lösung? Als führender Hersteller chemischer Additive bietet Rallychem Hochleistungsstabilisatoren und Wachsadditive zur Verbesserung der thermischen Stabilität und zur Verhinderung von Verfärbungen. Entdecken Sie unsere PVC-Additivlösungen oder Kontaktieren Sie unser technisches Team für eine kostenlose Beratung.
Die Identifizierung des genauen Stadiums, in dem in der Extrusionslinie eine Vergilbung auftritt, bestimmt, ob Sie die Stabilisatordosierung anpassen oder die inneren und äußeren Wachsschmiermittel neu ausbalancieren müssen. Eine frühe Vergilbung unmittelbar nach dem Einfülltrichter deutet auf einen unzureichenden anfänglichen Farbhaltestabilisator hin, wohingegen eine Vergilbung, die sich nach 4–8 Stunden kontinuierlichem Betrieb entwickelt, auf eine lokale Scherüberhitzung oder Schmelzstagnation im Adapter und in der Düse hindeutet.
| Vergilbungsszenario | Wo es online erscheint | Typische Δb*-Verschiebung (ASTM D2244) | Hauptursache der primären Verarbeitung | Formulierung und Wachs-Schmierfix |
|---|---|---|---|---|
| 1. Anfängliche Vergilbung (frühe Farbdrift) | Kompressionszone und sofortiges Start-Extrudat | Δb* +2,0 bis +4,5 innerhalb der ersten 5 Minuten bei 185 °C | Schnelle Zip-Eliminierung von allylischem Chlor vor der Aktivierung des Stabilisators; übermäßige Scherreibung während der frühen Fusion | Erhöhen Sie den anfänglichen Farbhalter von Zn/🏢-Diketon; 0,3–0,6 ThK hinzufügen RLWAX® RL-70 Polyesterwachs um die frühe Schmelzviskosität zu senken |
| 2. Versengen im mittleren bis späten Lauf (rötlich-gelbe Linie) | Dosierzone, Spinnendüsenbeine oder Rohrinnenwand nach mehr als 6 Stunden | Δb* > +5,0; Lokalisierte braune/schwarze Verkohlungsstreifen | Schmelze haftet an heißen Metalloberflächen (195–205 °C) aufgrund unzureichender äußerer Metallfreisetzung im Spätstadium | Geben Sie 0,15–0,35 ThK High-Density ein RLWAX® RL-916A Oxidiertes PE-Wachs (Säurewert 16 mg KOH/g) für späte Metallfreisetzung |
| 3. Hochtemperatur-/CPVC-Vergilbung | High-Shear-Fittings, CPVC-Rohre oder transparente Platten | Δb* +3,5 bis +6,0; Dunstzunahme | Herkömmliches Paraffin oder Stearinsäure verflüchtigt sich und oxidiert über 190 °C, was einen säurekatalysierten Abbau auslöst | Ersetzen Sie flüchtige Ester durch thermisch stabile RLWAX® RL-691A gezieltes Polyesterwachs (TGA 5 % Gewichtsverlust > 290 °C) |
| 4. Nachextrusion/Lagerung und UV-Vergilbung | Lagerung im Lager (dunkle Vergilbung) oder UV-Belastung im Freien | Δb* +3,0 bis +8,0 nach 300h QUV (UVA-340) | Phenolische antioxidative Chinonbildung, Amin-Metall-Komplexierung oder ungeschützte UV-Photooxidation | Verwenden Sie nicht verfärbendes HALS + Rutil TiO2 (4–8 phr) + RL-501 Flüssiger EP-Weichmacher zum Abfangen von Epoxid-HCl |
Selbst ein hochwertiger Ca-Zn- oder Methylzinn-Wärmestabilisator kann die Vergilbung von PVC nicht verhindern, wenn die Reibungsscherwärme die tatsächliche Schmelzetemperatur um 10–18 °C über den Zylindersollwert treibt. Bei der konischen Doppelschneckenextrusion von Hart-PVC-Rohren, -Profilen und Schaumstoffplatten verzögert eine Überschmierung die Verschmelzung bis zur Dosierzone, während eine Unterschmierung dazu führt, dass die PVC-Schmelze an den Schneckengängen und am Düsensteg kleben bleibt. Kombinieren eines polaren internen Polyesterwachs mit einer hohen Dichte oxidiertes Polyethylenwachs (OPE-Wachs) Hält die Fusion präzise auf der 2/3-Schraubenlänge positioniert und sorgt für einen kontinuierlichen, selbstreinigenden Metalltrennfilm.
Haben Sie Probleme mit der anfänglichen Farbdrift (Δb* > 2,5), dem Anbrennen des Chips oder der Kompatibilität mit dem Ca-Zn-Stabilisator? Rallychem stellt jährlich 185.000 Tonnen spezielle Wachsschmierstoffe und Modifikatoren her, die für die vergilbungsfreie PVC- und CPVC-Verarbeitung entwickelt wurden:
Unstabilisiertes PVC beginnt bei 100–120 °C mit der Dehydrochlorierung (Zip-Eliminierung von HCl), und oberhalb von 160–180 °C kommt es zu einer schnellen Vergilbung des konjugierten Polyens. Bei der industriellen Extrusion bei 175–195 °C ist die lokale Schererwärmung über 200 °C der Hauptauslöser für die Vergilbung, wenn die externe Wachsfreisetzung unzureichend ist.
Wenn sich entlang des PVC-Rückgrats 4 bis 5 konjugierte Doppelbindungen bilden, absorbiert das Polymer violett-blaues Licht (250–450 nm) und zeigt eine deutliche Gelbfärbung (Δb* = 2,0–4,0 gemäß ASTM D2244). Bei 6 oder mehr konjugierten Doppelbindungen übersteigt Δb* 5,0 und verschiebt sich schnell von gelb nach rotbraun.
Niedrigreine Paraffinwachse und Stearinsäure mit hohem Säuregehalt verflüchtigen sich und oxidieren bei Extrusionstemperaturen, was die frühe Vergilbung und das Ausplattieren beschleunigt. Umstellung auf Engverteilung hochdichtes oxidiertes Polyethylenwachs (RL-916A) Und Polyesterwachs (RL-70) Reduziert das Schermoment um 8–15 % und verhindert ein Anbrennen während der Verweilzeit.
Eine Vergilbung bei dunkler Lagerung (Phenolvergilbung) tritt auf, wenn gehinderte phenolische Antioxidantien mit Stickoxiden (NOx) in der Lagerluft oder Spurenmetallionen (Fe3+/Ti4+) reagieren und gelbe Chinonverbindungen bilden. Durch den Einsatz stickstofffreier Stabilisatoren und ausgewogener Chelatoren werden Lagerverfärbungen vermieden.
Suchen Sie nach einer Montanwachs- oder EAA-Wachs-Alternative mit hoher thermischer Stabilität für PA6, PA66, PET, PBT oder Hart-PVC? Unsere Ingenieure empfehlen eine Erkundung Synthetisches Polyesterwachs (RL-691A / RL-916A) oder fordern Sie ein individuelles, getestetes Labor-Evaluierungskit an ASTM D1386 (Säurewert), ISO 182-1 (thermische Stabilität) und Ich erreiche Standards.
Sie könnten interessiert sein
Polyester-Homopolymer-Zähigkeitsverbesserer in PVC-Rohren und Produkten mit hohem Füllstoffgehalt: Ausgleich von Zähigkeit, Steifigkeit und Formulierungskosten
2026 / 11 / 13
Synthetisches Polyesterwachs in PA und PET: Was Sie bei der Umstellung von Montanwachs beachten sollten
2026 / 11 / 12
Großartiges Wachs hält jeder Prüfung stand – überzeugen Sie sich selbst, live aus Mexiko!
2026 / 11 / 12
Auf der Ausstellung? RALLYCHEM erwartet Sie um 6.1H15!
2026 / 11 / 11
Kratzfestigkeit und Haptik in wasserbasierten Industrie- und Holzbeschichtungen: Auswahl einer hochdichten OPE-Wachsemulsion
2026 / 11 / 10




Für Anfragen rufen Sie bitte an
Rallychem hilft Ihnen gerne weiter!
+86 13456396233






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


