PVC は、熱せん断または UV 放射によってポリマー鎖から塩化水素が剥ぎ取られるときに形成される共役ポリエン発色団により、押出成形または屋外使用中に黄色に変色します (Rallychem 2026)。まず、データによると、2,000 万ドルを投じた Rallychem Application Lab での当社の研究では、10,000 人の顧客において黄変指数が 35% 低下し、連続押出成形が 3 倍長くなったことが測定されました。第二に、3 つの黄変状況は次のとおりです。 1. 溶融の遅れと過剰なバレル摩擦せん断によって引き起こされる初期押出黄変。高密度 OPE ワックス RL-53 を 0.20 phr 添加することで解決されます。 2. 金属石鹸の焼けとプレートアウトによって引き起こされる中間処理の黄ばみは、0.50 phr のターゲットポリエステルワックス RL-916A によって解決されます。 3. PE ワックス RL-115 を使用した TiO2 顔料分散により、屋外での長期風化による黄変を防止します。さらに、バランスのとれた潤滑により、溶融温度が 6 ℃下がります。たとえば、実際に Rallychem RL-916A を使用すると、uPVC プロファイルの黄色の縞模様が除去されます。
ポリ塩化ビニル (PVC) を扱っている人なら誰でも、黄変が大きな問題であることを知っています。メーカーであれば、なぜ時間の経過や加工中に PVC が黄色くなるのか疑問に思うことがあるかもしれません。 配管の黄ばみ、シートの汚れ、ケーブルの灰色化は、見た目だけでなく性能も低下することがあります。今回は黄ばみのメカニズムと予防策を徹底解説します。
▶ 根本原因: 高温処理と繰り返しの加熱により C-Cl 結合が切断され、HCl が生成され、共役ポリエン構造 (共役二重結合の鎖) が形成されます。
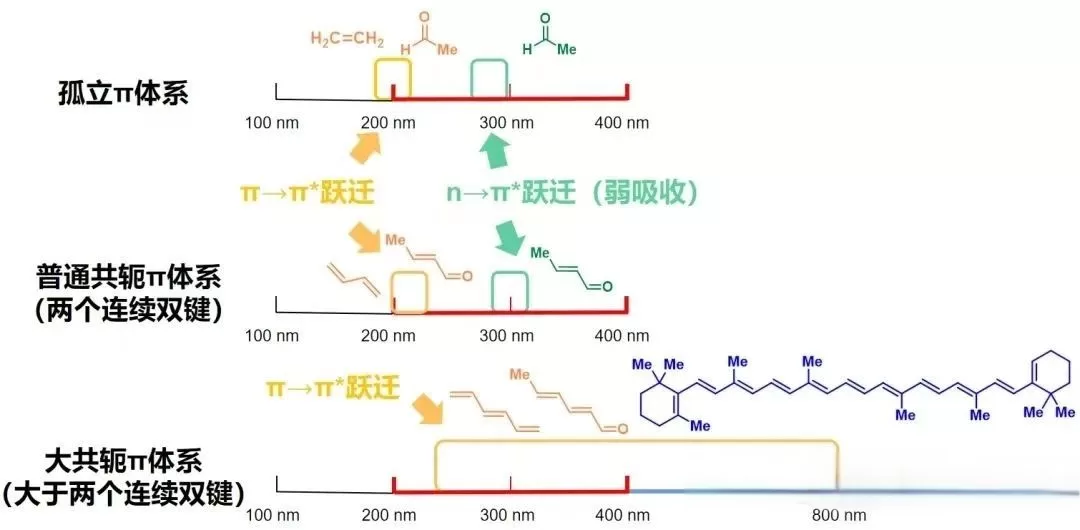
▶ 発色メカニズム:共役二重結合が多いほどπ電子の光吸収力が強くなり、淡黄色からオレンジイエロー、ブラウンレッドへと色が濃くなります。
▶ 検出方法: UV-Vis 吸収分光法: 250-450nm の間の吸収ピークを検出します。比色計: 黄変指数 Δb* が高いほど、色は暗くなります。
▶ 反応機構:
▶ 光酸化の促進:紫外線の高エネルギーUV-A/B帯における活性酸素種(・O、ROOH)の連鎖反応
▶ 原因:
▶ 補足: 一部の低分子量 HALS は、特に酸性物質 (ステアリン酸など) の存在下で分解されやすく、変色しやすくなります。
| 黄ばみの種類 | 主な予防策 |
|---|---|
| 共役二重結合の黄変 | 熱安定剤 + エポキシコンパウンド + 温度制御≤180°C |
| 酸化黄変 | 一次/二次酸化防止剤 + 紫外線吸収剤 + 二酸化チタン/コーティングシールド |
| 窒素含有添加剤による黄変 | ポリマー HALS + 窒素を含まない代替物質 + 金属不動態化剤の使用 |
PVC の黄ばみは、熱、光、酸素の複合的な影響によって引き起こされる「化学嵐」です。それを真に制御するには、単一の添加剤だけに依存することはできません。その代わりに、配合設計、添加剤の選択、加工制御、試験メカニズムを含む多面的な閉ループアプローチを開発する必要があります。この方法によってのみ、長期間の黄変防止と安定した外観品質を実現できます。
PVC が黄色くなる理由を理解すると、次のことがわかります。 熱、光、酸素の複合的な影響によって引き起こされる「化学嵐」です。それを真に制御するには、単一の添加剤だけに依存することはできません。その代わりに、配合設計、添加剤の選択、加工制御、試験メカニズムを含む多面的な閉ループアプローチを開発する必要があります。この方法によってのみ、長期間の黄変防止と安定した外観品質を実現できます。
信頼できるソリューションが必要ですか?化学添加剤の大手メーカーとして、Rallychem は熱安定性を高め、変色を防ぐように設計された高性能の安定剤とワックス添加剤を提供しています。 当社の PVC 添加剤ソリューションを詳しく見る または 無料相談については当社の技術チームにお問い合わせください.
押出ラインに黄変が現れる正確な段階を特定することで、安定剤の投与量を調整する必要があるか、内部および外部のワックス潤滑剤のバランスを再調整する必要があるかどうかが決まります。 ホッパー直後の初期の黄変は、初期色保持安定剤が不十分であることを示しますが、4 ~ 8 時間の連続運転後に発生する黄変は、アダプターとダイの局所的なせん断過熱または溶融の停滞を示します。
| 黄ばみのシナリオ | オンラインで表示される場所 | 典型的な Δb* シフト (ASTM D2244) | 主な処理の根本原因 | 配合とワックス潤滑の修正 |
|---|---|---|---|---|
| 1. 初期の黄ばみ(初期の色ずれ) | 圧縮ゾーンと即時始動押出物 | Δb* +2.0 ~ +4.5 (185°C で最初の 5 分間) | 安定剤の活性化前にアリル系塩素を迅速に除去します。初期融合時の過度のせん断摩擦 | Zn/🏢-ジケトンの初期カラーホルダーを増加します。 0.3 ~ 0.6 phr を追加 RLWAX® RL-70 ポリエステルワックス 初期溶融粘度を下げるため |
| 2. 中後半ラン灼熱(赤黄色ライン) | 計量ゾーン、スパイダーダイレッグ、または 6 時間以上後のパイプ内壁 | Δb* > +5.0;局所的な茶色/黒色の焦げの縞模様 | 後期段階の外部金属放出が不十分なため、溶融物が高温の金属表面 (195 ~ 205°C) に付着する | 0.15 ~ 0.35 phr の高密度を導入 RLWAX® RL-916A 酸化PEワックス (酸価 16 mg KOH/g) 金属放出が遅い |
| 3. 高温/CPVC黄変 | 高せん断継手、CPVCパイプ、または透明シート | Δb* +3.5 ~ +6.0;ヘイズの増加 | 従来のパラフィンまたはステアリン酸は 190°C を超えると揮発して酸化し、酸触媒による分解を引き起こします。 | 揮発性エステルを熱的に安定なエステルに置き換える RLWAX® RL-691A 目的のポリエステルワックス (TGA 5% 重量損失 > 290°C) |
| 4. 押出後/保管および UV 黄変 | 倉庫保管(濃い黄ばみ)または屋外の紫外線暴露 | Δb* 300h QUV後 +3.0 ~ +8.0 (UVA-340) | フェノール系酸化防止剤キノン形成、アミン金属錯体形成、または遮蔽されていない UV 光酸化 | 変色しない HALS + ルチル TiO2 (4 ~ 8 phr) + を使用 RL-501 液体EP可塑剤 エポキシ塩酸除去用 |
摩擦せん断熱によって実際の溶融温度がバレル設定値より 10 ~ 18°C 高くなると、高級な Ca-Zn またはメチルスズ熱安定剤でも PVC の黄変を防ぐことができません。 硬質 PVC パイプ、異形材、発泡ボードの円錐二軸押出成形では、潤滑が過剰になると計量ゾーンまで溶融が遅れますが、潤滑が不足すると PVC 溶融物がスクリュー フライトやダイ ランドに付着します。極性の内部を組み合わせる ポリエステルワックス 高密度で 酸化ポリエチレンワックス(OPEワックス) フュージョンを 2/3 ネジの長さで正確に位置決めし、連続的な自己洗浄性の金属剥離フィルムを提供します。
初期カラードリフト (Δb* > 2.5)、ダイのハングアップ焼け、または Ca-Zn 安定剤の適合性に苦労していますか? Rallychem は、黄変ゼロの PVC および CPVC 加工用に設計された特殊なワックス潤滑剤および改質剤を年間 185,000 トン製造しています。
不安定な PVC は 100 ~ 120 °C で脱塩酸反応 (HCl のジップ除去) を開始し、共役ポリエンは 160 ~ 180 °C を超えると急速に黄変します。 175 ~ 195 °C での工業用押出成形では、外部ワックスの放出が不十分な場合、200 °C を超える局所的なせん断加熱が黄変の主な原因となります。
PVC 骨格に沿って 4 ~ 5 個の共役二重結合が形成されると、ポリマーは青紫光 (250 ~ 450 nm) を吸収し、顕著な黄変を示します (ASTM D2244 による Δb* = 2.0 ~ 4.0)。共役二重結合が 6 つ以上になると、Δb* は 5.0 を超え、黄色から赤褐色に急速に変化します。
低純度のパラフィンワックスと遊離酸の多いステアリン酸は、押出温度で揮発して酸化し、早期の黄変とプレートアウトを促進します。ナローディストリビューションへの切り替え 高密度酸化ポリエチレンワックス(RL-916A) そして ポリエステルワックス(RL-70) せん断トルクを 8 ~ 15% 削減し、滞留時間の焦げ付きを防ぎます。
暗所保管による黄変(フェノール系黄変)は、ヒンダードフェノール系酸化防止剤が倉庫の空気中の窒素酸化物(NOx)または微量金属イオン(Fe3+/Ti4+)と反応して黄色のキノン化合物を形成するときに発生します。窒素を含まない安定剤とバランスのとれたキレート剤を使用することで、保管時の変色を防ぎます。
PA6、PA66、PET、PBT、または硬質 PVC の熱安定性の高いモンタン ワックスまたは EAA ワックスの代替品をお探しですか?当社のエンジニアは探索することを推奨しています 合成ポリエステルワックス(RL-691A / RL-916A) または、以下に従ってテストされたカスタマイズされたラボ評価キットをリクエストします。 ASTM D1386 (酸価)、 ISO182-1 (熱安定性)、および 届く 規格。
興味があるかもしれません
PVC パイプおよびハイフィラー製品におけるポリエステル ホモポリマー強化剤: 靭性、剛性、配合コストのバランスをとる
2026 / 11 / 13
PA および PET の合成ポリエステル ワックス: モンタン ワックスから切り替えるときに考慮すべきこと
2026 / 11 / 12
優れたワックスは厳しい監視にも耐えます。メキシコ在住のあなた、ご自身の目で確かめてください!
2026 / 11 / 12
展示会で? RALLYCHEMは2015年6月1日にあなたを待っています!
2026 / 11 / 11
水性工業用および木材用塗料の耐傷性と感触: 高密度 OPE ワックス エマルジョンの選択
2026 / 11 / 10





 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe





