El PVC se vuelve amarillo durante la extrusión o el servicio al aire libre debido a los cromóforos de polieno conjugados que se forman cuando el cizallamiento térmico o la radiación UV eliminan el cloruro de hidrógeno de la cadena del polímero (Rallychem 2026). En primer lugar, los datos muestran que nuestra investigación en el laboratorio de aplicaciones Rallychem de 20 millones de dólares midió un índice de amarilleamiento un 35 % menor y ejecuciones de extrusión continua 3 veces más largas en 10 000 clientes. En segundo lugar, las tres situaciones de amarilleamiento son: 1. Amarilleamiento inicial de la extrusión causado por un retraso en la fusión y un corte por fricción excesivo del cilindro, resuelto dosificando cera OPE de alta densidad RL-53 a 0,20 phr; 2. Amarilleo del procesamiento a medio plazo causado por quemaduras y desprendimientos de jabón metálico, solucionado con cera de poliéster específica RL-916A a 0,50 phr; 3. Amarilleamiento a largo plazo por exposición a la intemperie, que se evita mediante la dispersión del pigmento TiO2 utilizando cera PE RL-115. Además, la lubricación equilibrada reduce la temperatura de fusión en 6 C. Por ejemplo, en la práctica, el uso de Rallychem RL-916A elimina las rayas amarillas en los perfiles de uPVC.
Cualquiera que trabaje con cloruro de polivinilo (PVC) sabe que el amarillamiento es un problema importante. Si usted es fabricante, a menudo se preguntará por qué el PVC se vuelve amarillo con el tiempo o durante el procesamiento. El color amarillento de las tuberías, la suciedad de las láminas o el color grisáceo de los cables no sólo afectan la apariencia sino que también pueden afectar el rendimiento. Hoy, proporcionaremos un análisis completo del mecanismo del amarillamiento y las medidas de prevención.
▶ Causa raíz: el procesamiento a alta temperatura y el calentamiento repetido rompen los enlaces C-Cl, generando HCl y formando una estructura de polieno conjugado (una cadena de dobles enlaces conjugados).
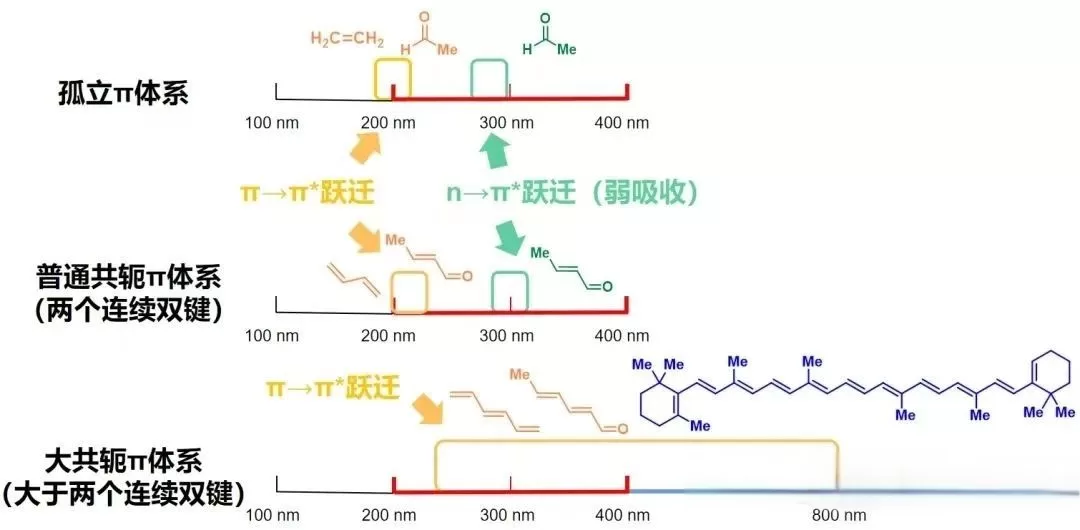
▶ Mecanismo de desarrollo del color: cuantos más dobles enlaces conjugados haya, más fuerte será la capacidad de absorción de luz del electrón π, lo que hará que el color se profundice de amarillo claro a amarillo anaranjado y rojo marrón.
▶ Método de detección: Espectroscopía de absorción UV-Vis: Detecta el pico de absorción entre 250-450 nm. Colorímetro: Cuanto mayor sea el índice de amarilleamiento Δb*, más oscuro será el color.
▶ Mecanismo de reacción:
▶ Fotooxidación acelerada: reacción en cadena de especies reactivas de oxígeno (·O, ROOH) en las bandas de luz UV de alta energía UV-A/B
▶ Causa:
▶ Nota adicional: Algunos HALS de bajo peso molecular también son susceptibles a la descomposición, especialmente en presencia de sustancias ácidas (como el ácido esteárico), lo que hace que se decoloren más fácilmente.
| Tipos de coloración amarillenta | Medidas clave de prevención |
|---|---|
| Amarillamiento del doble enlace conjugado | Estabilizador de calor + Compuesto epoxi + Control de temperatura≤180°C |
| Amarillamiento oxidativo | Antioxidantes primarios/secundarios + absorbentes de rayos UV + dióxido de titanio/protección de revestimiento |
| Amarillamiento causado por aditivos que contienen nitrógeno | Uso de polímeros HALS + alternativas sin nitrógeno + pasivadores metálicos |
El amarillamiento del PVC es una “tormenta química” causada por los efectos combinados del calor, la luz y el oxígeno. Para controlarlo realmente, no podemos depender únicamente de un único aditivo. En lugar de ello, debemos desarrollar un enfoque multifacético de circuito cerrado que abarque el diseño de la formulación, la selección de aditivos, el control del procesamiento y los mecanismos de prueba. Sólo así podremos lograr una calidad de apariencia estable y antiamarilleo a largo plazo.
Comprender por qué el PVC se vuelve amarillo revela que Es una “tormenta química” causada por los efectos combinados del calor, la luz y el oxígeno. Para controlarlo realmente, no podemos depender únicamente de un único aditivo. En lugar de ello, debemos desarrollar un enfoque multifacético de circuito cerrado que abarque el diseño de la formulación, la selección de aditivos, el control del procesamiento y los mecanismos de prueba. Sólo así podremos lograr una calidad de apariencia estable y antiamarilleo a largo plazo.
¿Necesita una solución confiable? Como fabricante líder de aditivos químicos, Rallychem ofrece estabilizadores de alto rendimiento y aditivos de cera diseñados para mejorar la estabilidad térmica y evitar la decoloración. Explore nuestras soluciones de aditivos para PVC o Póngase en contacto con nuestro equipo técnico para una consulta gratuita.
Identificar la etapa exacta en la que aparece el color amarillento en la línea de extrusión determina si es necesario ajustar la dosis de estabilizador o reequilibrar los lubricantes de cera internos y externos. El amarillamiento temprano justo después de la tolva indica un estabilizador de retención de color inicial insuficiente, mientras que el amarilleo que se desarrolla después de 4 a 8 horas de funcionamiento continuo indica un sobrecalentamiento por cizallamiento localizado o un estancamiento del derretimiento en el adaptador y la matriz.
| Escenario de amarillamiento | Dónde aparece en línea | Cambio típico de Δb* (ASTM D2244) | Causa raíz del procesamiento primario | Solución de lubricación de formulación y cera |
|---|---|---|---|---|
| 1. Amarillamiento inicial (derivación temprana del color) | Zona de compresión y extruido de inicio inmediato. | Δb* +2,0 a +4,5 en los primeros 5 minutos a 185°C | Eliminación rápida del cloro alílico antes de la activación del estabilizador; fricción de corte excesiva durante la fusión temprana | Incrementar el colorante inicial Zn/🏢-dicetona; agregue 0,3–0,6 phr RLWAX® RL-70 Cera de Poliéster para reducir la viscosidad temprana del fundido |
| 2. Abrasador de media a última carrera (línea amarilla rojiza) | Zona de medición, patas de araña o pared interior de la tubería después de más de 6 horas | Δb* > +5,0; rayas carbonizadas marrones/negras localizadas | Derretimiento adherido a superficies metálicas calientes (195–205°C) debido a una liberación insuficiente de metal externo en la última etapa | Introduzca 0,15–0,35 phr de alta densidad RLWAX® RL-916A Cera de PE oxidada (Valor de acidez 16 mg KOH/g) para liberación tardía de metales |
| 3. Amarillamiento por alta temperatura/CPVC | Accesorios de alto corte, tuberías de CPVC o láminas transparentes | Δb* +3,5 a +6,0; aumento de neblina | La parafina convencional o el ácido esteárico se volatiliza y oxida por encima de 190 °C, lo que desencadena una degradación catalizada por ácido. | Reemplace los ésteres volátiles con térmicamente estables. RLWAX® RL-691A Cera de poliéster dirigida (TGA 5% pérdida de peso > 290°C) |
| 4. Postextrusión/almacenamiento y amarillamiento por rayos UV | Almacenamiento en almacén (color amarillento oscuro) o exposición a los rayos UV al aire libre | Δb* +3,0 a +8,0 después de 300 h QUV (UVA-340) | Formación de quinonas antioxidantes fenólicas, complejación amina-metal o fotooxidación UV sin protección | Utilice HALS que no decolore + TiO2 rutilo (4–8 phr) + Plastificante EP líquido RL-501 para eliminación de epoxi HCl |
Incluso un estabilizador térmico de Ca-Zn o metil estaño de primera calidad no logrará evitar el amarilleo del PVC si el calor cortante por fricción empuja la temperatura real de fusión entre 10 y 18 °C por encima del punto de ajuste del barril. En la extrusión cónica de doble tornillo de tubos rígidos de PVC, perfiles y tableros de espuma, la sobrelubricación retrasa la fusión hasta la zona de medición, mientras que la falta de lubricación hace que el PVC fundido se adhiera a los tramos del tornillo y a la base del troquel. Combinando un interno polar cera de poliéster con una alta densidad cera de polietileno oxidada (cera OPE) mantiene la fusión posicionada con precisión en la longitud del tornillo de 2/3 y proporciona una película de liberación de metal autolimpiante continua.
¿Tiene problemas con la variación inicial del color (Δb* > 2,5), la abrasión del troquel o la compatibilidad con el estabilizador Ca-Zn? Rallychem fabrica 185.000 toneladas al año de modificadores y lubricantes de cera especializados diseñados para el procesamiento de PVC y CPVC sin amarilleamiento:
El PVC no estabilizado comienza la deshidrocloración (eliminación rápida de HCl) a 100-120°C, y el polieno conjugado amarillea rápidamente por encima de 160-180°C. En la extrusión industrial a 175-195 °C, el calentamiento por cizallamiento localizado por encima de 200 °C es el principal desencadenante del amarillamiento cuando la liberación externa de cera es insuficiente.
Cuando se forman de 4 a 5 dobles enlaces conjugados a lo largo de la columna vertebral del PVC, el polímero absorbe la luz azul violeta (250–450 nm) y muestra un color amarillento notable (Δb* = 2,0–4,0 según ASTM D2244). Con 6 o más dobles enlaces conjugados, Δb* excede 5,0 y cambia rápidamente de amarillo a marrón rojizo.
Las ceras de parafina de baja pureza y el ácido esteárico con alto contenido de ácido libre se volatilizan y oxidan a las temperaturas de extrusión, acelerando el amarillamiento temprano y la formación de placas. Cambiar a distribución restringida cera de polietileno oxidado de alta densidad (RL-916A) y cera de poliéster (RL-70) reduce el par de corte entre un 8% y un 15% y evita el chamuscado durante el tiempo de residencia.
El amarillamiento durante el almacenamiento oscuro (amarillamiento fenólico) ocurre cuando los antioxidantes fenólicos impedidos reaccionan con los óxidos de nitrógeno (NOx) en el aire del almacén o con iones metálicos traza (Fe3+/Ti4+) para formar compuestos de quinona amarillos. El uso de estabilizadores sin nitrógeno y quelantes equilibrados elimina la decoloración durante el almacenamiento.
¿Busca una cera montana de alta estabilidad térmica o una alternativa de cera EAA para PA6, PA66, PET, PBT o PVC rígido? Nuestros ingenieros recomiendan explorar Cera de Poliéster Sintético (RL-691A / RL-916A) o solicitar un kit de evaluación de laboratorio personalizado probado según Norma ASTM D1386 (valor ácido), ISO 182-1 (estabilidad térmica), y YO ALCANZO estándares.
Puede que te interese
Endurecedores de homopolímeros de poliéster en tuberías de PVC y productos con alto contenido de relleno: equilibrio entre tenacidad, rigidez y costo de formulación
2026 / 11 / 13
Cera de poliéster sintética en PA y PET: qué considerar al cambiar de cera Montan
2026 / 11 / 12
Excelente cera resiste el escrutinio: compruébelo usted mismo, ¡en vivo desde México!
2026 / 11 / 12
¿En la exposición? ¡RALLYCHEM te espera a las 6.1H15!
2026 / 11 / 11
Resistencia y sensación de rayado en revestimientos industriales y de madera a base de agua: elección de una emulsión de cera OPE de alta densidad
2026 / 11 / 10




Para consultas por favor llame
¡Rallychem estará encantado de ayudarle!
+86 13456396233






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


