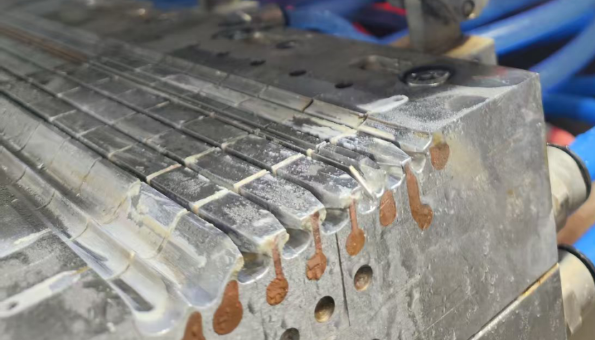
Durante la extrusión de PVC, pueden aparecer depósitos blancos en la matriz, el borde de la matriz o la sección de dimensionamiento. Este es un problema que enfrentan muchos fabricantes.
En la planta de producción, a menudo se le llama simplemente "polvo blanco".
Sin embargo, desde una perspectiva técnica, El polvo blanco es sólo el fenómeno visible. No nos dice directamente cuál es realmente el depósito.
Se describe más exactamente como una forma de placa o deposición que ocurre durante el procesamiento del PVC. Los depósitos pueden provenir de lubricantes, estabilizadores, rellenos u otros componentes de la formulación, y también pueden estar relacionados con las condiciones de procesamiento o la compatibilidad del sistema. En algunos casos, el depósito puede incluso ser una mezcla de varios componentes.
01 | ¿Qué es el polvo blanco? ¿Es porque hay demasiado lubricante?
Durante el procesamiento del PVC, los diferentes componentes de la formulación deben mantener un estado apropiado de dispersión y compatibilidad dentro del sistema de resina.
Cuando ciertos componentes no pueden permanecer estables bajo la formulación actual o las condiciones de procesamiento, pueden migrar hacia la superficie fundida y formar depósitos gradualmente en superficies metálicas como la matriz y el labio de la matriz.
Esto es lo que vemos en la línea de producción como "polvo blanco".
La composición de los depósitos puede variar de un sistema a otro.
Las posibles fuentes incluyen:
-
Lubricantes y componentes relacionados;
-
Estabilizadores o componentes relacionados con reacciones de estabilizadores;
-
Cargas inorgánicas como CaCO₃;
-
Otros componentes o sustancias de la formulación formados durante el procesamiento.
Por lo tanto, la aparición de un depósito blanco no significa automáticamente que “hay demasiado lubricante”.
Esta es también la razón por la que cambiar repetidamente los lubricantes a veces no resuelve el problema.
02 | El polvo blanco es sólo el síntoma. La acumulación continua es el verdadero problema
Es posible que una pequeña cantidad de deposición ocasional no afecte inmediatamente la producción. Sin embargo, si la placa continúa y se acumula gradualmente, puede provocar varios problemas.
Ø Primero, la estabilidad de la producción.
A medida que los depósitos continúan acumulándose en el troquel, es posible que sea necesario detener la línea con frecuencia para limpiarla, lo que afecta la producción continua.
Ø En segundo lugar, la calidad de la superficie del producto.
Una vez que la acumulación alcanza un cierto nivel, puede transferirse a la superficie del producto, provocando marcas de flujo, rayones, marcas blancas y otros defectos de apariencia.
Ø Más importante aún, el uso repetido de placas a menudo indica que puede haber algún tipo de desajuste entre el sistema de formulación actual y las condiciones de procesamiento.
Entonces la verdadera pregunta no es:
"¿Cómo limpiamos el polvo blanco?"
Es:
“¿Por qué se sigue formando en primer lugar?”
03 | ¿Cómo podemos saber qué es realmente el polvo blanco?
En realidad, este es el paso más crítico de todo el proceso.
Los depósitos de diferentes fuentes suelen mostrar características diferentes.
Ø Relacionados con el estabilizador:
Si al mismo tiempo se producen cambios de color, quemaduras localizadas o una ventana de procesamiento más estrecha, vale la pena verificar el sistema estabilizador, así como la temperatura de procesamiento real y el historial térmico.
Ø Relacionados con CaCO₃:
Si el polvo blanco está relativamente seco y tiene una apariencia pulverulenta obvia, especialmente si el problema ocurre después de cambiar el lote de relleno o aumentar la carga de relleno, se debe verificar el tamaño de partícula, el tratamiento de la superficie y el estado de dispersión del CaCO₃.
Ø Relacionados con el sistema de lubricación:
Si el depósito tiene una apariencia cerosa o aceitosa obvia, se debe examinar más a fondo la compatibilidad entre los diferentes componentes del lubricante, sus niveles de adición y su comportamiento de migración durante el procesamiento.
Estas observaciones sólo pueden servir como pistas. La composición del polvo blanco no se puede determinar basándose únicamente en la apariencia.
Generalmente recomendamos recogiendo una pequeña cantidad del depósito para su análisis.
Dependiendo de la situación real, métodos analíticos como FTIR, XRF, SEM-EDS y TGA se puede utilizar para evaluar el depósito desde diferentes perspectivas, incluidos los componentes orgánicos, la composición elemental y el comportamiento térmico.
Por ejemplo:
-
FTIR: Ayuda a identificar rasgos característicos de materiales orgánicos y algunos componentes inorgánicos;
-
XRF/SEM-EDS: Ayuda a analizar la composición elemental e identificar posibles fuentes inorgánicas;
-
TGA: Utiliza características térmicas de pérdida de peso para ayudar a evaluar la composición de diferentes componentes.
Al combinar estos resultados analíticos con los del cliente Formulación, materias primas y condiciones de procesamiento., podemos limitar aún más la posible fuente del depósito.
Los estudios relevantes sobre placas de PVC también han utilizado métodos como FTIR, SEM-EDX y análisis térmico para identificar la composición de los depósitos recolectados en líneas de producción reales.
Primero averigüe “qué es”, luego determine “por qué se formó” y solo entonces decida “qué ajustar”.
04 | Una vez identificada la fuente, decida cómo resolverla
Ø Si el análisis confirma que el depósito está relacionado principalmente con el sistema de lubricación, se debe examinar más a fondo la compatibilidad entre los diferentes componentes del lubricante y las condiciones de procesamiento actuales;
Ø Si se encuentra una proporción relativamente alta de componentes inorgánicos, se deben realizar más investigaciones en combinación con materias primas como CaCO₃ y estabilizadores;
Ø Si la composición del depósito no cambia significativamente, pero el problema empeora notablemente después de cambios en las condiciones de producción, entonces también es necesario examinar las condiciones de procesamiento como la temperatura, el cizallamiento y el estado de plastificación.
Por tanto, una solución eficaz no suele ser simplemente:
“Polvo blanco → Cambie el lubricante”.
En cambio, es:
“Recopilar y analizar el depósito → Identificar su composición → Rastrear la fuente → Analizar la causa en función de la formulación y las condiciones de procesamiento → Realizar ajustes específicos”.
05 | Un caso real: ¿Por qué la matriz empezó a “rezumar aceite” después de 48 horas de producción?
Una vez participamos en un proyecto de tuberías de PVC.
El cliente se enfrentaba a un problema relativamente típico: después de aproximadamente 48 horas de producción continua, empezó a aparecer un depósito de aceite alrededor de la abertura de la matriz.
Al principio el problema no era evidente. Pero a medida que continuó la producción, el depósito aumentó y se acumuló gradualmente.
El cliente tuvo que detener la línea y limpiar el troquel. Después de reiniciar la producción, el mismo problema volvería a aparecer después de un cierto período de tiempo.
El cliente sospechaba que "Se había añadido demasiado lubricante" por lo que redujeron la dosis de lubricante. Como resultado, el material se quemó directamente durante la extrusión.
Después de entender la situación, le pedimos al cliente que cobrara aproximadamente 2 g del depósito y enviarlo al Centro de Investigación y Desarrollo de Rallychem para su análisis FTIR.
Los resultados mostraron características claras asociadas con polietileno / hidrocarburos alifáticos de cadena larga, lo que indica que era probable que el depósito contuviera cera de PE o un componente similar a base de hidrocarburos. Por lo tanto, limitamos la investigación a la cera de baja densidad utilizada en el sistema de lubricación original.
Luego comparamos el resultado con las materias primas en la formulación existente del cliente y básicamente determinamos que el problema era no simplemente que “se había agregado demasiada cera de baja densidad”.
La formulación original del cliente ya había estado funcionando con normalidad. Lo que realmente cambió fue que, durante la producción continua, este componente migraba gradualmente hacia la superficie del troquel y se acumulaba allí.
Por lo tanto, no nos limitamos a reducir la dosis de cera de baja densidad.
En cambio, nosotros reajustó la combinación y las proporciones de lubricantes fijos en la formulación original, haciendo que los diferentes componentes del lubricante sean más compatibles con la formulación y las condiciones de procesamiento actuales del PVC.
Después del ajuste, la deposición del troquel se redujo significativamente, la frecuencia de limpieza del troquel disminuyó y también mejoró la estabilidad de la producción.
Este caso nos mostró que:
Lo que llamamos “polvo blanco” es sólo el resultado visible. El depósito en sí es lo que hay que investigar.
Primero averigüe “qué se está depositando”, luego determine “por qué se está depositando” y finalmente decida “qué se debe ajustar”.
Si actualmente está experimentando recurrente Polvo blanco de matriz de PVC, placa o acumulación de matriz, puedes compartir el fotografías del depósito, ubicación donde aparece, síntomas de producción e información sobre su formulación actual y materias primas. con nosotros.
Primero identifiquemos la causa y luego decidamos cómo ajustar el sistema.
Rallychem | De un síntoma de producción a la dirección correcta para resolver el problema.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


