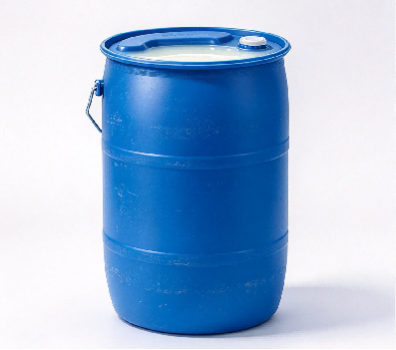
Un bidón de emulsión de cera lleva seis meses en el almacén. Se toma una muestra, se ejecutan las pruebas y cada indicador cumple con las especificaciones requeridas.
Se adquirió como “producto estable”: de apariencia uniforme, sin separación ni floculación. Incluso después del período de almacenamiento, los resultados de la prueba permanecen sin cambios.
Pero una vez que entra en la línea de producción, todo cambia.
La emulsión se agrega al sistema en la proporción especificada y el procesamiento comienza bajo calor y presión. Las partículas de la emulsión comienzan a acercarse entre sí, formando agregados más grandes. La dispersión se vuelve desigual y eventualmente aparecen flóculos visibles. Se desarrollan defectos superficiales que ponen en riesgo la calidad de todo el lote.
Incluso después de limpiar el equipo, reemplazar el material y reiniciar la producción, el mismo problema vuelve al mismo lugar.
Investigas de nuevo. La emulsión en sí pasa la inspección y su formulación existente ha estado funcionando sin problemas durante mucho tiempo.

Ambos parecen estar bien por sí solos; entonces, ¿por qué sigue produciéndose floculación en su línea de producción?
La emulsión de cera no es simplemente cera disuelta en agua. Consiste en pequeñas partículas de cera dispersas en un medio a base de agua. Para mantener estas partículas distribuidas uniformemente, los emulsionantes proporcionan una capa protectora a su alrededor, lo que ayuda a prevenir la agregación.
Sin embargo, la estabilidad de la emulsión depende de algo más que la propia emulsión. También depende de cómo interactúan las partículas entre sí y de si pueden permanecer dispersas después de mezclar la emulsión con otros ingredientes.
Lo primero que hay que entender es que la floculación de la emulsión de cera puede tener varias causas diferentes.
Los cambios en la concentración de electrolitos, las fluctuaciones del pH, la incompatibilidad entre emulsionantes y otros aditivos, los cambios de temperatura y el cizallamiento del procesamiento pueden afectar la estabilidad de la emulsión. Identificar la causa real requiere un análisis del sistema y pruebas de comparación controladas.
En el caso de este cliente, Rallychem confirmó mediante pruebas comparativas que Los electrolitos en la formulación del cliente fueron un factor clave detrás de la pérdida de estabilidad de la emulsión. Para entender por qué, primero debemos observar cómo las partículas de la emulsión permanecen dispersas.
Para las emulsiones de cera aniónicas y catiónicas, la repulsión electrostática entre partículas suele ser un mecanismo de estabilización importante.
Las partículas en una emulsión aniónica suelen tener una carga superficial negativa, mientras que las de una emulsión catiónica suelen tener una carga superficial positiva. Las partículas con el mismo tipo de carga se repelen entre sí, lo que les dificulta acercarse y agregarse.
Piense en esta repulsión como una "barrera" invisible entre partículas. Mientras la barrera siga siendo eficaz, las partículas pueden mantener una cierta distancia y permanecer dispersas.
Pero esta barrera no es fija. Ciertos ingredientes en la formulación de un cliente pueden cambiar el ambiente iónico alrededor de las partículas y debilitar la repulsión electrostática que las mantiene separadas.
Los electrolitos son sustancias que forman iones cuando se disuelven en agua.
No necesariamente provienen de sal añadida directamente a la formulación. Es posible que ya estén presentes en el sistema del cliente. Las fuentes comunes incluyen:
Agua de proceso: Los iones de calcio y magnesio en agua dura pueden afectar la estabilidad de la emulsión.
Ácidos, álcalis y ajustadores de pH: Estos pueden cambiar el entorno iónico. Para emulsiones estabilizadas por grupos ionizables, los cambios de pH también pueden alterar la carga superficial de las partículas.
Resinas, cargas y otros aditivos: Ciertas materias primas pueden contener sales solubles, componentes iónicos u otras sustancias que afectan la estabilidad de la emulsión.
Impurezas en otros ingredientes: Los electrolitos u otras sustancias desestabilizadoras pueden ingresar al sistema junto con las materias primas, incluso cuando no se agregan electrolitos deliberadamente.
Estas sustancias no provocan automáticamente la floculación. Sus efectos dependen de su tipo y concentración, así como de cómo interactúan con el sistema emulsionante existente.
Cuando aumenta la fuerza iónica de un sistema, los iones afectan la distribución de carga alrededor de las partículas. Esto puede comprimir la doble capa eléctrica alrededor de sus superficies, reduciendo el rango efectivo de repulsión electrostática.
En algunos sistemas, los iones multivalentes también pueden interactuar con grupos cargados en las superficies de las partículas, reduciendo aún más la estabilidad.
Como resultado, las partículas que antes permanecían separadas ahora pueden acercarse entre sí más fácilmente. Una vez que las fuerzas repulsivas ya no son suficientes para evitar la agregación, puede ocurrir floculación.
Este fue el problema clave en el caso de nuestro cliente: la emulsión de cera era estable por sí sola, pero después de ingresar a la formulación del cliente, el entorno iónico cambió y el mecanismo de estabilización original ya no fue suficiente para mantener la dispersión.
Los diferentes tipos de emulsión dependen de diferentes mecanismos de estabilización. Como resultado, sus respuestas a los electrolitos y otros ingredientes de la formulación pueden variar.
Emulsiones de cera aniónicas
Las partículas suelen llevar una carga superficial negativa y dependen de la repulsión electrostática, junto con cualquier otro mecanismo de estabilización presente, para evitar la agregación. Cuando aumenta la fuerza iónica, el rango efectivo de repulsión electrostática puede disminuir. Los iones multivalentes como el calcio y el magnesio también pueden interactuar con ciertos grupos aniónicos. Por lo tanto, la calidad del agua, la concentración de electrolitos y el pH son factores importantes a investigar.
Emulsiones de cera catiónicas
Las partículas suelen tener una carga superficial positiva y también pueden verse afectadas por la fuerza iónica y el pH. Si hay aditivos aniónicos presentes en la formulación, puede ocurrir neutralización de carga o formación de complejos, lo que podría causar que las partículas se agreguen. El efecto real depende de las propiedades y proporciones de los ingredientes, así como del orden de adición.
Emulsiones de cera no iónicas
Por lo general, estos dependen menos de la repulsión electrostática. En cambio, las cadenas hidratadas del emulsionante pueden proporcionar estabilización estérica, lo que ayuda a evitar que las partículas entren en contacto directo y se agreguen.
Por tanto, las emulsiones no iónicas pueden ser menos sensibles a ciertos cambios de electrolitos, pero esto no las hace universalmente estables. Las sales, la temperatura, la hidratación del emulsionante y la compatibilidad con otros aditivos aún pueden afectar su estabilidad.
No existe una regla simple que indique que un tipo iónico sea siempre más estable que otro. Lo que importa es la estructura específica del emulsionante, las propiedades de la cera y la compatibilidad entre la emulsión y la formulación del cliente.
Durante las pruebas de laboratorio, una emulsión generalmente se mantiene en condiciones relativamente suaves. Sin embargo, en una línea de producción se encuentra con una combinación diferente de materias primas y condiciones de procesamiento.
El calentamiento aumenta el movimiento de partículas y la frecuencia de colisión. También puede cambiar el estado de hidratación del emulsionante, su capacidad para proteger la interfaz de las partículas y las propiedades de la propia emulsión. Los efectos reales dependen del tipo de emulsionante, la formulación y el rango de temperatura.
La presión por sí sola no desestabiliza necesariamente una emulsión. Sin embargo, los procesos de producción presurizados a menudo implican cambios de flujo, cizallamiento y temperatura local. Estas condiciones pueden influir en las interacciones de las partículas y el estado de dispersión del sistema.
Cuando los electrolitos ya han debilitado el mecanismo de estabilización original, el calentamiento y el procesamiento pueden afectar aún más la agregación de partículas, haciendo que la floculación sea más probable o más pronunciada.
Es por eso que la apariencia de una emulsión almacenada no es suficiente para determinar si es apta para la producción.
Estabilidad en almacenamiento significa que la emulsión permanece estable en condiciones de almacenamiento específicas. La estabilidad de la aplicación significa que puede mantener una dispersión adecuada después de ingresar a la formulación del cliente y someterse a las condiciones reales de procesamiento. Estos no son lo mismo.
El posible proceso de floculación se puede resumir de la siguiente manera:
Los electrolitos de la formulación del cliente ingresan a la emulsión.
↓
El entorno iónico alrededor de las partículas cambia.
↓
El rango efectivo de repulsión electrostática disminuye, lo que reduce la estabilidad de las partículas.
↓
El calentamiento y las condiciones reales de procesamiento influyen aún más en la agregación de partículas.
↓
Las partículas se agregan y forman flóculos, lo que puede causar defectos superficiales en el producto terminado.
En este caso, la emulsión de cera no se había deteriorado necesariamente durante el almacenamiento. Más bien, el sistema de estabilización que lo mantenía estable por sí solo no podía soportar adecuadamente el entorno electrolítico de la formulación del cliente.
Entonces, ¿cómo se puede abordar este tipo de floculación?

Rallychem comenzó probando la propia emulsión de cera. Se utilizó un analizador láser de tamaño de partículas para medir la distribución del tamaño de las partículas, mientras que un analizador de potencial Zeta evaluó las características de carga superficial de las partículas. Se utilizaron un medidor de pH y un medidor de conductividad para evaluar la acidez o alcalinidad y el ambiente iónico del sistema. También se evaluó la estabilidad en almacenamiento.
Los resultados mostraron que la muestra original permaneció estable en las condiciones de la prueba de laboratorio, sin detectar anomalías obvias.
Luego, agregamos la emulsión de cera a la formulación del cliente y comparamos muestras antes y después de mezclarlas y calentarlas, usando el mismo analizador de tamaño de partículas para mediciones de seguimiento.
Los resultados mostraron que la distribución del tamaño de las partículas se hizo notablemente más amplia después del calentamiento, con evidencia de agregación de partículas.
Esto indicó que el problema no podía explicarse simplemente por la condición inicial de la emulsión. Se necesitaba más investigación para comprender qué sucedió después de que ingresó al sistema del cliente.
Luego, Rallychem realizó pruebas controladas variando el entorno del electrolito y la temperatura de procesamiento.
Los resultados confirmaron que Los electrolitos en la formulación del cliente fueron un factor clave para reducir la estabilidad de la emulsión, mientras que el calentamiento influyó aún más en la agregación de partículas.
El sistema emulsionante original podía mantener la estabilidad de la emulsión de cera por sí solo, pero no era suficientemente compatible con el entorno electrolítico de la formulación del cliente. Como resultado, las partículas se agregaron y se produjo la floculación.
Esto explica por qué la emulsión pasó las pruebas independientes pero se volvió inestable después de mezclarla: la emulsión en sí no mostró ninguna anomalía inicial obvia, pero su sistema de estabilización original no pudo adaptarse adecuadamente al entorno iónico de la formulación del cliente.
Una vez identificados los factores clave, Rallychem ajustó la combinación y las proporciones del emulsionante en función de las propiedades de la cera, el entorno de electrolitos de la formulación del cliente y la temperatura de procesamiento.
El objetivo era mejorar la compatibilidad de la emulsión con las condiciones de aplicación reales, en lugar de simplemente aumentar la cantidad de emulsionante.
Utilizando nuestras capacidades de laboratorio para la preparación de emulsiones, análisis del tamaño de partículas y medición del potencial Zeta, preparamos y comparamos diferentes formulaciones para identificar un sistema emulsionante más adecuado para la aplicación del cliente.
Luego, la emulsión de cera optimizada se agregó nuevamente a la formulación del cliente y se probó bajo la temperatura objetivo y las condiciones de procesamiento relevantes.
Las mediciones de seguimiento mostraron que la agregación de partículas había mejorado, los cambios en la distribución del tamaño de las partículas estaban mejor controlados y el estado de dispersión era más estable que el de la formulación original.
Al combinar el análisis del tamaño de partículas, las pruebas comparativas del sistema y el procesamiento simulado, Rallychem pasó de verificar la estabilidad de la emulsión únicamente a evaluar su compatibilidad con la formulación completa.
Este enfoque ayudó al cliente a reducir las pruebas repetidas de materiales y las costosas pruebas de producción.
No espere a que flocule otro lote en el tanque de mezcla.
Envíe a Rallychem el tipo de cera o emulsión que utiliza actualmente, su sistema de formulación, las condiciones de procesamiento (temperatura, presión y tiempo) y detalles sobre dónde y cómo se produce la floculación.
Ayudaremos a investigar la causa, identificaremos los factores clave que afectan la estabilidad de la emulsión, ajustaremos el sistema emulsionante cuando sea necesario y verificaremos los resultados mediante pruebas.
Reduzca los costos de pruebas repetidas y pruebas de producción, y ayude a que su emulsión de cera funcione de manera confiable en su sistema de producción real.
¿Se enfrenta a un problema de floculación? Póngase en contacto con el equipo técnico de Rallychem y trabajemos juntos para encontrar una solución.
Rallychem | Desde aditivos para ceras hasta soporte técnico para la producción local de emulsiones de cera.
Puede que te interese
¿Uniforme al alta, en capas durante el almacenamiento? La verdad sobre la crema en emulsiones de cera
2026 / 10 / 21
Tres meses en una planta de Masterbatch: desde aumentar el rendimiento hasta romper las hebras y reconstruir el equilibrio de la formulación
2026 / 10 / 21
Más posibilidades para recubrimientos y tintas, nos vemos en Guangzhou.
2026 / 10 / 21
¿Por qué fallan las pruebas de reemplazo de aditivos de cera? ¿Por qué parámetros TDS similares pueden dar lugar a resultados de procesamiento diferentes?
2026 / 10 / 19
La trampa oculta de las formulaciones de tuberías de PVC con alto contenido de relleno: ¿Por qué el aumento de la carga de carbonato de calcio provoca una acumulación más grave de matrices?
2026 / 10 / 14


Para consultas por favor llame
¡Rallychem estará encantado de ayudarle!
+86 13456396233


 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


