En la producción de tuberías de PVC, aumentar la carga de carbonato de calcio es una forma común de reducir los costos de materia prima por unidad de producto.
Por ejemplo, aumentar el carbonato de calcio de 35 phr a 40 phr, 45 phr o incluso 50 phr puede reducir teóricamente la cantidad de resina de PVC necesaria por unidad de formulación. Sin embargo, un costo de formulación más bajo no se traduce necesariamente en costos generales de producción más bajos.
Los fabricantes pueden agradecer los ahorros derivados de una mayor carga de relleno mientras luchan con los siguientes problemas de procesamiento:
-
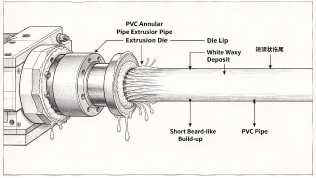
Se forman depósitos blancos en las matrices de extrusión, en los labios de las matrices o en el equipo de dimensionamiento.
-
Limpieza más frecuente de matrices, lo que interrumpe la producción continua.
-
Fluctuaciones en la calidad de la superficie de la tubería, incluida la rugosidad y el brillo desigual.
-
Cambios en la carga de extrusión, comportamiento de fusión o equilibrio de lubricación.
-
Los ajustes repetidos a las dosis de lubricantes en un intento de resolver problemas de procesamiento, hacen que la formulación sea cada vez más compleja.
Entre estos problemas, los depósitos de matriz blanca, también conocidos como morir acumulación, merecen especial atención.
Sin embargo, los depósitos blancos no son necesariamente causados por la exudación del lubricante y su composición química no puede determinarse únicamente por la apariencia. Para resolver el problema de manera efectiva, el primer paso es identificar la fuente de los depósitos y luego determinar cómo se relacionan con el sistema de llenado, el sistema de lubricación y las condiciones de procesamiento.
1. ¿Por qué una mayor carga de carbonato de calcio puede aumentar la acumulación de matrices en la producción de tuberías de PVC?
La cuestión clave no es que más carbonato de calcio conduzca inevitablemente a más depósitos. Más bien, los cambios en la carga de relleno pueden alterar el equilibrio del procesamiento de la formulación original.
1.1. Los cambios en el contenido de relleno pueden hacer que el sistema de lubricación existente sea menos adecuado
Las formulaciones de extrusión de PVC suelen contener resina de PVC, carbonato de calcio, estabilizadores, lubricantes internos y externos y otros aditivos de procesamiento.
Estos componentes no funcionan de forma independiente. Juntos, influyen en la fusión, el flujo de fusión, la fricción en las superficies metálicas y la formación de depósitos durante el procesamiento.
Cuando aumenta la carga de carbonato de calcio, aumenta la proporción de partículas sólidas. Esto puede cambiar las interacciones entre la resina y el relleno, el comportamiento reológico del sistema y la distribución efectiva de los lubricantes.
Si el sistema de lubricación original fue diseñado para una carga de relleno más baja, es posible que ya no proporcione el mismo rendimiento de procesamiento con una carga más alta.
Incluso sin cambiar la dosis de lubricante, la formulación puede experimentar una fusión insuficiente, una lubricación externa excesiva, un cambio en el equilibrio de la lubricación u otras anomalías en el procesamiento.
Es importante tener en cuenta que aumentar la carga de relleno no necesariamente causa exudación de lubricante. El resultado real depende de factores como el tratamiento de la superficie de carbonato de calcio, el tamaño y la dispersión de las partículas, las características de la resina de PVC, el tipo y la dosificación del lubricante, y la temperatura de extrusión y las condiciones de cizallamiento.
1.2. La migración y la deposición de lubricantes pueden ser una fuente de depósitos blancos
En las formulaciones de tuberías de PVC, los lubricantes externos generalmente ayudan a regular la fricción entre las superficies de procesamiento del metal y la masa fundida, mientras que los lubricantes internos influyen principalmente en el comportamiento de flujo y fusión dentro del material.
Si el tipo, la dosis o la combinación de lubricantes no son adecuados para la formulación actual, algunos componentes con compatibilidad limitada pueden migrar durante el procesamiento y acumularse gradualmente en la matriz u otras superficies.
A medida que continúa la producción, es posible que se acumulen depósitos que interfieran con la extrusión normal.
Sin embargo, esta es sólo una posible causa.
Los depósitos blancos del troquel también pueden contener partículas de carbonato de calcio, residuos de estabilizadores u otros aditivos. En algunos casos, pueden consistir en una mezcla de varios componentes. Por lo tanto, no es apropiado atribuir todos los depósitos blancos simplemente a una dosis excesiva de lubricante.
1.3. ¿Por qué los depósitos regresan tan rápido después de la limpieza?
Si los depósitos se eliminan de la superficie del troquel sin abordar la formulación o las condiciones de procesamiento responsables de su formación, es probable que el problema vuelva a ocurrir.
Por ejemplo:
-
Si la migración del lubricante es la causa principal, Es posible que sea necesario reevaluar los tipos de lubricantes, las dosis y las interacciones dentro del sistema.
-
Si los depósitos contienen cantidades significativas de carbonato de calcio, La dispersión del relleno, el tratamiento de la superficie y las condiciones de procesamiento deben investigarse más a fondo.
-
Si los depósitos están relacionados con el comportamiento de fusión o la distribución de temperatura, También se debe revisar el proceso de extrusión.
Esta es la razón por la que la limpieza repetida del troquel puede restaurar temporalmente la producción, pero no puede reemplazar una investigación sistemática de la causa subyacente.
2. ¿Qué son los depósitos de troqueles de PVC blanco? Identifique la fuente antes de realizar ajustes
Uno de los errores más comunes al tratar con depósitos blancos en matrices es directamente aumentar o disminuir la dosis de lubricante antes de que se haya establecido la causa.
Este enfoque puede mejorar temporalmente un indicador de procesamiento, pero también puede alterar el equilibrio de lubricación existente y crear nuevos problemas.
Un enfoque más eficaz es reunir pruebas primero y determinar el ajuste apropiado en función de los hallazgos.
Paso 1: Analizar la Composición de los Depósitos
Comience examinando el color del depósito, la textura, la ubicación de la adhesión y la velocidad de formación en diferentes condiciones de producción.
Luego seleccione los métodos analíticos apropiados según la situación real.
Por ejemplo, Espectroscopía infrarroja por transformada de Fourier (FTIR) puede identificar grupos funcionales característicos en ciertos componentes orgánicos, lo que ayuda a evaluar si los depósitos pueden contener lubricantes específicos u otros aditivos orgánicos.
Si es necesario identificar cargas inorgánicas u otros componentes inorgánicos, es posible que se requieran métodos adicionales como análisis de cenizas, análisis elemental u otras pruebas adecuadas.
Es importante comprender que el FTIR por sí solo no puede confirmar directamente la composición completa de cada depósito. Para mezclas complejas, los resultados deben interpretarse junto con la información de la materia prima, los registros de formulación y los hallazgos de otros métodos analíticos.
Paso 2: Revisar los cambios de formulación y los registros de procesamiento
Antes de ajustar la formulación, revise la siguiente información.
| Área de investigación |
Puntos clave a comprobar |
| Carbonato de calcio |
Carga, tamaño de partículas, tratamiento superficial, contenido de humedad y dispersión. |
| Sistema de lubricación |
Tipos y dosis de lubricantes internos y externos, y sus interacciones. |
| Sistema estabilizador |
Tipos de estabilizadores, dosis y compatibilidad con otros componentes. |
| Proceso de extrusión |
Ajustes de temperatura en cada zona, velocidad del tornillo, carga de extrusión y salida. |
| Formación de depósitos |
Tiempo de aparición, tasa de formación, ubicación de adhesión e intervalos de limpieza. |
| Calidad del producto terminado |
Condición de la superficie, estabilidad dimensional y propiedades mecánicas relevantes. |
En particular, compare si los depósitos blancos aparecieron por primera vez después de aumentar la carga de carbonato de calcio, cambiar lubricantes, ajustar estabilizadores o modificar las condiciones de extrusión.
Comparar los registros de producción antes y después de los cambios de formulación puede ayudar a reducir las posibles causas de manera más efectiva.
Paso 3: verificar la causa mediante ensayos comparativos controlados
Si se sospecha del sistema de lubricación, evite realizar cambios importantes en varios componentes a la vez.
Un mejor enfoque es establecer una formulación de referencia, controlar otras condiciones de la manera más consistente posible y ajustar las variables clave paso a paso mientras se registran los resultados de cada ensayo.
Por ejemplo, compare:
-
Rendimiento del procesamiento entre la formulación original y la formulación con alto contenido de relleno.
-
Formación de depósitos en el troquel bajo diferentes combinaciones de lubricantes.
-
Fusión, flujo y calidad superficial bajo diferentes condiciones de extrusión.
-
Estabilidad de la producción y rendimiento del producto terminado en diferentes opciones de formulación.
Sólo los ensayos comparativos específicos pueden establecer qué cambios realmente mejoran el problema, en lugar de simplemente hacer que un ensayo de producción parezca más exitoso.
3. ¿Cómo se puede optimizar el sistema de lubricación para formulaciones de tuberías de PVC con alto contenido de relleno?
Cuando las pruebas indican que la acumulación de matriz está asociada con la compatibilidad del sistema de lubricación, el objetivo no es simplemente agregar más lubricante. Es necesario reevaluar todo el sistema.
3.1. Reequilibrar la lubricación interna y externa
Los lubricantes internos y externos cumplen funciones diferentes, pero también se influyen entre sí en una formulación real.
Una lubricación externa excesiva puede interferir con la fusión del PVC, mientras que una lubricación insuficiente puede aumentar la resistencia del procesamiento y la fricción contra las superficies metálicas.
Por lo tanto, cuando aumenta la carga de relleno, se debe reevaluar la proporción de lubricantes internos y externos y sus interacciones con otros componentes de la formulación en lugar de retener automáticamente las dosis originales.
3.2. Evalúe la compatibilidad del lubricante con sistemas de alto llenado
Los diferentes lubricantes pueden variar en compatibilidad, comportamiento de fusión, tendencia a la migración y rendimiento a temperaturas de procesamiento.
Para formulaciones de PVC con alto contenido de relleno, la clave es determinar si un lubricante puede proporcionar una lubricación estable en las condiciones de procesamiento objetivo sin afectar negativamente la fusión, la resistencia de la masa fundida, la calidad de la superficie de la tubería o la estabilidad de la producción.
El ajuste apropiado debe ser determinado por la formulación, el análisis de depósitos y los resultados reales de las pruebas. No se puede hacer una recomendación de dosificación universal independientemente del sistema específico.
3.3. No pase por alto la influencia del carbonato de calcio en sí
El sistema de lubricación no es el único factor que debe investigarse.
La distribución del tamaño de las partículas de carbonato de calcio, el tratamiento de la superficie, el contenido de humedad y la dispersión también pueden afectar su comportamiento en un sistema de PVC.
Si la dispersión del relleno es deficiente o las interacciones entre el relleno y otros componentes de la formulación cambian, es posible que ajustar el lubricante por sí solo no resuelva completamente el problema de los depósitos.
Por lo tanto, optimizar una formulación con alto contenido de relleno requiere considerar las interacciones entre el relleno, la resina, los estabilizadores, los lubricantes y las condiciones de procesamiento.
4. Reducción del costo del alto relleno: no se concentre únicamente en el costo por tonelada de materia prima
Generalmente se pretende que el aumento de la carga de carbonato de calcio reduzca los costos de formulación. Sin embargo, si esto genera más limpieza de troqueles, tiempo de inactividad, desechos o problemas de calidad, es posible que se compense parte de los ahorros esperados.
Al evaluar una formulación con alto contenido de relleno, considere al menos los siguientes factores:
-
Costo de formulación: Consumo unitario y costos de compra de resina, carbonato de calcio y aditivos diversos.
-
Eficiencia de producción: Frecuencia de limpieza de troqueles, tiempo de inactividad, rendimiento y estabilidad operativa del equipo.
-
Costos de calidad: Desechos, retrabajos, defectos superficiales y el riesgo de no cumplir con los requisitos de desempeño.
-
Rendimiento general del procesamiento: Comportamiento de fusión, carga de extrusión, estabilidad dimensional y propiedades del producto terminado.
Sólo las comparaciones en condiciones de producción reales pueden determinar si el aumento de la carga de relleno ofrece una verdadera ventaja global en términos de costes.
Una carga alta de relleno no significa automáticamente que habrá problemas, del mismo modo que una carga de relleno más baja no garantiza costos de producción más bajos.
La reducción efectiva de costos significa encontrar un mejor equilibrio entre los costos de formulación, la estabilidad del procesamiento y el rendimiento del producto, cumpliendo al mismo tiempo con los estándares aplicables y los requisitos del cliente.
5. ¿Cómo ayuda Rallychem a investigar la acumulación de matrices en sistemas de PVC con alto contenido de relleno?
Para los depósitos de matrices blancas en la producción de tuberías de PVC, Rallychem puede trabajar con los clientes para realizar evaluaciones técnicas específicas utilizando la información de formulación disponible, datos de materias primas, condiciones de procesamiento y muestras de depósitos.
Nuestro soporte puede incluir lo siguiente:
1. Análisis de depósitos
Según las características de la muestra y los requisitos reales, podemos ayudar a identificar métodos analíticos apropiados para investigar los posibles componentes orgánicos o inorgánicos en los depósitos.
2. Evaluación del sistema de formulación y lubricación
Al revisar la carga de carbonato de calcio, la combinación de lubricantes existente y las condiciones de procesamiento, podemos ayudar a identificar posibles problemas de compatibilidad y determinar la dirección de pruebas posteriores.
3. Detección de soluciones específicas
Con base en la formulación real del cliente y los requisitos de rendimiento, podemos evaluar soluciones lubricantes que vale la pena probar más a fondo en lugar de simplemente recomendar un aumento en la dosis de un aditivo en particular.
4. Validación de laboratorio y producción.
A través de evaluaciones de laboratorio y pruebas de producción en la línea del cliente, podemos evaluar los cambios en la acumulación de matrices, el comportamiento de extrusión, la calidad de la superficie de las tuberías y las propiedades relevantes del producto, y luego continuar optimizando el enfoque en función de los resultados.
Para los fabricantes de tubos de PVC que utilizan altas cargas de relleno, el objetivo no es simplemente mantener limpio el troquel. Se trata de establecer una solución que equilibre los costos de formulación, la estabilidad del procesamiento y la calidad del producto.
Si su producción de tuberías de PVC experimenta depósitos blancos recurrentes en el molde, cambios en el comportamiento del procesamiento después de aumentar la carga de carbonato de calcio o dificultades para equilibrar el sistema de lubricación,
contacta con el equipo técnico de Rallychem.
Proporcionar información básica sobre la formulación, muestras de depósitos y condiciones de procesamiento puede ayudarnos a investigar el problema de manera más efectiva y discutir opciones de optimización adecuadas para su sistema de producción.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


