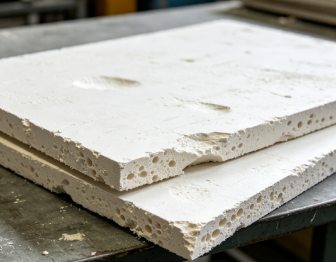
مشکلات اکستروژن فوم پی وی سی می تواند به طرق مختلف ظاهر شود: تغییر ضخامت، تغییرات چگالی، سطوح ناهموار، فشار مذاب ناپایدار، ساختار ضعیف سلولی یا تجمع قالب.
هنگامی که این مشکلات رخ می دهد، تغییر دوز موم اغلب یکی از اولین تنظیماتی است که در نظر گرفته می شود. با این حال، موم تنها یک متغیر در سیستم اکستروژن است. همین نقص پردازش ممکن است به قالب، مشخصات دما، پایداری تغذیه، مواد خام، شرایط کف کردن یا برهمکنش بین چندین عامل مرتبط باشد.
بنابراین یک رویکرد قابل اعتمادتر این است که ابتدا علامت را شناسایی کنید، متغیرهای پردازش رایج را حذف کنید، و سپس تعیین کنید که آیا سیستم روغن کاری واقعاً به مشکل کمک می کند یا خیر.
1. ابتدا مشکل واقعی اکستروژن را شناسایی کنید
قبل از تغییر فرمول، مشکل را تا حد امکان به طور خاص تعریف کنید. علائم مختلف می تواند به دلایل بسیار متفاوتی اشاره کند.
| مشکل مشاهده شده |
عواملی که ابتدا باید بررسی شوند |
| تنوع ضخامت |
شکاف قالب، کالیبراسیون، پایداری خروجی، فشار مذاب |
| تنوع چگالی |
شرایط کف، دمای مذاب، ساختار سلولی، خروجی |
| سطح ناهموار یا ناهموار |
همجوشی، شرایط قالب، دما، روانکاری |
| تجمع قالب |
دمای قالب، روانکاری خارجی، سازگاری با مواد افزودنی |
| فشار مذاب ناپایدار |
تغذیه، رئولوژی ذوب، همجوشی، روانکاری |
| ساختار سلولی ضعیف |
عامل کف کننده، قدرت مذاب، دما، انتشار فشار |
| براقیت سطح ضعیف |
سطح فیوژن، وضعیت قالب، تعادل روان کننده |
زمان بروز مشکل نیز مهم است. آیا فقط در هنگام راه اندازی اتفاق می افتد؟ آیا به صورت متناوب ظاهر می شود؟ یا بعد از رسیدن خط به تولید پایدار ادامه می یابد؟
این اطلاعات می تواند به محدود کردن تحقیقات قبل از ایجاد هرگونه تغییر فرمول کمک کند.
2. تغییرات تجهیزات، پردازش و مواد خام را حذف کنید
قبل از ارزیابی سیستم موم، بررسی کنید که آیا سایر متغیرهای مهم تغییر کرده اند یا خیر.
تجهیزات بررسی کنید:
-
وضعیت مرگ و شکاف مرگ
-
وضعیت پیچ و سایش
-
تجهیزات کالیبراسیون
-
سیستم خنک کننده
-
تجهیزات تغذیه
شرایط پردازش بررسی:
-
مشخصات دمای بشکه
-
دمای قالب
-
سرعت پیچ
-
میزان تغذیه
-
فشار مذاب
-
گشتاور
-
نرخ خروجی
مواد اولیه همچنین تأیید کنید که آیا تغییراتی در موارد زیر ایجاد شده است:
-
رزین پی وی سی
-
تثبیت کننده
-
عامل کف کننده
-
پرکننده
-
کمک پردازش
-
سایر مواد افزودنی
حتی زمانی که تنظیمات اکستروژن بدون تغییر باقی میمانند، تغییر در ویژگیهای رزین، بارگذاری پرکننده، عامل کفساز یا افزودنی دیگر میتواند رفتار مذاب و تشکیل کف را تغییر دهد.
بنابراین برای تولید فوم برد، بررسی نه تنها باید شامل جریان مذاب، بلکه رفتار کف و ساختار سلولی نیز باشد.
عیب یابی جریان
مشکل اکستروژن برد پی وی سی فوم
│
▼
علامت را شناسایی کنید
│
▼
چه چیزی اخیرا تغییر کرده است؟
│
┌──────┼──────┐
▼ ▼ ▼
مواد اولیه فرآیند تجهیزات
│ │ │
└──────┼──────┘
▼
رفتار کف کردن را بررسی کنید
│
▼
سیستم روغن کاری را ارزیابی کنید
│
▼
انجام کارآزمایی کنترل شده
3. چه زمانی باید به سیستم روغن کاری مشکوک شوید؟
هنگامی که تغییرات عمده تجهیزات، پردازش و مواد خام رد شد، سیستم روانکاری به یکی از عوامل ارزش بررسی تبدیل می شود.
نکته کلیدی این نیست که بپرسیم آیا روان کننده می تواند بر اکستروژن تأثیر بگذارد یا خیر. تعیین اینکه آیا سیستم روانکاری به مشکل خاصی که در خط تولید مشاهده می شود کمک می کند یا خیر.
به عنوان مثال، اگر تغییر سیستم روانکاری یک تغییر مداوم و قابل تکرار در جریان مذاب، فشار، گشتاور، رفتار همجوشی یا تجمع قالب ایجاد کند، این نشان میدهد که سیستم روانکننده بر رفتار اکستروژن تأثیر میگذارد و باید بیشتر مورد بررسی قرار گیرد.
با این حال، عدم بهبود پس از تعویض سیستم روان کننده به طور خودکار به این معنی نیست که روانکاری با مشکل ارتباطی ندارد.
نتیجه ممکن است به جهت و بزرگی تنظیم، درجه موم خاص انتخاب شده و برهمکنش با سایر متغیرهای فرمولاسیون یا پردازش بستگی داشته باشد.
به همین دلیل، بهتر است آزمایش واکس را به عنوان یک آزمایش تشخیصی به جای جایگزینی ساده محصول در نظر بگیرید.
هدف این است که تعیین کنیم آیا سیستم روانکاری به مشکل پردازش مشاهده شده کمک می کند یا خیر و درک اینکه سهم آن چقدر می تواند مهم باشد.
4. چگونه سیستم موم بر اکستروژن فوم PVC تأثیر می گذارد؟
موم مستقیماً ضخامت یا دانسیته نهایی یک صفحه فوم پی وی سی را تعیین نمی کند. تأثیر آن عمدتاً مربوط به روانکاری، اصطکاک، رفتار همجوشی، رئولوژی مذاب و پایداری پردازش است.
در طول اکستروژن، واکس های مختلف می توانند برهمکنش بین سطوح مذاب PVC، پیچ و فلز را تغییر دهند. آنها همچنین می توانند بر زمان همجوشی و نحوه جریان مذاب در قالب تأثیر بگذارند.
برای تولید فوم برد، این اثرات می تواند بر رفتار کف کردن و ساختار سلول تأثیر بگذارد.
یک راه ساده برای درک رابطه این است:
ویژگی های موم
│
▼
روانکاری / اصطکاک / فیوژن / رئولوژی مذاب
│
▼
پنجره پردازش
│
▼
رفتار کف
│
▼
ساختار سلولی
│
┌────┴────┐
▼ ▼
کیفیت سطح چگالی
بنابراین تأثیر روی چگالی و پایداری ابعادی غیرمستقیم است، اما زمانی که سیستم روانکاری نحوه رفتار مذاب را در حین کف کردن و سرد شدن تغییر میدهد، همچنان میتواند معنادار باشد.
نکته مهم این است که هدف حداکثر روانکاری نیست. هدف ایجاد تعادل مناسب بین روانکاری، همجوشی، رفتار مذاب و شرایط کف است.
5. چه زمانی باید دوز واکس را تنظیم کرد یا درجه را تغییر داد؟
هنگامی که سیستم روانکاری به عنوان یک عامل کمک کننده بالقوه شناسایی شد، سؤال بعدی این است که آیا می توان با تغییر دوز این مشکل را برطرف کرد یا اینکه خود درجه موم باید تجدید نظر شود.
تنظیم دوز ممکن است زمانی منطقی باشد که:
-
موم فعلی به طور کلی برای فرمولاسیون مناسب است.
-
یک تغییر متوسط یک پاسخ پردازشی قابل پیش بینی ایجاد می کند.
-
بدون ایجاد نقص دیگری می توان به بهبود مطلوب دست یافت.
به عنوان مثال، افزایش دوز موم پلی اتیلن ممکن است رهاسازی مذاب یا رفتار جریان را تغییر دهد، اما روانکاری خارجی بیش از حد ممکن است بر رفتار همجوشی تأثیر بگذارد یا سایر محدودیت های پردازش را افزایش دهد.
اگر افزایش دوز یک پارامتر را بهبود بخشد اما مشکل دیگری ایجاد کند، صرفاً ادامه دادن در همان جهت ممکن است تعادل کلی بهتری ایجاد نکند.
این زمانی است که خود درجه موم باید تجدید نظر شود.
تغییر درجه ممکن است ارزش ارزیابی داشته باشد زمانی که:
-
پنجره دوز خیلی باریک به نظر می رسد.
-
افزایش دوز جریان را بهبود می بخشد اما تجمع قالب را افزایش می دهد.
-
کاهش دوز باعث کاهش تجمع می شود اما باعث پردازش ناپایدار می شود.
-
نیازهای مختلف پردازش را نمی توان با درجه فعلی متعادل کرد.
-
یک موم متفاوت با ویژگی های مولکولی متفاوت ممکن است پاسخ پردازشی مناسب تری ارائه دهد.
سیگنال کلیدی این نیست که "موم بیشتری مورد نیاز است." این است که موم فعلی نمی تواند تعادل پردازش مورد نیاز را در محدوده دوز عملی فراهم کند.
6. موم پلی اتیلن، موم پلی اتیلن اکسید شده و موم پلی استر: آیا نقش آنها یکسان است؟
نه لزوما.
موم های مختلف دارای ساختار مولکولی، قطبیت، ویسکوزیته، ویژگی های ذوب و سازگاری با سیستم PVC هستند. این ویژگی ها بر نحوه کمک هر موم به روانکاری و رفتار همجوشی تأثیر می گذارد.
مقایسه ساده شده این است:
| نوع موم |
مشارکت معمولی |
| PE Talk |
اغلب روانکاری خارجی قوی را فراهم می کند و بر زمان انتشار فلز و زمان همجوشی تأثیر می گذارد |
| واکس پلی اتیلن اکسید شده |
بسته به درجه می تواند ویژگی های روانکاری خارجی و داخلی را ارائه دهد |
| پلی استر / موم استر |
بسته به ساختار مولکولی و سازگاری می تواند به روانکاری داخلی و کنترل همجوشی کمک کند |
بنابراین این مقولات باید به عنوان یک نقطه شروع به جای قواعد مطلق در نظر گرفته شوند.
رفتار واقعی به درجه موم خاص، دوز، فرمول PVC و شرایط پردازش بستگی دارد.
7. چه زمانی سیستم واکس پلی استر + موم پلی استر معنا پیدا می کند؟
اگر یک درجه موم منفرد نتواند تعادل لازم بین روانکاری، همجوشی، رفتار مذاب و پایداری پردازش را فراهم کند، ترکیب انواع مختلف موم ممکن است ارزش ارزیابی داشته باشد.
هدف صرفاً افزایش محتوای کل موم نیست.
در عوض، موم های مختلف را می توان برای معرفی ویژگی های مختلف پردازش و گسترش پنجره پردازش قابل استفاده استفاده کرد.
منطق تصمیم گیری ساده شده این است:
سیستم واکس فعلی
│
▼
آیا تنظیم دوز مشکل را حل می کند؟
│
┌───┴───┐
▼ ▼
بله خیر
│ │
▼ ▼
بهینه سازی مجدد
درجه موم
│
▼
آیا یک درجه می تواند ارائه دهد
تعادل مورد نیاز؟
│
┌────┴────┐
▼ ▼
بله خیر
│ │
▼ ▼
از Single Consider استفاده کنید
ترکیب واکس درجه
ترکیب مناسب باید از طریق آزمایشات کنترل شده تعیین شود نه اینکه صرفاً از دسته موم فرض شود.
8. چگونه یک سیستم موم جدید را اعتبار سنجی کنیم
یک کارآزمایی کنترل شده مفیدتر از تغییر چندین متغیر فرمولاسیون به طور همزمان است.
یک رویکرد عملی این است:
مرحله 1 - یک خط پایه ایجاد کنید فرمولاسیون فعلی و شرایط پردازش را ثبت کنید.
مرحله 2 - یک متغیر اصلی را تغییر دهید رزین PVC، پرکننده، تثبیت کننده، شرایط کف و پارامترهای اصلی پردازش را تا حد امکان ثابت نگه دارید.
مرحله 3 - بر پاسخ پردازش نظارت کنید مقایسه کنید:
-
فشار مذاب
-
گشتاور
-
رفتار فیوژن
-
کیفیت سطح
-
تجمع قالب
-
ثبات خروجی
-
تراکم
-
ساختار سلولی
مرحله 4 - با یک آزمایش تولید تأیید کنید نتیجه آزمایشگاهی برای غربالگری مفید است، اما تصمیم نهایی باید تحت شرایط تولید نماینده تایید شود.
این رویکرد به تمایز بین یک مسئله فرمولاسیون و یک مسئله پردازش کمک می کند و مبنای روشن تری برای انتخاب سیستم موم فراهم می کند.
9. سوال درست این نیست که "کدام موم را باید اضافه کنم؟"
هنگامی که مشکل اکستروژن صفحه فوم پی وی سی رخ می دهد، اولین سوال نباید این باشد: "کدام موم را باید اضافه کنم؟"
یک سوال بهتر این است: "چه چیزی فرآیند اکستروژن من را محدود می کند و آیا سیستم روانکاری در آن نقش دارد؟"
یک دنباله عیب یابی عملی این است:
-
علامت را شناسایی کنید دقیقا چه چیزی در حال تغییر است؟
-
رد کردن متغیرهای رایج تجهیزات، شرایط پردازش، مواد اولیه و شرایط کف را بررسی کنید.
-
پاسخ روانکاری را ارزیابی کنید تعیین کنید که آیا یک تغییر کنترل شده در سیستم روانکار یک پاسخ پردازشی ثابت ایجاد می کند یا خیر.
-
تنظیم مناسب را انتخاب کنید بسته به نتیجه، راه حل ممکن است بهینه سازی دوز، درجه موم متفاوت یا ترکیبی از موم ها باشد.
هدف استفاده از موم بیشتر یا انتخاب "قوی ترین" روان کننده نیست.
هدف یافتن یک سیستم روانکاری است که تعادل مناسب بین روانکاری، همجوشی، رفتار مذاب و عملکرد کف کردن در فرمول را فراهم کند.
اگر دچار ناپایداری جریان، تغییر ضخامت، تغییرات چگالی، عیوب سطحی یا تجمع قالب در
اکستروژن برد فوم پی وی سی، اولین قدم این است که مشخص شود چه چیزی تغییر کرده است و فرآیند چگونه به تنظیمات کنترل شده پاسخ می دهد.
رالی شیمی می تواند از ارزیابی گریدهای مختلف موم و ترکیبات موم بر اساس فرمولاسیون، شرایط پردازش و مشکل اکستروژن خاص مورد بررسی حمایت کند.
چگونه دوز موم را در سیستم اکستروژن تنظیم کنیم؟
دلایل رایج تغییر ضخامت در اکستروژن فوم پی وی سی چیست؟
چگونه ساختار سلولی فوم برد پی وی سی را بهبود دهیم؟






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


