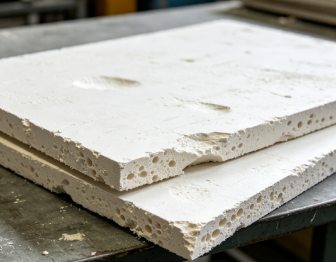
Проблемы экструзии пенопласта ПВХ могут проявляться по-разному: изменение толщины, изменение плотности, шероховатая поверхность, нестабильное давление расплава, плохая структура ячеек или наросты матрицы.
Когда возникают эти проблемы, изменение дозировки воска часто является одной из первых корректировок. Однако воск — это только одна переменная в экструзионной системе. Тот же дефект обработки может быть связан с матрицей, температурным профилем, стабильностью подачи, сырьем, условиями вспенивания или взаимодействием между несколькими факторами.
Поэтому более надежный подход состоит в том, чтобы сначала выявить симптом, исключить общие переменные обработки, а затем определить, действительно ли система смазки способствует возникновению проблемы.
1. Сначала определите реальную проблему экструзии
Прежде чем менять формулировку, определите проблему как можно конкретнее. Различные симптомы могут указывать на совершенно разные причины.
| Наблюдаемая проблема |
Факторы, которые следует проверить в первую очередь |
| Изменение толщины |
Зазор матрицы, калибровка, стабильность выходного сигнала, давление расплава |
| Изменение плотности |
Условия вспенивания, температура плавления, клеточная структура, выход |
| Грубая или неровная поверхность |
Сварка, состояние матрицы, температура, смазка |
| Сборка штампа |
Температура матрицы, внешняя смазка, совместимость присадок |
| Нестабильное давление расплава |
Подача, реология расплава, плавление, смазка |
| Плохая клеточная структура |
Пенообразователь, прочность расплава, температура, сброс давления |
| Плохой блеск поверхности |
Уровень сварки, состояние матрицы, баланс смазки |
Время возникновения проблемы также важно. Это происходит только во время запуска? Появляется периодически? Или оно продолжится после того, как линия выйдет на стабильное производство?
Эта информация может помочь сузить расследование до того, как будут внесены какие-либо изменения в формулировку.
2. Исключить замену оборудования, обработки и сырья.
Прежде чем оценивать восковую систему, проверьте, изменились ли другие важные переменные.
Оборудование Проверять:
Условия обработки Обзор:
Сырье Также подтвердите, произошли ли изменения в:
-
ПВХ смола
-
Стабилизатор
-
Пенообразователь
-
Наполнитель
-
Помощь в обработке
-
Другие добавки
Даже если настройки экструзии остаются неизменными, изменение характеристик смолы, загрузки наполнителя, пенообразователя или другой добавки может изменить поведение расплава и образование пены.
Поэтому при производстве пенопластовых плит исследование должно включать не только течение расплава, но также поведение пенообразования и структуру ячеек.
Устранение неполадок потока
Проблема экструзии пенопласта ПВХ
│
▼
Определите симптом
│
▼
Что изменилось за последнее время?
│
┌──────┼──────┐
▼ ▼ ▼
Оборудование Технологическое сырье
│ │ │
└──────┼──────┘
▼
Проверьте поведение пенообразования
│
▼
Оценить систему смазки
│
▼
Провести контролируемое исследование
3. Когда следует заподозрить систему смазки?
Как только основные изменения в оборудовании, обработке и сырье исключены, система смазки становится одним из факторов, заслуживающих изучения.
Ключевым моментом является не просто вопрос, может ли смазка повлиять на экструзию. Целью является определить, способствует ли система смазки конкретной проблеме, наблюдаемой на производственной линии.
Например, если замена системы смазки приводит к постоянным и повторяемым изменениям в потоке расплава, давлении, крутящем моменте, характеристиках плавления или нарастании матрицы, это указывает на то, что система смазки влияет на поведение экструзии и требует дальнейшего изучения.
Однако отсутствие улучшений после замены смазочной системы не означает автоматически, что смазка не связана с проблемой.
Результат может зависеть от направления и величины регулировки, конкретной выбранной марки воска и взаимодействия с другими параметрами рецептуры или обработки.
По этой причине лучше рассматривать испытание воска как диагностический тест, а не просто замену продукта.
Цель состоит в том, чтобы определить, способствует ли система смазки наблюдаемой проблеме обработки, и понять, насколько значительным может быть ее вклад.
4. Как восковая система влияет на экструзию пенопласта ПВХ?
Воск не влияет напрямую на окончательную толщину или плотность пенопласта ПВХ. Его влияние в основном связано со смазкой, трением, поведением при плавлении, реологией расплава и стабильностью обработки.
Во время экструзии различные воски могут изменить взаимодействие между расплавом ПВХ, шнеком и металлическими поверхностями. Они также могут влиять на время сварки и способ прохождения расплава через матрицу.
При производстве пенопластовых плит эти эффекты могут дополнительно влиять на поведение вспенивания и структуру ячеек.
Упрощенный способ понять взаимосвязь:
Характеристики воска
│
▼
Смазка / Трение / Плавление / Реология расплава
│
▼
Окно обработки
│
▼
Поведение пенообразования
│
▼
Клеточная структура
│
┌────┴────┐
▼ ▼
Плотность Качество поверхности
Таким образом, влияние на плотность и стабильность размеров является косвенным, но оно все же может быть значимым, когда система смазки меняет поведение расплава во время вспенивания и охлаждения.
Важным моментом является то, что целью не является максимальная смазка. Цель состоит в том, чтобы установить соответствующий баланс между смазкой, плавлением, поведением расплава и условиями пенообразования.
5. Когда следует корректировать дозировку воска или менять сорт?
Как только система смазки будет определена как потенциальный способствующий фактор, следующий вопрос заключается в том, можно ли решить проблему путем изменения дозировки или следует пересмотреть сам сорт воска.
Корректировка дозировки может иметь смысл, если:
-
Существующий воск в целом подходит для данной рецептуры.
-
Умеренное изменение приводит к предсказуемому ответу обработки.
-
Желаемое улучшение может быть достигнуто без создания еще одного дефекта.
Например, увеличение дозировки полиэтиленового воска может изменить выделение расплава или поведение текучести, но чрезмерная внешняя смазка также может повлиять на поведение плавления или увеличить другие ограничения обработки.
Если увеличение дозировки улучшает один параметр, но создает другую проблему, простое продолжение в том же направлении может не обеспечить лучшего общего баланса.
Именно в этот момент следует пересмотреть саму марку воска.
Изменение оценки может оказаться целесообразным, если:
-
Окно дозировки кажется слишком узким.
-
Увеличение дозировки улучшает поток, но увеличивает наращивание матрицы.
-
Снижение дозировки уменьшает накопление, но приводит к нестабильной обработке.
-
Различные требования к обработке не могут быть сбалансированы с нынешним сортом.
-
Другой воск с другими молекулярными характеристиками может обеспечить более подходящую реакцию на обработку.
Ключевой сигнал заключается не просто в том, что «необходимо больше воска». Дело в том, что нынешний воск не может обеспечить необходимый технологический баланс в практическом диапазоне дозировок.
6. Полиэтиленовый воск, окисленный полиэтиленовый воск и полиэфирный воск: одинаковая ли их роль?
Не обязательно.
Различные воски имеют разную молекулярную структуру, полярность, вязкость, характеристики плавления и совместимость с системой ПВХ. Эти свойства влияют на то, как каждый воск способствует смазке и плавлению.
Упрощенное сравнение:
| Тип воска |
Типичный вклад |
| PE разговор |
Часто обеспечивает мощную внешнюю смазку и влияет на высвобождение металла и время плавления. |
| Окисленный полиэтиленовый воск |
Может обеспечивать как внешние, так и внутренние смазочные характеристики, в зависимости от марки. |
| Полиэстер/эфирный воск |
Может способствовать внутренней смазке и контролю плавления, в зависимости от молекулярной структуры и совместимости. |
Поэтому эти категории следует рассматривать как отправную точку, а не как абсолютные правила.
Фактическое поведение зависит от конкретной марки воска, дозировки, состава ПВХ и условий обработки.
7. Когда имеет смысл использовать систему полиэтиленового воска + полиэфирного воска?
Если один сорт воска не может обеспечить необходимый баланс между смазкой, плавлением, поведением при плавлении и стабильностью обработки, возможно, стоит оценить сочетание различных типов воска.
Целью является не просто увеличение общего содержания воска.
Вместо этого можно использовать разные воски для придания различных технологических характеристик и расширения полезного окна обработки.
Упрощенная логика принятия решения такова:
Текущая восковая система
│
▼
Решает ли проблему корректировка дозировки?
│
┌───┴───┐
▼ ▼
Да Нет
│ │
▼ ▼
Оптимизировать Пересмотреть
сорт воска
│
▼
Может ли одна оценка обеспечить
необходимый баланс?
│
┌────┴────┐
▼ ▼
Да Нет
│ │
▼ ▼
Используйте один вариант рассмотреть
комбинация восков
Правильная комбинация должна определяться посредством контролируемых испытаний, а не предполагаться исключительно на основе категории воска.
8. Как проверить новую восковую систему
Контролируемое исследование более полезно, чем одновременное изменение нескольких переменных состава.
Практический подход заключается в следующем:
Шаг 1 — Установите базовый уровень Запишите текущий состав и условия обработки.
Шаг 2 — Измените одну основную переменную Сохраняйте как можно более постоянными смолу ПВХ, наполнитель, стабилизатор, условия вспенивания и основные параметры обработки.
Шаг 3. Отслеживайте реакцию обработки Сравнивать:
-
Давление расплава
-
Крутящий момент
-
Поведение слияния
-
Качество поверхности
-
Сборка штампа
-
Стабильность выхода
-
Плотность
-
Клеточная структура
Шаг 4. Подтвердите с помощью пробной версии Результаты лабораторных исследований полезны для проверки, но окончательное решение должно быть подтверждено в репрезентативных производственных условиях.
Такой подход помогает отличить проблему рецептуры от проблемы обработки и обеспечивает более четкую основу для выбора восковой системы.
9. Правильный вопрос – не «Какой воск мне добавить?»
Когда возникает проблема с экструзией пенопласта ПВХ, первым вопросом не должно быть: «Какой воск мне следует добавить?»
Лучше задать вопрос: «Что ограничивает мой процесс экструзии и способствует ли этому система смазки?»
Практическая последовательность устранения неполадок такова:
-
Определите симптом Что именно меняется?
-
Исключите общие переменные Проверьте оборудование, условия обработки, сырье и условия вспенивания.
-
Оцените реакцию смазки Определите, приводит ли контролируемое изменение в смазочной системе к последовательному результату обработки.
-
Выберите подходящую регулировку В зависимости от результата решением может быть оптимизация дозировки, другой сорт воска или комбинация восков.
Цель не в том, чтобы использовать больше воска или выбрать самую «сильную» смазку.
Цель состоит в том, чтобы найти систему смазки, которая обеспечивает правильный баланс между смазкой, плавлением, поведением расплава и пенообразованием в рецептуре.
Если вы испытываете нестабильность потока, изменение толщины, изменения плотности, дефекты поверхности или наросты в штампе.
Экструзия пенопласта ПВХПервым шагом является определение того, что изменилось и как процесс реагирует на контролируемые корректировки.
Ралли Хим может помочь в оценке различных сортов воска и комбинаций восков на основе рецептуры, условий обработки и конкретной исследуемой проблемы экструзии.
Как отрегулировать дозировку воска в экструзионной системе?
Каковы общие причины изменения толщины при экструзии пенопласта ПВХ?
Как улучшить клеточную структуру пенопласта ПВХ?



 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe