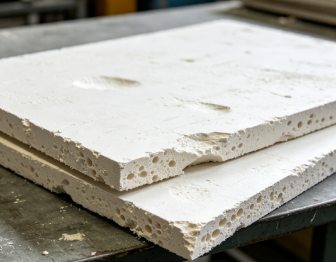
Les problèmes d'extrusion de panneaux de mousse PVC peuvent se manifester de plusieurs manières : variation d'épaisseur, changements de densité, surfaces rugueuses, pression de fusion instable, mauvaise structure cellulaire ou accumulation de matrices.
Lorsque ces problèmes surviennent, la modification du dosage de cire est souvent l’un des premiers ajustements envisagés. Cependant, la cire n’est qu’une variable du système d’extrusion. Le même défaut de traitement peut également être lié à la filière, au profil de température, à la stabilité de l'alimentation, aux matières premières, aux conditions de moussage ou aux interactions entre plusieurs facteurs.
Une approche plus fiable consiste donc à identifier d'abord le symptôme, à exclure les variables de traitement courantes, puis à déterminer si le système de lubrification contribue réellement au problème.
1. Identifiez d'abord le problème d'extrusion réel
Avant de modifier la formulation, définissez le problème aussi précisément que possible. Différents symptômes peuvent indiquer des causes très différentes.
| Problème observé |
Facteurs à vérifier en premier |
| Variation d'épaisseur |
Écart de matrice, calibrage, stabilité de sortie, pression de fusion |
| Variation de densité |
Conditions de moussage, température de fusion, structure cellulaire, rendement |
| Surface rugueuse ou inégale |
Fusion, état de la matrice, température, lubrification |
| Accumulation de matrice |
Température de filière, lubrification externe, compatibilité des additifs |
| Pression de fusion instable |
Alimentation, rhéologie de fusion, fusion, lubrification |
| Mauvaise structure cellulaire |
Agent moussant, résistance à la fusion, température, libération de pression |
| Mauvaise brillance de la surface |
Niveau de fusion, état de la matrice, équilibre lubrifiant |
Le moment où survient le problème est également important. Est-ce que cela se produit uniquement au démarrage ? Apparaît-il par intermittence ? Ou cela continue-t-il une fois que la ligne a atteint une production stable ?
Ces informations peuvent aider à affiner l’enquête avant toute modification de formulation.
2. Exclure les changements d’équipement, de transformation et de matières premières
Avant d'évaluer le système de cire, vérifiez si d'autres variables importantes ont changé.
Équipement Vérifier:
-
État de la matrice et écart de la matrice
-
État et usure des vis
-
Équipement d'étalonnage
-
Circuit de refroidissement
-
Équipement d'alimentation
Conditions de traitement Revoir:
Matières premières Vérifiez également s'il y a eu des changements dans :
-
Résine PVC
-
Stabilisateur
-
Agent moussant
-
Filler
-
Auxiliaire technologique
-
Autres additifs
Même lorsque les paramètres d'extrusion restent inchangés, une modification des caractéristiques de la résine, de la charge en charge, de l'agent moussant ou d'un autre additif peut modifier le comportement de fusion et la formation de mousse.
Pour la production de panneaux de mousse, l'étude doit donc inclure non seulement l'écoulement à l'état fondu, mais également le comportement au moussage et la structure cellulaire.
Flux de dépannage
Problème d'extrusion de panneaux de mousse PVC
│
▼
Identifier le symptôme
│
▼
Qu'est-ce qui a changé récemment ?
│
┌──────┼──────┐
▼ ▼ ▼
Matières premières de processus d'équipement
│ │ │
└──────┼──────┘
▼
Vérifier le comportement moussant
│
▼
Évaluer le système de lubrification
│
▼
Mener un essai contrôlé
3. Quand devriez-vous suspecter le système de lubrification ?
Une fois exclues les modifications majeures en matière d’équipement, de transformation et de matières premières, le système de lubrification devient l’un des facteurs qui méritent d’être étudiés.
La clé n’est pas simplement de se demander si un lubrifiant peut affecter l’extrusion. Il s’agit de déterminer si le système de lubrification contribue au problème spécifique observé sur la chaîne de production.
Par exemple, si le changement du système de lubrification produit un changement constant et reproductible dans l'écoulement de matière fondue, la pression, le couple, le comportement de fusion ou l'accumulation de matrice, cela indique que le système lubrifiant influence le comportement d'extrusion et doit être étudié plus en détail.
Cependant, l’absence d’amélioration après un changement de système de lubrification ne signifie pas automatiquement que la lubrification n’est pas liée au problème.
Le résultat peut dépendre de la direction et de l’ampleur de l’ajustement, de la qualité de cire spécifique sélectionnée et des interactions avec d’autres variables de formulation ou de traitement.
Pour cette raison, il est préférable de considérer un essai de cire comme un test de diagnostic plutôt que comme un simple remplacement de produit.
L'objectif est de déterminer si le système de lubrification contribue au problème de traitement observé et de comprendre l'importance de sa contribution.
4. Comment le système de cire affecte-t-il l'extrusion de mousse PVC ?
La cire ne détermine pas directement l’épaisseur ou la densité finale d’un panneau de mousse PVC. Son influence est principalement liée à la lubrification, au frottement, au comportement en fusion, à la rhéologie de la fusion et à la stabilité du traitement.
Lors de l'extrusion, différentes cires peuvent modifier l'interaction entre le PVC fondu, les vis et les surfaces métalliques. Ils peuvent également influencer le moment de la fusion et la manière dont la matière fondue s'écoule à travers la filière.
Pour la production de panneaux de mousse, ces effets peuvent influencer davantage le comportement du moussage et la structure cellulaire.
Une manière simplifiée de comprendre la relation est la suivante :
Caractéristiques de la cire
│
▼
Lubrification / Friction / Fusion / Rhéologie de fusion
│
▼
Fenêtre de traitement
│
▼
Comportement moussant
│
▼
Structure cellulaire
│
┌────┴────┐
▼ ▼
Densité Qualité de surface
L'effet sur la densité et la stabilité dimensionnelle est donc indirect, mais il peut toujours être significatif lorsque le système de lubrification modifie le comportement de la matière fondue lors du moussage et du refroidissement.
Le point important est que l’objectif n’est pas une lubrification maximale. L’objectif est d’établir un équilibre approprié entre la lubrification, la fusion, le comportement à la fusion et les conditions de moussage.
5. Quand devez-vous ajuster le dosage de cire ou changer le grade ?
Une fois que le système de lubrification a été identifié comme un facteur contributif potentiel, la question suivante est de savoir si le problème peut être résolu en modifiant le dosage ou si la qualité de la cire elle-même doit être reconsidérée.
Un ajustement posologique peut être judicieux lorsque :
-
La cire actuelle convient généralement à la formulation.
-
Un changement modéré produit une réponse de traitement prévisible.
-
L'amélioration souhaitée peut être obtenue sans créer un autre défaut.
Par exemple, l'augmentation du dosage de cire PE peut modifier le comportement en matière de fusion ou d'écoulement, mais une lubrification externe excessive peut également affecter le comportement de fusion ou augmenter d'autres limitations de traitement.
Si l’augmentation du dosage améliore un paramètre mais crée un autre problème, le simple fait de continuer dans la même direction ne permettra peut-être pas d’obtenir un meilleur équilibre global.
C’est à ce moment-là que la qualité de la cire elle-même doit être reconsidérée.
Un changement de note peut être intéressant à évaluer lorsque :
-
La fenêtre de dosage semble trop étroite.
-
L'augmentation du dosage améliore le débit mais augmente l'accumulation de matrice.
-
La réduction du dosage diminue l’accumulation mais provoque un traitement instable.
-
Les différentes exigences de traitement ne peuvent pas être équilibrées avec la qualité actuelle.
-
Une cire différente avec des caractéristiques moléculaires différentes peut fournir une réponse de traitement plus appropriée.
Le signal clé n’est pas simplement qu’il « faut davantage de cire ». Le fait est que la cire actuelle ne peut pas fournir l’équilibre de traitement requis dans une plage de dosage pratique.
6. Cire PE, cire PE oxydée et cire polyester : leurs rôles sont-ils les mêmes ?
Pas nécessairement.
Différentes cires ont des structures moléculaires, une polarité, une viscosité, des caractéristiques de fusion et une compatibilité avec le système PVC différentes. Ces propriétés affectent la manière dont chaque cire contribue au comportement de lubrification et de fusion.
Une comparaison simplifiée est la suivante :
| Type de cire |
Contribution typique |
| PECire |
Fournit souvent une forte lubrification externe et affecte la libération du métal et le moment de la fusion. |
| Cire PE oxydée |
Peut fournir des caractéristiques de lubrification externes et internes, selon la qualité |
| Cire polyester/ester |
Peut contribuer à la lubrification interne et au contrôle de la fusion, en fonction de la structure moléculaire et de la compatibilité |
Ces catégories doivent donc être considérées comme un point de départ plutôt que comme des règles absolues.
Le comportement réel dépend de la qualité de cire spécifique, du dosage, de la formulation du PVC et des conditions de traitement.
7. Quand un système de cire PE + cire polyester est-il judicieux ?
Si une seule qualité de cire ne peut pas fournir l’équilibre requis entre la lubrification, la fusion, le comportement à l’état fondu et la stabilité du traitement, il peut être intéressant d’évaluer la combinaison de différents types de cire.
Le but n’est pas simplement d’augmenter la teneur totale en cire.
Au lieu de cela, différentes cires peuvent être utilisées pour introduire différentes caractéristiques de traitement et élargir la fenêtre de traitement utilisable.
Une logique de décision simplifiée est :
Système de cire actuel
│
▼
L’ajustement du dosage résout-il le problème ?
│
┌───┴───┐
▼ ▼
Oui Non
│ │
▼ ▼
Optimiser Reconsidérer
qualité de cire
│
▼
Un grade peut-il fournir
le solde requis ?
│
┌────┴────┐
▼ ▼
Oui Non
│ │
▼ ▼
Utiliser un seul Considérer
combinaison de cires de qualité
La bonne combinaison doit être déterminée au moyen d'essais contrôlés plutôt que d'être supposée uniquement à partir de la catégorie des cires.
8. Comment valider un nouveau système de cire
Un essai contrôlé est plus utile que la modification simultanée de plusieurs variables de formulation.
Une approche pratique est la suivante :
Étape 1 — Établir une référence Enregistrez la formulation actuelle et les conditions de traitement.
Étape 2 — Modifier une variable majeure Gardez la résine PVC, la charge, le stabilisant, les conditions de moussage et les principaux paramètres de traitement aussi cohérents que possible.
Étape 3 — Surveiller la réponse du traitement Comparer:
-
Pression de fusion
-
Couple
-
Comportement de fusion
-
Qualité des surfaces
-
Accumulation de matrice
-
Stabilité de sortie
-
Densité
-
Structure cellulaire
Étape 4 — Confirmez avec un essai de production Un résultat de laboratoire est utile pour le dépistage, mais la décision finale doit être confirmée dans des conditions de production représentatives.
Cette approche permet de faire la distinction entre un problème de formulation et un problème de traitement et fournit une base plus claire pour sélectionner le système de cire.
9. La bonne question n’est pas « Quelle cire dois-je ajouter ? »
Lorsqu’un problème d’extrusion de panneaux de mousse PVC survient, la première question ne doit pas être : « Quelle cire dois-je ajouter ?
Une meilleure question est : « Qu'est-ce qui limite mon processus d'extrusion et le système de lubrification y contribue-t-il ? »
Une séquence de dépannage pratique est la suivante :
-
Identifier le symptôme Qu’est-ce qui change exactement ?
-
Éliminer les variables communes Vérifiez l'équipement, les conditions de traitement, les matières premières et les conditions de moussage.
-
Évaluer la réponse de la lubrification Déterminez si un changement contrôlé dans le système de lubrification produit une réponse de traitement cohérente.
-
Choisissez le réglage approprié Selon le résultat, la solution peut être une optimisation du dosage, un autre grade de cire ou une combinaison de cires.
Le but n’est pas d’utiliser plus de cire ni de choisir le lubrifiant le plus « résistant ».
L’objectif est de trouver un système de lubrification offrant le bon équilibre entre lubrification, fusion, comportement à l’état fondu et performances de moussage au sein de la formulation.
Si vous rencontrez une instabilité d'écoulement, une variation d'épaisseur, des changements de densité, des défauts de surface ou une accumulation de matrice dans
Extrusion de panneaux de mousse PVC, la première étape consiste à identifier ce qui a changé et comment le processus répond aux ajustements contrôlés.
Chimie de rallye peut prendre en charge l’évaluation de différentes qualités de cire et combinaisons de cires en fonction de la formulation, des conditions de traitement et du problème d’extrusion spécifique étudié.
Comment ajuster le dosage de cire dans le système d’extrusion ?
Quelles sont les causes courantes de variation d’épaisseur dans l’extrusion de panneaux de mousse PVC ?
Comment améliorer la structure cellulaire du panneau de mousse PVC ?






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


