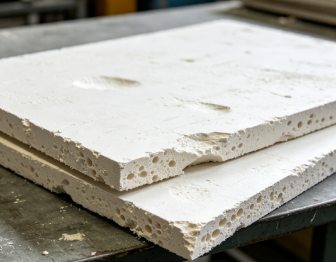
Los problemas de extrusión de tableros de espuma de PVC pueden manifestarse de muchas maneras: variación de espesor, cambios de densidad, superficies rugosas, presión de fusión inestable, estructura celular deficiente o acumulación de matrices.
Cuando ocurren estos problemas, cambiar la dosis de cera suele ser uno de los primeros ajustes que se consideran. Sin embargo, la cera es sólo una variable en el sistema de extrusión. El mismo defecto de procesamiento también puede estar relacionado con la matriz, el perfil de temperatura, la estabilidad de la alimentación, las materias primas, las condiciones de formación de espuma o las interacciones entre varios factores.
Por lo tanto, un enfoque más confiable es identificar primero el síntoma, descartar las variables de procesamiento comunes y luego determinar si el sistema de lubricación realmente está contribuyendo al problema.
1. Identifique primero el problema real de extrusión
Antes de cambiar la formulación, defina el problema lo más específicamente posible. Diferentes síntomas pueden indicar causas muy diferentes.
| Problema observado |
Factores a comprobar primero |
| Variación de espesor |
Separación del troquel, calibración, estabilidad de salida, presión de fusión |
| Variación de densidad |
Condiciones de formación de espuma, temperatura de fusión, estructura celular, rendimiento. |
| Superficie rugosa o irregular |
Fusión, condición del troquel, temperatura, lubricación. |
| Acumulación de troqueles |
Temperatura del troquel, lubricación externa, compatibilidad de aditivos |
| Presión de fusión inestable |
Alimentación, reología de fusión, fusión, lubricación. |
| Mala estructura celular |
Agente espumante, resistencia a la fusión, temperatura, liberación de presión. |
| Pobre brillo de la superficie |
Nivel de fusión, condición de matriz, equilibrio de lubricante |
El momento del problema también es importante. ¿Ocurre sólo durante el inicio? ¿Aparece intermitentemente? ¿O continúa después de que la línea alcance una producción estable?
Esta información puede ayudar a limitar la investigación antes de realizar cualquier cambio en la formulación.
2. Descartar cambios en equipos, procesamiento y materias primas
Antes de evaluar el sistema de cera, verifique si otras variables importantes han cambiado.
Equipo Controlar:
Condiciones de procesamiento Revisar:
Materias primas Confirme también si ha habido cambios en:
-
resina de PVC
-
Estabilizador
-
Agente espumante
-
Relleno
-
ayuda tecnológica
-
Otros aditivos
Incluso cuando los ajustes de extrusión permanecen sin cambios, un cambio en las características de la resina, la carga de relleno, el agente espumante u otro aditivo puede alterar el comportamiento de la fusión y la formación de espuma.
Por lo tanto, para la producción de tableros de espuma, la investigación debería incluir no sólo el flujo de fusión, sino también el comportamiento de la espuma y la estructura celular.
Flujo de solución de problemas
Problema de extrusión de tableros de espuma de PVC
│
▼
Identificar el síntoma
│
▼
¿Qué ha cambiado recientemente?
│
┌──────┼──────┐
▼ ▼ ▼
Equipo Proceso Materias primas
│ │ │
└──────┼──────┘
▼
Comprobar el comportamiento de formación de espuma
│
▼
Evaluar el sistema de lubricación.
│
▼
Realizar ensayo controlado
3. ¿Cuándo se debe sospechar del sistema de lubricación?
Una vez descartados cambios importantes en equipos, procesamiento y materias primas, el sistema de lubricación se convierte en uno de los factores que vale la pena investigar.
La clave no es simplemente preguntarse si un lubricante puede afectar la extrusión. Es para determinar si el sistema de lubricación está contribuyendo al problema específico observado en la línea de producción.
Por ejemplo, si cambiar el sistema de lubricación produce un cambio consistente y repetible en el flujo de fusión, presión, torque, comportamiento de fusión o acumulación de matriz, esto indica que el sistema de lubricante está influyendo en el comportamiento de extrusión y debe investigarse más a fondo.
Sin embargo, la falta de mejora después de cambiar el sistema de lubricante no significa automáticamente que la lubricación no esté relacionada con el problema.
El resultado puede depender de la dirección y magnitud del ajuste, el grado de cera específico seleccionado y las interacciones con otras variables de formulación o procesamiento.
Por esta razón, es mejor tratar una prueba de cera como una prueba de diagnóstico en lugar de simplemente como un reemplazo del producto.
El propósito es determinar si el sistema de lubricación está contribuyendo al problema de procesamiento observado y comprender qué tan significativa puede ser su contribución.
4. ¿Cómo afecta el sistema de cera a la extrusión de espuma de PVC?
La cera no determina directamente el espesor o la densidad final de un tablero de espuma de PVC. Su influencia está relacionada principalmente con la lubricación, la fricción, el comportamiento de fusión, la reología de la masa fundida y la estabilidad del procesamiento.
Durante la extrusión, diferentes ceras pueden cambiar la interacción entre la masa fundida de PVC, el tornillo y las superficies metálicas. También pueden influir en el tiempo de fusión y en la forma en que la masa fundida fluye a través del troquel.
Para la producción de tableros de espuma, estos efectos pueden influir aún más en el comportamiento de la espuma y en la estructura celular.
Una forma simplificada de entender la relación es:
Características de la cera
│
▼
Lubricación / Fricción / Fusión / Reología de fusión
│
▼
Ventana de procesamiento
│
▼
Comportamiento espumante
│
▼
Estructura celular
│
┌────┴────┐
▼ ▼
Calidad de la superficie de densidad
Por lo tanto, el efecto sobre la densidad y la estabilidad dimensional es indirecto, pero aún puede ser significativo cuando el sistema de lubricación cambia la forma en que se comporta la masa fundida durante la formación de espuma y el enfriamiento.
Lo importante es que el objetivo no es la máxima lubricación. El objetivo es establecer un equilibrio apropiado entre lubricación, fusión, comportamiento de fusión y condiciones de formación de espuma.
5. ¿Cuándo se debe ajustar la dosis de cera o cambiar el grado?
Una vez que se ha identificado el sistema de lubricación como un posible factor contribuyente, la siguiente pregunta es si el problema se puede abordar cambiando la dosis o si se debe reconsiderar el grado de cera en sí.
El ajuste de dosis puede tener sentido cuando:
-
La cera actual es generalmente adecuada para la formulación.
-
Un cambio moderado produce una respuesta de procesamiento predecible.
-
La mejora deseada se puede lograr sin crear otro defecto.
Por ejemplo, aumentar la dosis de cera de PE puede cambiar la liberación del material fundido o el comportamiento del flujo, pero una lubricación externa excesiva también puede afectar el comportamiento de la fusión o aumentar otras limitaciones del procesamiento.
Si aumentar la dosis mejora un parámetro pero crea otro problema, es posible que simplemente continuar en la misma dirección no proporcione un mejor equilibrio general.
Aquí es cuando se debe reconsiderar el grado de la cera.
Puede valer la pena evaluar un cambio de calificación cuando:
-
La ventana de dosificación parece demasiado estrecha.
-
El aumento de la dosis mejora el flujo pero aumenta la acumulación del troquel.
-
Reducir la dosis disminuye la acumulación pero provoca un procesamiento inestable.
-
Los diferentes requisitos de procesamiento no pueden equilibrarse con el grado actual.
-
Una cera diferente con diferentes características moleculares puede proporcionar una respuesta de procesamiento más adecuada.
La señal clave no es simplemente que “se necesita más cera”. La razón es que la cera actual no puede proporcionar el equilibrio de procesamiento requerido dentro de un rango de dosificación práctico.
6. Cera de PE, cera de PE oxidada y cera de poliéster: ¿Son sus funciones las mismas?
No necesariamente.
Las diferentes ceras tienen diferentes estructuras moleculares, polaridad, viscosidad, características de fusión y compatibilidad con el sistema de PVC. Estas propiedades afectan la forma en que cada cera contribuye al comportamiento de lubricación y fusión.
Una comparación simplificada es:
| tipo de cera |
Contribución típica |
| Charla de educación física |
A menudo proporciona una fuerte lubricación externa y afecta la liberación del metal y el tiempo de fusión. |
| Cera de PE oxidada |
Puede proporcionar características de lubricación tanto externa como interna, según el grado. |
| Cera de poliéster/éster |
Puede contribuir a la lubricación interna y al control de la fusión, dependiendo de la estructura molecular y la compatibilidad. |
Por lo tanto, estas categorías deben considerarse como un punto de partida y no como reglas absolutas.
El comportamiento real depende del grado específico de cera, la dosis, la formulación de PVC y las condiciones de procesamiento.
7. ¿Cuándo tiene sentido un sistema de cera de PE + cera de poliéster?
Si un solo grado de cera no puede proporcionar el equilibrio requerido entre lubricación, fusión, comportamiento de fusión y estabilidad del procesamiento, puede valer la pena evaluar la combinación de diferentes tipos de cera.
El objetivo no es simplemente aumentar el contenido total de cera.
En cambio, se pueden usar diferentes ceras para introducir diferentes características de procesamiento y ampliar la ventana de procesamiento utilizable.
Una lógica de decisión simplificada es:
Sistema de cera actual
│
▼
¿El ajuste de dosis resuelve el problema?
│
┌───┴───┐
▼ ▼
Sí No
│ │
▼ ▼
Optimizar Reconsiderar
grado de cera
│
▼
¿Puede un grado proporcionar
el saldo requerido?
│
┌────┴────┐
▼ ▼
Sí No
│ │
▼ ▼
Utilice una sola consideración
combinación de cera de grado
La combinación correcta debe determinarse mediante ensayos controlados en lugar de asumirse únicamente a partir de la categoría de cera.
8. Cómo validar un nuevo sistema de cera
Un ensayo controlado es más útil que cambiar varias variables de formulación al mismo tiempo.
Un enfoque práctico es:
Paso 1: establecer una línea de base Registre la formulación actual y las condiciones de procesamiento.
Paso 2: cambiar una variable principal Mantenga la resina de PVC, el relleno, el estabilizador, las condiciones de formación de espuma y los principales parámetros de procesamiento lo más consistentes posible.
Paso 3: monitorear la respuesta del procesamiento Comparar:
-
Presión de fusión
-
Esfuerzo de torsión
-
Comportamiento de fusión
-
Calidad superficial
-
Acumulación de troqueles
-
Estabilidad de salida
-
Densidad
-
estructura celular
Paso 4: Confirmar con una prueba de producción Un resultado de laboratorio es útil para la selección, pero la decisión final debe confirmarse en condiciones de producción representativas.
Este enfoque ayuda a distinguir entre un problema de formulación y un problema de procesamiento y proporciona una base más clara para seleccionar el sistema de cera.
9. La pregunta correcta no es "¿Qué cera debo agregar?"
Cuando ocurre un problema de extrusión de un tablero de espuma de PVC, la primera pregunta no debería ser: "¿Qué cera debo agregar?"
Una mejor pregunta es: "¿Qué está limitando mi proceso de extrusión? ¿El sistema de lubricación contribuye a ello?"
Una secuencia práctica de resolución de problemas es:
-
Identificar el síntoma ¿Qué está cambiando exactamente?
-
Descartar variables comunes Verifique el equipo, las condiciones de procesamiento, las materias primas y las condiciones de formación de espuma.
-
Evaluar la respuesta de lubricación. Determine si un cambio controlado en el sistema de lubricante produce una respuesta de procesamiento consistente.
-
Elija el ajuste apropiado Dependiendo del resultado, la solución puede ser una optimización de la dosis, un grado de cera diferente o una combinación de ceras.
El objetivo no es utilizar más cera ni elegir el lubricante “más fuerte”.
El objetivo es encontrar un sistema de lubricación que proporcione el equilibrio adecuado entre lubricación, fusión, comportamiento de fusión y rendimiento de formación de espuma dentro de la formulación.
Si experimenta inestabilidad del flujo, variación de espesor, cambios de densidad, defectos superficiales o acumulación de matrices en
Extrusión de tablero de espuma de PVC, el primer paso es identificar qué ha cambiado y cómo responde el proceso a los ajustes controlados.
Rally de química puede respaldar la evaluación de diferentes grados de cera y combinaciones de cera según la formulación, las condiciones de procesamiento y el problema de extrusión específico que se investiga.
¿Cómo ajustar la dosis de cera en el sistema de extrusión?
¿Cuáles son las causas comunes de variación de espesor en la extrusión de tableros de espuma de PVC?
¿Cómo mejorar la estructura celular del tablero de espuma de PVC?






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


