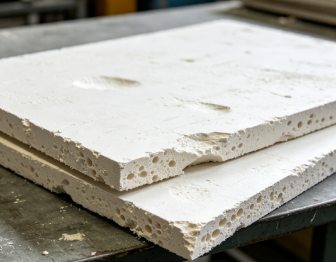
I problemi di estrusione dei pannelli in schiuma di PVC possono manifestarsi in molti modi: variazione di spessore, cambiamenti di densità, superfici ruvide, pressione di fusione instabile, struttura cellulare scadente o accumulo di stampi.
Quando si verificano questi problemi, la modifica del dosaggio della cera è spesso uno dei primi aggiustamenti considerati. Tuttavia, la cera è solo una variabile nel sistema di estrusione. Lo stesso difetto di lavorazione può anche essere correlato allo stampo, al profilo di temperatura, alla stabilità dell'alimentazione, alle materie prime, alle condizioni di formazione della schiuma o alle interazioni tra diversi fattori.
Un approccio più affidabile consiste quindi nell'identificare prima il sintomo, escludere le variabili comuni di processo e quindi determinare se il sistema di lubrificazione sta effettivamente contribuendo al problema.
1. Identificare innanzitutto il problema effettivo dell'estrusione
Prima di modificare la formulazione, definire il problema nel modo più specifico possibile. Sintomi diversi possono indicare cause molto diverse.
| Problema osservato |
Fattori da verificare innanzitutto |
| Variazione di spessore |
Traferro, calibrazione, stabilità dell'uscita, pressione di fusione |
| Variazione di densità |
Condizioni di formazione della schiuma, temperatura di fusione, struttura cellulare, rendimento |
| Superficie ruvida o irregolare |
Fusione, condizioni dello stampo, temperatura, lubrificazione |
| Accumulo di stampi |
Temperatura dello stampo, lubrificazione esterna, compatibilità degli additivi |
| Pressione di fusione instabile |
Alimentazione, reologia della fusione, fusione, lubrificazione |
| Struttura cellulare scadente |
Agente schiumogeno, forza di fusione, temperatura, rilascio di pressione |
| Scarsa brillantezza superficiale |
Livello di fusione, condizione dello stampo, equilibrio del lubrificante |
Anche la tempistica del problema è importante. Succede solo durante l'avvio? Appare in modo intermittente? Oppure continua dopo che la linea ha raggiunto una produzione stabile?
Queste informazioni possono aiutare a restringere l'indagine prima che venga apportata qualsiasi modifica alla formulazione.
2. Escludere modifiche alle attrezzature, alla lavorazione e alle materie prime
Prima di valutare il sistema di ceratura, verificare se sono cambiate altre variabili importanti.
Attrezzatura Controllo:
-
Condizioni della matrice e gap della matrice
-
Condizioni e usura delle viti
-
Attrezzatura di calibrazione
-
Sistema di raffreddamento
-
Attrezzatura per l'alimentazione
Condizioni di elaborazione Revisione:
Materie prime Confermare inoltre se ci sono stati cambiamenti in:
Anche quando le impostazioni di estrusione rimangono invariate, un cambiamento nelle caratteristiche della resina, nel caricamento del riempitivo, dell'agente schiumogeno o di un altro additivo può alterare il comportamento della fusione e la formazione di schiuma.
Per la produzione di pannelli in schiuma, l’indagine dovrebbe quindi includere non solo il flusso del materiale fuso, ma anche il comportamento della schiuma e la struttura delle cellule.
Risoluzione dei problemi relativi al flusso
Problema di estrusione del pannello in schiuma di PVC
│
▼
Identificare il sintomo
│
▼
Cosa è cambiato di recente?
│
┌──────┼──────┐
▼ ▼ ▼
Materie prime per il processo delle apparecchiature
│ │ │
└──────┼──────┘
▼
Controllare il comportamento schiumogeno
│
▼
Valutare il sistema di lubrificazione
│
▼
Condurre uno studio controllato
3. Quando dovresti sospettare il sistema di lubrificazione?
Una volta escluse modifiche importanti alle apparecchiature, ai processi di lavorazione e alle materie prime, il sistema di lubrificazione diventa uno dei fattori che vale la pena indagare.
La chiave non è semplicemente chiedersi se un lubrificante può influenzare l’estrusione. Si tratta di determinare se il sistema di lubrificazione contribuisce al problema specifico osservato sulla linea di produzione.
Ad esempio, se la modifica del sistema di lubrificazione produce un cambiamento coerente e ripetibile nel flusso di fusione, nella pressione, nella coppia, nel comportamento di fusione o nell'accumulo sullo stampo, ciò indica che il sistema di lubrificazione sta influenzando il comportamento di estrusione e dovrebbe essere studiato ulteriormente.
Tuttavia, la mancanza di miglioramenti dopo la sostituzione del sistema di lubrificazione non significa automaticamente che la lubrificazione non sia correlata al problema.
Il risultato può dipendere dalla direzione e dall'entità della regolazione, dallo specifico grado di cera selezionato e dalle interazioni con altre variabili di formulazione o lavorazione.
Per questo motivo è meglio considerare la prova con la cera come un test diagnostico piuttosto che una semplice sostituzione del prodotto.
Lo scopo è determinare se il sistema di lubrificazione contribuisce al problema di lavorazione osservato e comprendere quanto significativo possa essere il suo contributo.
4. In che modo il sistema a cera influisce sull'estrusione della schiuma di PVC?
La cera non determina direttamente lo spessore o la densità finale di un pannello in schiuma di PVC. La sua influenza è principalmente legata alla lubrificazione, all'attrito, al comportamento di fusione, alla reologia della fusione e alla stabilità della lavorazione.
Durante l'estrusione, cere diverse possono modificare l'interazione tra il PVC fuso, la vite e le superfici metalliche. Possono anche influenzare i tempi di fusione e il modo in cui la fusione scorre attraverso lo stampo.
Per la produzione di pannelli in schiuma, questi effetti possono influenzare ulteriormente il comportamento della schiuma e la struttura delle cellule.
Un modo semplificato per comprendere la relazione è:
Caratteristiche della cera
│
▼
Lubrificazione/Attrito/Fusione/Reologia di fusione
│
▼
Finestra di elaborazione
│
▼
Comportamento schiumogeno
│
▼
Struttura cellulare
│
┌────┴────┐
▼ ▼
Qualità della superficie di densità
L'effetto sulla densità e sulla stabilità dimensionale è quindi indiretto, ma può comunque essere significativo quando il sistema di lubrificazione cambia il modo in cui si comporta la massa fusa durante la formazione di schiuma e il raffreddamento.
Il punto importante è che l’obiettivo non è la massima lubrificazione. L'obiettivo è stabilire un equilibrio adeguato tra lubrificazione, fusione, comportamento alla fusione e condizioni di formazione di schiuma.
5. Quando dovresti modificare il dosaggio della cera o cambiare la gradazione?
Una volta identificato il sistema di lubrificazione come potenziale fattore che contribuisce, la domanda successiva è se il problema può essere risolto modificando il dosaggio o se è necessario riconsiderare il tipo di cera stessa.
L’aggiustamento del dosaggio può avere senso quando:
-
La cera attuale è generalmente adatta per la formulazione.
-
Un cambiamento moderato produce una risposta di elaborazione prevedibile.
-
Il miglioramento desiderato può essere ottenuto senza creare un altro difetto.
Ad esempio, l'aumento del dosaggio della cera PE può modificare il rilascio della fusione o il comportamento del flusso, ma un'eccessiva lubrificazione esterna può anche influenzare il comportamento di fusione o aumentare altre limitazioni di lavorazione.
Se l’aumento del dosaggio migliora un parametro ma crea un altro problema, continuare semplicemente nella stessa direzione potrebbe non fornire un migliore equilibrio generale.
Questo è il momento in cui il grado stesso della cera dovrebbe essere riconsiderato.
Potrebbe valere la pena valutare un cambiamento di grado quando:
-
La finestra di dosaggio appare troppo stretta.
-
L'aumento del dosaggio migliora il flusso ma aumenta l'accumulo sullo stampo.
-
La riduzione del dosaggio diminuisce l'accumulo ma causa un'elaborazione instabile.
-
I diversi requisiti di lavorazione non possono essere bilanciati con la qualità attuale.
-
Una cera diversa con caratteristiche molecolari diverse può fornire una risposta alla lavorazione più adatta.
Il segnale chiave non è semplicemente che “è necessaria più cera”. Il fatto è che la cera attuale non può fornire l'equilibrio di lavorazione richiesto entro un intervallo di dosaggio pratico.
6. Cera PE, cera PE ossidata e cera poliestere: i loro ruoli sono gli stessi?
Non necessariamente.
Cere diverse hanno strutture molecolari, polarità, viscosità, caratteristiche di fusione e compatibilità con il sistema PVC diverse. Queste proprietà influenzano il modo in cui ciascuna cera contribuisce alla lubrificazione e al comportamento di fusione.
Un confronto semplificato è:
| Tipo di cera |
Contributo tipico |
| PE Parla |
Spesso fornisce una forte lubrificazione esterna e influisce sul rilascio del metallo e sui tempi di fusione |
| Cera PE ossidata |
Può fornire caratteristiche di lubrificazione sia esterna che interna, a seconda del grado |
| Cera poliestere/estere |
Può contribuire alla lubrificazione interna e al controllo della fusione, a seconda della struttura molecolare e della compatibilità |
Queste categorie dovrebbero quindi essere trattate come un punto di partenza piuttosto che come regole assolute.
Il comportamento effettivo dipende dal tipo di cera, dal dosaggio, dalla formulazione del PVC e dalle condizioni di lavorazione specifici.
7. Quando ha senso un sistema di cera PE + cera poliestere?
Se un singolo grado di cera non è in grado di fornire il necessario equilibrio tra lubrificazione, fusione, comportamento di fusione e stabilità di lavorazione, può valere la pena valutare la combinazione di diversi tipi di cera.
Lo scopo non è semplicemente quello di aumentare il contenuto totale di cera.
È invece possibile utilizzare cere diverse per introdurre caratteristiche di lavorazione diverse e ampliare la finestra di lavorazione utilizzabile.
Una logica decisionale semplificata è:
Sistema di cera attuale
│
▼
L’aggiustamento del dosaggio risolve il problema?
│
┌───┴───┐
▼ ▼
Sì, no
│ │
▼ ▼
Ottimizza Riconsidera
grado di cera
│
▼
Un grado può fornire
l'equilibrio richiesto?
│
┌────┴────┐
▼ ▼
Sì, no
│ │
▼ ▼
Utilizzare la singola considerazione
combinazione di cera di grado
La giusta combinazione dovrebbe essere determinata attraverso prove controllate piuttosto che presupporre esclusivamente dalla categoria delle cere.
8. Come convalidare un nuovo sistema di cera
Uno studio controllato è più utile che modificare diverse variabili di formulazione contemporaneamente.
Un approccio pratico è:
Passaggio 1: stabilire una linea di base Registrare la formulazione attuale e le condizioni di lavorazione.
Passaggio 2: modifica una variabile principale Mantenere la resina PVC, il riempitivo, lo stabilizzante, le condizioni di formazione della schiuma e i principali parametri di lavorazione il più coerenti possibile.
Passaggio 3: monitorare la risposta dell'elaborazione Confrontare:
-
Pressione di fusione
-
Coppia
-
Comportamento di fusione
-
Qualità della superficie
-
Accumulo di stampi
-
Stabilità dell'uscita
-
Densità
-
Struttura cellulare
Passaggio 4: confermare con una prova di produzione Un risultato di laboratorio è utile per lo screening, ma la decisione finale dovrebbe essere confermata in condizioni di produzione rappresentative.
Questo approccio aiuta a distinguere tra un problema di formulazione e un problema di lavorazione e fornisce una base più chiara per la selezione del sistema di cere.
9. La domanda giusta non è “Quale cera dovrei aggiungere?”
Quando si verifica un problema di estrusione di un pannello in schiuma di PVC, la prima domanda non dovrebbe essere: “Quale cera dovrei aggiungere?”
Una domanda migliore è: “Cosa sta limitando il mio processo di estrusione e il sistema di lubrificazione vi contribuisce?”
Una pratica sequenza di risoluzione dei problemi è:
-
Identificare il sintomo Cosa sta cambiando esattamente?
-
Escludere le variabili comuni Controllare l'attrezzatura, le condizioni di lavorazione, le materie prime e le condizioni di formazione della schiuma.
-
Valutare la risposta della lubrificazione Determinare se un cambiamento controllato nel sistema di lubrificazione produce una risposta di elaborazione coerente.
-
Scegli la regolazione appropriata A seconda del risultato, la soluzione può essere l'ottimizzazione del dosaggio, un diverso grado di cera o una combinazione di cere.
L’obiettivo non è utilizzare più cera o scegliere il lubrificante “più forte”.
L'obiettivo è trovare un sistema di lubrificazione che fornisca il giusto equilibrio tra lubrificazione, fusione, comportamento alla fusione e prestazioni di formazione di schiuma all'interno della formulazione.
Se si verificano instabilità del flusso, variazioni di spessore, cambiamenti di densità, difetti superficiali o accumuli di matrici
Estrusione di pannelli in schiuma di PVC, il primo passo è identificare cosa è cambiato e come il processo risponde agli aggiustamenti controllati.
Rally Chem può supportare la valutazione di diversi gradi di cera e combinazioni di cere in base alla formulazione, alle condizioni di lavorazione e allo specifico problema di estrusione analizzato.
Come regolare il dosaggio della cera nel sistema di estrusione?
Quali sono le cause più comuni della variazione di spessore nell'estrusione dei pannelli in schiuma di PVC?
Come migliorare la struttura cellulare del pannello in schiuma di PVC?






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


