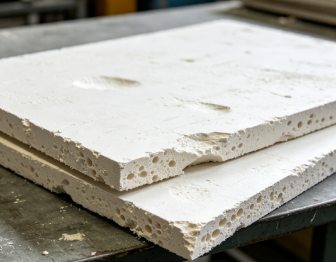
PVC 発泡ボードの押出問題は、厚さの変動、密度の変化、粗い表面、不安定な溶融圧力、不良なセル構造、またはダイの蓄積など、さまざまな形で現れる可能性があります。
これらの問題が発生した場合、ワックスの投与量の変更が最初に検討される調整の 1 つとなることがよくあります。ただし、ワックスは押出システムにおける変数の 1 つにすぎません。同じ加工欠陥が、金型、温度プロファイル、供給安定性、原材料、発泡条件、またはいくつかの要因間の相互作用にも関連している可能性があります。
したがって、より信頼性の高いアプローチは、最初に症状を特定し、一般的な処理変数を除外してから、潤滑システムが実際に問題の原因となっているかどうかを判断することです。
1. 最初に実際の押し出しの問題を特定する
公式を変更する前に、問題をできるだけ具体的に定義します。症状が異なれば、原因もまったく異なる可能性があります。
| 観察された問題 |
最初に確認すべき要素 |
| 厚みの変化 |
ダイギャップ、キャリブレーション、出力安定性、溶融圧力 |
| 濃度変化 |
発泡条件、溶融温度、セル構造、出力 |
| 粗いまたは不均一な表面 |
融着、金型状態、温度、潤滑 |
| 金型の蓄積 |
金型温度、外部潤滑、添加剤の適合性 |
| 不安定な溶融圧力 |
供給、メルトレオロジー、融合、潤滑 |
| 貧弱な細胞構造 |
発泡剤、溶融強度、温度、圧力解放 |
| 表面光沢が悪い |
融着レベル、金型の状態、潤滑剤のバランス |
問題が発生するタイミングも重要です。起動時だけ起こるのでしょうか?断続的に現れるのでしょうか?それともラインが安定生産になった後も継続するのでしょうか?
この情報は、配合変更が行われる前に調査を絞り込むのに役立ちます。
2. 設備、加工、原材料の変更を排除する
ワックス システムを評価する前に、他の重要な変数が変更されているかどうかを確認してください。
装置 チェック:
-
金型条件と金型ギャップ
-
ネジの状態と磨耗
-
校正装置
-
冷却システム
-
給餌装置
加工条件 レビュー:
-
バレル温度プロファイル
-
金型温度
-
スクリュー速度
-
供給速度
-
溶融圧力
-
トルク
-
出力レート
原材料 また、以下の点に変更があったかどうかも確認してください。
-
塩化ビニル樹脂
-
スタビライザー
-
発泡剤
-
フィラー
-
加工助剤
-
その他の添加剤
押出設定が変更されていない場合でも、樹脂の特性、充填量、発泡剤、またはその他の添加剤が変化すると、溶融挙動や発泡体の形成が変化する可能性があります。
したがって、フォームボードの製造では、調査にはメルトフローだけでなく、発泡挙動やセル構造も含める必要があります。
トラブルシューティングの流れ
PVCフォームボードの押出問題
│
▼
症状を特定する
│
▼
最近何が変わりましたか?
│
┌──────┼──────┐
▼ ▼ ▼
設備 プロセス 原材料
│ │ │
└──────┼──────┘
▼
発泡挙動を確認する
│
▼
潤滑システムの評価
│
▼
対照試験を実施する
3. 潤滑システムを疑う必要があるのはどのような場合ですか?
大きな設備、加工、原材料の変更が除外されれば、潤滑システムは調査する価値のある要素の 1 つになります。
重要なのは、単に潤滑剤が押出に影響を与えるかどうかを問うことではありません。潤滑システムが生産ラインで観察された特定の問題に寄与しているかどうかを判断することです。
たとえば、潤滑システムを変更すると、メルトフロー、圧力、トルク、溶融挙動、またはダイの蓄積に一貫した再現性のある変化が生じる場合、これは潤滑システムが押出挙動に影響を与えていることを示しており、さらに調査する必要があります。
ただし、潤滑システムを変更しても改善が見られないからといって、潤滑が問題に無関係であるとは自動的に意味しません。
結果は、調整の方向と大きさ、選択した特定のワックスのグレード、および他の配合や加工変数との相互作用に依存する場合があります。
このため、ワックスのトライアルは、単なる製品の交換ではなく、診断テストとして扱うことをお勧めします。
目的は、観察された処理上の問題に潤滑システムが寄与しているかどうかを判断し、その寄与がどれほど大きいかを理解することです。
4. ワックスシステムは PVC フォーム押出にどのような影響を与えますか?
ワックスは、PVC フォームボードの最終的な厚さや密度を直接決定するものではありません。その影響は主に潤滑、摩擦、融解挙動、メルトレオロジー、加工安定性に関係します。
押出成形中に、ワックスが異なると、PVC 溶融物、スクリュー、金属表面の間の相互作用が変化する可能性があります。また、溶融のタイミングや溶融物がダイを通過する方法にも影響を与える可能性があります。
発泡ボードの製造では、これらの影響が発泡挙動とセル構造にさらに影響を与える可能性があります。
関係を理解する簡単な方法は次のとおりです。
ワックスの特徴
│
▼
潤滑・摩擦・融合・メルトレオロジー
│
▼
処理ウィンドウ
│
▼
発泡挙動
│
▼
細胞構造
│
┌────┴────┐
▼ ▼
密度表面品質
したがって、密度と寸法安定性への影響は間接的ですが、潤滑システムが発泡および冷却中の溶融物の挙動を変える場合には、依然として意味を持つ可能性があります。
重要な点は、目標は最大の潤滑ではないということです。目標は、潤滑、融解、溶融挙動、および発泡条件の間の適切なバランスを確立することです。
5. ワックスの投与量を調整したり、グレードを変更したりする必要があるのはいつですか?
潤滑システムが潜在的な要因として特定されたら、次の問題は、投与量を変更することで問題に対処できるかどうか、それともワックスのグレード自体を再検討する必要があるかどうかです。
次のような場合には、投与量の調整が意味を持ちます。
たとえば、PE ワックスの添加量を増やすと、溶融剥離や流動挙動が変化する可能性がありますが、過剰な外部潤滑も融着挙動に影響を与えたり、その他の加工制限が増加したりする可能性があります。
投与量を増やすと 1 つのパラメーターが改善されるものの、別の問題が発生する場合、単に同じ方向に続けるだけでは全体的なバランスが改善されない可能性があります。
このとき、ワックスのグレードそのものを見直す必要があります。
次の場合、グレードの変更を評価する価値がある可能性があります。
-
投与量ウィンドウが狭すぎるようです。
-
投与量を増やすと流れは改善されますが、ダイの蓄積が増加します。
-
投与量を減らすと蓄積は減少しますが、処理が不安定になります。
-
さまざまな処理要件を現在のグレードでバランスさせることはできません。
-
異なる分子特性を持つ異なるワックスを使用すると、より適切な処理応答が得られる場合があります。
重要なシグナルは、単に「もっとワックスが必要だ」ということではありません。それは、現在のワックスでは、実用的な用量範囲内で必要な加工バランスを提供できないということです。
6. PEワックス、酸化PEワックス、ポリエステルワックスの役割は同じですか?
必ずしもそうとは限りません。
ワックスが異なれば、分子構造、極性、粘度、溶融特性、PVC システムとの適合性も異なります。これらの特性は、各ワックスが潤滑および融着挙動にどのように寄与するかに影響します。
単純化した比較は次のとおりです。
| ワックスの種類 |
典型的な貢献 |
| 体育の話 |
多くの場合、強力な外部潤滑を提供し、金属のリリースと融合のタイミングに影響を与えます |
| 酸化PEワックス |
グレードに応じて、外部潤滑と内部潤滑の両方の特性を提供可能 |
| ポリエステル/エステルワックス |
分子構造や適合性に応じて内部潤滑や融着制御に貢献可能 |
したがって、これらのカテゴリは絶対的なルールではなく出発点として扱われる必要があります。
実際の挙動は、特定のワックスのグレード、使用量、PVC 配合、および加工条件によって異なります。
7. PE ワックス + ポリエステル ワックス システムが意味を持つのはどのような場合ですか?
単一のワックス グレードでは、潤滑、融着、溶融挙動、加工安定性の間で必要なバランスを実現できない場合は、異なる種類のワックスを組み合わせることを検討する価値があるかもしれません。
目的は単にワックスの総含有量を増やすことではありません。
代わりに、異なるワックスを使用して、異なる処理特性を導入し、使用可能な処理範囲を広げることができます。
簡略化された決定ロジックは次のとおりです。
現在のワックスシステム
│
▼
投与量を調整すれば問題は解決しますか?
│
┌───┴───┐
▼ ▼
はい いいえ
│ │
▼ ▼
最適化 再検討
ワックスグレード
│
▼
1 つのグレードで提供できるか
必要な残高は?
│
┌────┴────┐
▼ ▼
はい いいえ
│ │
▼ ▼
単一の検討を使用する
グレードワックス配合
適切な組み合わせは、ワックスのカテゴリーからのみ推測するのではなく、制御された試験を通じて決定する必要があります。
8. 新しいワックス システムを検証する方法
対照試験は、複数の配合変数を同時に変更するよりも役立ちます。
実際的なアプローチは次のとおりです。
ステップ 1 — ベースラインを確立する 現在の配合と加工条件を記録します。
ステップ 2 — 主要な変数を 1 つ変更する PVC 樹脂、充填剤、安定剤、発泡条件、および主要な加工パラメータを可能な限り一定に保ちます。
ステップ 3 — 処理応答を監視する 比較する:
-
溶融圧力
-
トルク
-
融合動作
-
表面品質
-
金型の蓄積
-
出力の安定性
-
密度
-
細胞構造
ステップ 4 — 実稼働トライアルで確認する 実験室の結果はスクリーニングに役立ちますが、最終的な決定は代表的な製造条件で確認する必要があります。
このアプローチは、配合の問題と加工の問題を区別するのに役立ち、ワックス システムを選択するためのより明確な基準を提供します。
9. 正しい質問は「どのワックスを加えるべきか?」ではありません。
PVC 発泡ボードの押出成形に関する問題が発生した場合、最初に尋ねるべきは、「どのワックスを追加すればよいですか?」ということではありません。
「押出成形プロセスを制限しているものは何ですか?潤滑システムがそれに影響を与えていますか?」という質問のほうが適切です。
実際のトラブルシューティング手順は次のとおりです。
-
症状を特定する いったい何が変わっているのでしょうか?
-
一般的な変数を除外する 設備、加工条件、原料、発泡条件などを確認してください。
-
潤滑応答性の評価 潤滑剤システムの制御された変更によって一貫した処理応答が得られるかどうかを判断します。
-
適切な調整を選択してください 結果に応じて、投与量の最適化、異なるワックスグレード、またはワックスの組み合わせが解決策となる場合があります。
目標は、より多くのワックスを使用したり、「最も強力な」潤滑剤を選択したりすることではありません。
目標は、配合物内の潤滑、融合、溶融挙動、および発泡性能の間で適切なバランスを提供する潤滑システムを見つけることです。
流れの不安定性、厚さの変化、密度の変化、表面欠陥、またはダイの蓄積が発生している場合は、
PVC発泡ボード押出成形、最初のステップは、何が変更されたのか、そして制御された調整に対してプロセスがどのように反応するのかを特定することです。
ラリーケム 調査対象の配合、加工条件、および特定の押出問題に基づいて、さまざまなワックス グレードおよびワックスの組み合わせの評価をサポートできます。
押出システムでのワックスの投与量を調整するにはどうすればよいですか?
PVCフォームボードの押出成形における厚さのばらつきの一般的な原因は何ですか?
PVCフォームボードのセル構造を改善するにはどうすればよいですか?



 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe