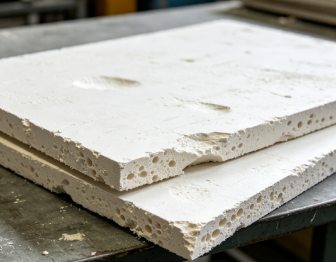
Masalah ekstrusi papan busa PVC dapat muncul dalam berbagai cara: variasi ketebalan, perubahan kepadatan, permukaan kasar, tekanan leleh yang tidak stabil, struktur sel yang buruk, atau penumpukan cetakan.
Ketika masalah ini terjadi, mengubah dosis wax sering kali merupakan salah satu penyesuaian pertama yang dipertimbangkan. Namun, lilin hanyalah salah satu variabel dalam sistem ekstrusi. Cacat pemrosesan yang sama mungkin juga terkait dengan cetakan, profil suhu, stabilitas pengumpanan, bahan mentah, kondisi pembusaan, atau interaksi antara beberapa faktor.
Oleh karena itu, pendekatan yang lebih dapat diandalkan adalah dengan mengidentifikasi gejalanya terlebih dahulu, mengesampingkan variabel pemrosesan yang umum, dan kemudian menentukan apakah sistem pelumasan benar-benar berkontribusi terhadap masalah tersebut.
1. Identifikasi Masalah Ekstrusi Sebenarnya Terlebih Dahulu
Sebelum mengubah rumusan, definisikan masalahnya sespesifik mungkin. Gejala yang berbeda dapat menunjukkan penyebab yang sangat berbeda.
| Masalah yang diamati |
Faktor-faktor yang perlu diperiksa terlebih dahulu |
| Variasi ketebalan |
Celah cetakan, kalibrasi, stabilitas keluaran, tekanan leleh |
| Variasi kepadatan |
Kondisi berbusa, suhu leleh, struktur sel, keluaran |
| Permukaan kasar atau tidak rata |
Fusi, kondisi cetakan, suhu, pelumasan |
| Penumpukan mati |
Suhu cetakan, pelumasan eksternal, kompatibilitas aditif |
| Tekanan leleh yang tidak stabil |
Pemberian makan, reologi leleh, fusi, pelumasan |
| Struktur sel yang buruk |
Bahan pembusa, kekuatan leleh, suhu, pelepasan tekanan |
| Kilauan permukaan buruk |
Tingkat fusi, kondisi cetakan, keseimbangan pelumas |
Waktu terjadinya masalah juga penting. Apakah ini hanya terjadi saat startup? Apakah itu muncul sesekali? Atau apakah ini berlanjut setelah lini mencapai produksi yang stabil?
Informasi ini dapat membantu mempersempit penyelidikan sebelum dilakukan perubahan formulasi.
2. Mengesampingkan Perubahan Peralatan, Pengolahan dan Bahan Baku
Sebelum mengevaluasi sistem waxing, periksa apakah variabel penting lainnya telah berubah.
Peralatan Memeriksa:
Kondisi Pemrosesan Tinjauan:
-
Profil suhu barel
-
Suhu mati
-
Kecepatan sekrup
-
Tingkat pemberian makan
-
Tekanan leleh
-
Torsi
-
Tingkat keluaran
Bahan Baku Konfirmasikan juga apakah ada perubahan pada:
-
resin PVC
-
Stabilisator
-
Agen berbusa
-
Pengisi
-
Bantuan pemrosesan
-
Bahan tambahan lainnya
Bahkan ketika pengaturan ekstrusi tetap tidak berubah, perubahan karakteristik resin, pemuatan pengisi, bahan pembusa, atau bahan tambahan lainnya dapat mengubah perilaku lelehan dan pembentukan busa.
Untuk produksi papan busa, penyelidikan harus mencakup tidak hanya aliran lelehan, namun juga perilaku pembusaan dan struktur sel.
Alur Pemecahan Masalah
Masalah Ekstrusi Papan Busa PVC
│
▼
Identifikasi gejalanya
│
▼
Apa yang berubah akhir-akhir ini?
│
┌──────┼──────┐
▼ ▼ ▼
Peralatan Proses Bahan Baku
│ │ │
└──────┼──────┘
▼
Periksa perilaku berbusa
│
▼
Evaluasi sistem pelumasan
│
▼
Melakukan uji coba terkontrol
3. Kapan Anda Harus Mencurigai Sistem Pelumasan?
Ketika perubahan peralatan besar, pemrosesan, dan bahan baku tidak dilakukan, sistem pelumasan menjadi salah satu faktor yang perlu diselidiki.
Kuncinya bukan sekedar menanyakan apakah pelumas dapat mempengaruhi ekstrusi. Hal ini untuk menentukan apakah sistem pelumasan berkontribusi terhadap masalah spesifik yang diamati pada jalur produksi.
Misalnya, jika mengganti sistem pelumasan menghasilkan perubahan yang konsisten dan berulang dalam aliran lelehan, tekanan, torsi, perilaku fusi, atau penumpukan cetakan, hal ini menunjukkan bahwa sistem pelumas mempengaruhi perilaku ekstrusi dan harus diselidiki lebih lanjut.
Namun, kurangnya perbaikan setelah penggantian sistem pelumas tidak serta merta berarti bahwa pelumasan tidak berhubungan dengan masalah tersebut.
Hasilnya mungkin bergantung pada arah dan besarnya penyesuaian, kadar lilin spesifik yang dipilih, dan interaksi dengan variabel formulasi atau pemrosesan lainnya.
Oleh karena itu, lebih baik memperlakukan uji coba lilin sebagai tes diagnostik daripada sekadar pengganti produk.
Tujuannya adalah untuk menentukan apakah sistem pelumasan berkontribusi terhadap masalah pemrosesan yang diamati, dan untuk memahami seberapa signifikan kontribusinya.
4. Bagaimana Sistem Lilin Mempengaruhi Ekstrusi Busa PVC?
Lilin tidak secara langsung menentukan ketebalan atau kepadatan akhir papan busa PVC. Pengaruhnya terutama berkaitan dengan pelumasan, gesekan, perilaku fusi, reologi leleh, dan stabilitas pemrosesan.
Selama ekstrusi, lilin yang berbeda dapat mengubah interaksi antara lelehan PVC, sekrup, dan permukaan logam. Mereka juga dapat mempengaruhi waktu fusi dan cara lelehan mengalir melalui cetakan.
Untuk produksi papan busa, efek ini selanjutnya dapat mempengaruhi perilaku berbusa dan struktur sel.
Cara sederhana untuk memahami hubungan tersebut adalah:
Karakteristik Lilin
│
▼
Pelumasan / Gesekan / Fusi / Reologi Pelelehan
│
▼
Jendela Pemrosesan
│
▼
Perilaku Berbusa
│
▼
Struktur Sel
│
┌────┴────┐
▼ ▼
Kualitas Permukaan Kepadatan
Oleh karena itu, pengaruhnya terhadap densitas dan stabilitas dimensi tidak langsung, namun masih bermakna bila sistem pelumasan mengubah perilaku lelehan selama pembusaan dan pendinginan.
Yang penting tujuannya bukan pelumasan maksimal. Tujuannya adalah untuk menciptakan keseimbangan yang tepat antara pelumasan, fusi, perilaku leleh, dan kondisi berbusa.
5. Kapan Anda Harus Menyesuaikan Dosis Lilin atau Mengubah Kadarnya?
Setelah sistem pelumasan diidentifikasi sebagai faktor penyebab potensial, pertanyaan berikutnya adalah apakah masalah ini dapat diatasi dengan mengubah dosis atau apakah kadar lilin itu sendiri harus dipertimbangkan kembali.
Penyesuaian dosis mungkin masuk akal ketika:
-
Lilin saat ini umumnya cocok untuk formulasi.
-
Perubahan moderat menghasilkan respons pemrosesan yang dapat diprediksi.
-
Perbaikan yang diinginkan dapat dicapai tanpa menimbulkan cacat lain.
Misalnya, meningkatkan dosis lilin PE dapat mengubah pelepasan lelehan atau perilaku aliran, namun pelumasan eksternal yang berlebihan juga dapat memengaruhi perilaku fusi atau meningkatkan keterbatasan pemrosesan lainnya.
Jika meningkatkan dosis meningkatkan satu parameter tetapi menimbulkan masalah lain, melanjutkan ke arah yang sama mungkin tidak memberikan keseimbangan keseluruhan yang lebih baik.
Inilah saatnya kualitas lilin itu sendiri harus dipertimbangkan kembali.
Perubahan nilai mungkin perlu dievaluasi ketika:
-
Jendela dosis tampak terlalu sempit.
-
Meningkatkan dosis meningkatkan aliran tetapi meningkatkan penumpukan cetakan.
-
Mengurangi dosis mengurangi penumpukan tetapi menyebabkan pemrosesan tidak stabil.
-
Persyaratan pemrosesan yang berbeda tidak dapat diimbangi dengan kualitas saat ini.
-
Lilin berbeda dengan karakteristik molekul berbeda dapat memberikan respons pemrosesan yang lebih sesuai.
Sinyal kuncinya bukan sekadar bahwa “dibutuhkan lebih banyak lilin.” Hal ini dikarenakan lilin yang ada saat ini tidak dapat memberikan keseimbangan pemrosesan yang diperlukan dalam kisaran dosis praktis.
6. Lilin PE, Lilin PE Teroksidasi, dan Lilin Poliester: Apakah Perannya Sama?
Belum tentu.
Lilin yang berbeda memiliki struktur molekul, polaritas, viskositas, karakteristik leleh, dan kompatibilitas yang berbeda dengan sistem PVC. Sifat-sifat ini memengaruhi kontribusi setiap lilin terhadap perilaku pelumasan dan fusi.
Perbandingan yang disederhanakan adalah:
| Jenis lilin |
Kontribusi yang khas |
| Pembicaraan olahraga |
Seringkali memberikan pelumasan eksternal yang kuat dan mempengaruhi pelepasan logam dan waktu fusi |
| Lilin PE teroksidasi |
Dapat memberikan karakteristik pelumasan eksternal dan internal, bergantung pada tingkatannya |
| Lilin Poliester / Ester |
Dapat berkontribusi pada pelumasan internal dan kontrol fusi, bergantung pada struktur molekul dan kompatibilitas |
Oleh karena itu, kategori-kategori ini harus diperlakukan sebagai titik awal dan bukan sebagai aturan mutlak.
Perilaku sebenarnya bergantung pada kadar lilin tertentu, dosis, formulasi PVC, dan kondisi pemrosesan.
7. Kapan Sistem Lilin PE + Lilin Poliester Masuk Akal?
Jika satu tingkat lilin tidak dapat memberikan keseimbangan yang diperlukan antara pelumasan, fusi, perilaku leleh, dan stabilitas pemrosesan, menggabungkan jenis lilin yang berbeda mungkin layak untuk dievaluasi.
Tujuannya bukan sekadar untuk meningkatkan kandungan lilin total.
Sebaliknya, lilin yang berbeda dapat digunakan untuk memperkenalkan karakteristik pemrosesan yang berbeda dan memperluas jendela pemrosesan yang dapat digunakan.
Logika keputusan yang disederhanakan adalah:
Sistem Lilin Saat Ini
│
▼
Apakah penyesuaian dosis menyelesaikan masalah?
│
┌───┴───┐
▼ ▼
Ya Tidak
│ │
▼ ▼
Optimalkan Pertimbangkan kembali
kelas lilin
│
▼
Bisakah satu kelas menyediakan
saldo yang diperlukan?
│
┌────┴────┐
▼ ▼
Ya Tidak
│ │
▼ ▼
Gunakan pertimbangan tunggal
kombinasi lilin kelas
Kombinasi yang tepat harus ditentukan melalui uji coba terkontrol dan bukan hanya diasumsikan dari kategori lilin.
8. Cara Memvalidasi Sistem Lilin Baru
Uji coba terkontrol lebih bermanfaat dibandingkan mengubah beberapa variabel formulasi secara bersamaan.
Pendekatan praktisnya adalah:
Langkah 1 — Tetapkan garis dasar Catat formulasi dan kondisi pemrosesan saat ini.
Langkah 2 — Ubah satu variabel utama Jaga agar resin PVC, pengisi, penstabil, kondisi pembusaan, dan parameter pemrosesan utama sekonsisten mungkin.
Langkah 3 — Pantau respons pemrosesan Membandingkan:
-
Tekanan leleh
-
Torsi
-
Perilaku fusi
-
Kualitas permukaan
-
Penumpukan mati
-
Stabilitas keluaran
-
Kepadatan
-
Struktur sel
Langkah 4 — Konfirmasikan dengan uji coba produksi Hasil laboratorium berguna untuk penyaringan, namun keputusan akhir harus dikonfirmasi dalam kondisi produksi yang representatif.
Pendekatan ini membantu membedakan antara masalah formulasi dan masalah pemrosesan serta memberikan dasar yang lebih jelas untuk memilih sistem lilin.
9. Pertanyaan yang Tepat Bukan “Lilin Mana yang Harus Saya Tambahkan?”
Ketika masalah ekstrusi papan busa PVC terjadi, pertanyaan pertama yang seharusnya tidak muncul adalah: “Lilin mana yang harus saya tambahkan?”
Pertanyaan yang lebih baik adalah: “Apa yang membatasi proses ekstrusi saya, dan apakah sistem pelumasan berkontribusi terhadap hal tersebut?”
Urutan pemecahan masalah praktis adalah:
-
Identifikasi gejalanya Apa sebenarnya yang berubah?
-
Singkirkan variabel umum Periksa peralatan, kondisi pemrosesan, bahan baku dan kondisi berbusa.
-
Evaluasi respons pelumasan Tentukan apakah perubahan terkendali pada sistem pelumas menghasilkan respons pemrosesan yang konsisten.
-
Pilih penyesuaian yang sesuai Tergantung pada hasilnya, solusinya mungkin berupa optimalisasi dosis, kadar lilin yang berbeda, atau kombinasi lilin.
Tujuannya bukan untuk menggunakan lebih banyak wax atau memilih pelumas yang “paling kuat”.
Tujuannya adalah untuk menemukan sistem pelumasan yang memberikan keseimbangan yang tepat antara pelumasan, fusi, perilaku leleh, dan kinerja pembusaan dalam formulasi.
Jika Anda mengalami ketidakstabilan aliran, variasi ketebalan, perubahan kepadatan, cacat permukaan, atau penumpukan cetakan
Ekstrusi papan busa PVC, langkah pertama adalah mengidentifikasi apa yang telah berubah dan bagaimana proses merespons penyesuaian terkendali.
Reli Kimia dapat mendukung evaluasi kadar lilin dan kombinasi lilin yang berbeda berdasarkan formulasi, kondisi pemrosesan, dan masalah ekstrusi spesifik yang sedang diselidiki.
Bagaimana cara menyesuaikan dosis lilin dalam sistem ekstrusi?
Apa penyebab umum variasi ketebalan pada ekstrusi papan busa PVC?
Bagaimana cara memperbaiki struktur sel papan busa PVC?






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


