Dans la production de tuyaux en PVC, l’augmentation de la charge en carbonate de calcium est un moyen courant de réduire les coûts des matières premières par unité de produit.
Par exemple, augmenter le carbonate de calcium de 35 pce à 40 pce, 45 pce, voire 50 pce peut théoriquement réduire la quantité de résine PVC nécessaire par unité de formulation. Cependant, un coût de formulation inférieur ne se traduit pas nécessairement par une baisse des coûts de production globaux.
Les fabricants peuvent apprécier les économies réalisées grâce à une charge plus élevée tout en étant confrontés aux problèmes de traitement qui en découlent :
-
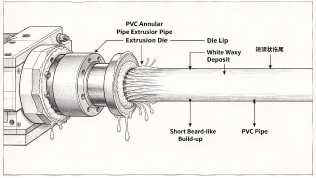
Dépôts blancs se formant sur les filières d'extrusion, les lèvres des filières ou les équipements de calibrage.
-
Nettoyage des matrices plus fréquent, perturbant la production continue.
-
Fluctuations de la qualité de la surface des tuyaux, y compris rugosité et brillance inégale.
-
Modifications de la charge d'extrusion, du comportement de fusion ou de l'équilibre de lubrification.
-
Ajustements répétés des dosages de lubrifiant pour tenter de résoudre les problèmes de traitement, rendant la formulation de plus en plus complexe.
Parmi ces problématiques, les dépôts de matrice blanche, également appelés accumulation de matrice, méritent une attention particulière.
Cependant, les dépôts blancs ne sont pas nécessairement causés par une exsudation de lubrifiant et leur composition chimique ne peut pas être déterminée uniquement par leur apparence. Pour résoudre le problème efficacement, la première étape consiste à identifier la source des dépôts, puis à déterminer leur lien avec le système de remplissage, le système de lubrification et les conditions de traitement.
1. Pourquoi une charge plus élevée en carbonate de calcium peut-elle augmenter l’accumulation de matrices dans la production de tuyaux en PVC ?
Le problème clé n’est pas que davantage de carbonate de calcium entraîne inévitablement davantage de dépôts. Au contraire, les changements dans la charge en charge peuvent perturber l'équilibre du traitement de la formulation d'origine.
1.1. Les modifications apportées à la teneur en matière de remplissage peuvent rendre le système de lubrification existant moins adapté
Les formulations d'extrusion de PVC contiennent généralement de la résine PVC, du carbonate de calcium, des stabilisants, des lubrifiants internes et externes et d'autres additifs de traitement.
Ces composants ne fonctionnent pas indépendamment. Ensemble, ils influencent la fusion, l'écoulement de la matière fondue, le frottement sur les surfaces métalliques et la formation de dépôts pendant le traitement.
Lorsque la charge en carbonate de calcium augmente, la proportion de particules solides augmente. Cela peut modifier les interactions entre la résine et la charge, le comportement rhéologique du système et la distribution efficace des lubrifiants.
Si le système de lubrification d'origine a été conçu pour une charge de charge inférieure, il peut ne plus fournir les mêmes performances de traitement avec une charge plus élevée.
Même sans modifier le dosage du lubrifiant, la formulation peut alors présenter une fusion insuffisante, une lubrification externe excessive, un changement dans l'équilibre de la lubrification ou d'autres anomalies de traitement.
Il est important de noter que l’augmentation de la charge en charge ne provoque pas nécessairement une exsudation du lubrifiant. Le résultat réel dépend de facteurs tels que le traitement de surface au carbonate de calcium, la taille et la dispersion des particules, les caractéristiques de la résine PVC, le type et le dosage du lubrifiant, ainsi que la température d'extrusion et les conditions de cisaillement.
1.2. La migration et les dépôts de lubrifiants peuvent être une source de dépôts blancs
Dans les formulations de tuyaux en PVC, les lubrifiants externes aident généralement à réguler la friction entre les surfaces fondues et les surfaces de traitement du métal, tandis que les lubrifiants internes influencent principalement le comportement d'écoulement et de fusion au sein du matériau.
Si le type, le dosage ou la combinaison de lubrifiants ne conviennent pas à la formulation actuelle, certains composants ayant une compatibilité limitée peuvent migrer pendant le traitement et s'accumuler progressivement sur la matrice ou sur d'autres surfaces.
Au fur et à mesure que la production se poursuit, des dépôts peuvent s'accumuler et interférer avec l'extrusion normale.
Cependant, ce n’est qu’une des causes possibles.
Les dépôts blancs peuvent également contenir des particules de carbonate de calcium, des résidus de stabilisants ou d'autres additifs. Dans certains cas, ils peuvent être constitués d’un mélange de plusieurs composants. Il n’est donc pas approprié d’attribuer tous les dépôts blancs simplement à un dosage excessif de lubrifiant.
1.3. Pourquoi les dépôts reviennent-ils si rapidement après le nettoyage ?
Si les dépôts sont éliminés de la surface de la filière sans tenir compte de la formulation ou des conditions de traitement responsables de leur formation, le problème risque de se reproduire.
Par exemple:
-
Si la migration du lubrifiant est la cause principale, les types de lubrifiants, les dosages et les interactions au sein du système devront peut-être être réévalués.
-
Si les dépôts contiennent des quantités importantes de carbonate de calcium, La dispersion des charges, le traitement de surface et les conditions de traitement doivent être étudiés plus en détail.
-
Si les dépôts sont liés au comportement de fusion ou à la distribution de température, le processus d’extrusion devrait également être revu.
C'est pourquoi des nettoyages répétés des filières peuvent restaurer temporairement la production mais ne peuvent pas remplacer une recherche systématique de la cause sous-jacente.
2. Que sont les dépôts de matrices en PVC blanc ? Identifiez la source avant de faire des ajustements
L’une des erreurs les plus courantes en matière de dépôts blancs consiste à augmenter ou diminuer directement le dosage du lubrifiant avant que la cause n’en soit établie.
Cette approche peut améliorer temporairement un indicateur de traitement, mais elle peut également perturber l'équilibre de lubrification existant et créer de nouveaux problèmes.
Une approche plus efficace consiste à rassembler d’abord des preuves et à déterminer l’ajustement approprié en fonction des résultats.
Étape 1 : Analyser la composition des dépôts
Commencez par examiner la couleur, la texture, l’emplacement d’adhésion et le taux de formation du dépôt dans différentes conditions de production.
Sélectionnez ensuite les méthodes d’analyse appropriées en fonction de la situation réelle.
Par exemple, Spectroscopie infrarouge à transformée de Fourier (FTIR) peut identifier des groupes fonctionnels caractéristiques dans certains composants organiques, aidant ainsi à évaluer si les dépôts peuvent contenir des lubrifiants spécifiques ou d'autres additifs organiques.
Si des charges inorganiques ou d'autres composants inorganiques doivent être identifiés, des méthodes supplémentaires telles que l'analyse des cendres, l'analyse élémentaire ou d'autres tests appropriés peuvent être nécessaires.
Il est important de comprendre que le FTIR à lui seul ne peut pas confirmer directement la composition complète de chaque dépôt. Pour les mélanges complexes, les résultats doivent être interprétés parallèlement aux informations sur les matières premières, aux enregistrements de formulation et aux résultats d'autres méthodes analytiques.
Étape 2 : Examiner les modifications de formulation et les enregistrements de traitement
Avant d’ajuster la formulation, examinez les informations suivantes.
| Zone d'enquête |
Points clés à vérifier |
| Carbonate de calcium |
Chargement, taille des particules, traitement de surface, teneur en humidité et dispersion |
| Système de lubrification |
Types et dosages de lubrifiants internes et externes, et leurs interactions |
| Système de stabilisation |
Types de stabilisants, dosages et compatibilité avec d'autres composants |
| Processus d'extrusion |
Paramètres de température dans chaque zone, vitesse de vis, charge d'extrusion et débit |
| Formation de dépôt |
Temps d’apparition, taux de formation, emplacement d’adhésion et intervalles de nettoyage |
| Qualité du produit fini |
État de surface, stabilité dimensionnelle et propriétés mécaniques pertinentes |
En particulier, comparez si les dépôts blancs sont apparus pour la première fois après une augmentation de la charge de carbonate de calcium, un changement de lubrifiant, un ajustement des stabilisants ou une modification des conditions d'extrusion.
La comparaison des enregistrements de production avant et après les modifications de formulation peut aider à affiner plus efficacement les causes possibles.
Étape 3 : Vérifier la cause grâce à des essais comparatifs contrôlés
Si le système de lubrification est suspecté, évitez d'apporter des modifications importantes à plusieurs composants à la fois.
Une meilleure approche consiste à établir une formulation de base, à contrôler les autres conditions de manière aussi cohérente que possible et à ajuster les variables clés étape par étape tout en enregistrant les résultats de chaque essai.
Par exemple, comparez :
-
Performances de traitement entre la formulation originale et la formulation à haute charge.
-
Formation de dépôts dans la matrice sous différentes combinaisons de lubrifiants.
-
Fusion, écoulement et qualité de surface dans différentes conditions d'extrusion.
-
Stabilité de la production et performances du produit fini dans différentes options de formulation.
Seuls des essais comparatifs ciblés peuvent déterminer quels changements améliorent réellement le problème, plutôt que de simplement donner l’impression qu’un essai de production est plus réussi.
3. Comment le système de lubrification peut-il être optimisé pour les formulations de tuyaux en PVC à haute teneur en charges ?
Lorsque les tests indiquent que l’accumulation de matrice est associée à la compatibilité du système de lubrification, l’objectif n’est pas simplement d’ajouter davantage de lubrifiant. C'est tout le système qui doit être réévalué.
3.1. Rééquilibrer la lubrification interne et externe
Les lubrifiants internes et externes remplissent des fonctions différentes, mais ils s’influencent également mutuellement dans une formulation réelle.
Une lubrification externe excessive peut interférer avec la fusion du PVC, tandis qu'une lubrification insuffisante peut augmenter la résistance au traitement et la friction contre les surfaces métalliques.
Par conséquent, lorsque la charge de charge augmente, le rapport entre les lubrifiants internes et externes et leurs interactions avec d'autres composants de la formulation doivent être réévalués plutôt que de conserver automatiquement les dosages d'origine.
3.2. Évaluer la compatibilité des lubrifiants avec les systèmes à haute charge
Différents lubrifiants peuvent varier en termes de compatibilité, de comportement à la fusion, de tendance à la migration et de performances aux températures de traitement.
Pour les formulations de PVC à haute charge, la clé est de déterminer si un lubrifiant peut fournir une lubrification stable dans les conditions de traitement cibles sans affecter négativement la fusion, la résistance à la fusion, la qualité de la surface des tuyaux ou la stabilité de la production.
L'ajustement approprié doit être déterminé par la formulation, l'analyse des dépôts et les résultats réels des tests. Une recommandation posologique universelle ne peut être formulée indépendamment du système spécifique.
3.3. Ne négligez pas l’influence du carbonate de calcium lui-même
Le système de lubrification n’est pas le seul facteur à étudier.
La distribution granulométrique du carbonate de calcium, le traitement de surface, la teneur en humidité et la dispersion peuvent également affecter son comportement dans un système PVC.
Si la dispersion de la charge est mauvaise ou si les interactions entre la charge et les autres composants de la formulation changent, l'ajustement du lubrifiant à lui seul peut ne pas résoudre complètement le problème des dépôts.
Par conséquent, l’optimisation d’une formulation à haute teneur en charges nécessite de prendre en compte les interactions entre les charges, la résine, les stabilisants, les lubrifiants et les conditions de traitement.
4. Réduction importante des coûts de remplissage : ne vous concentrez pas uniquement sur le coût des matières premières par tonne
L'augmentation de la charge en carbonate de calcium vise généralement à réduire les coûts de formulation. Cependant, si cela entraîne davantage de nettoyages de matrices, de temps d'arrêt, de rebuts ou de problèmes de qualité, une partie des économies attendues peut être compensée.
Lors de l’évaluation d’une formulation à haute teneur en charges, tenez compte au moins des facteurs suivants :
-
Coût de formulation : Consommation unitaire et coûts d'achat de résine, carbonate de calcium et additifs divers.
-
Efficacité de production : Fréquence de nettoyage des matrices, temps d'arrêt, rendement et stabilité de fonctionnement de l'équipement.
-
Coûts de qualité : Rebuts, retouches, défauts de surface et risque de non-respect des exigences de performance.
-
Performances globales de traitement : Comportement de fusion, charge d'extrusion, stabilité dimensionnelle et propriétés du produit fini.
Seules des comparaisons dans des conditions de production réelles peuvent déterminer si l'augmentation de la charge en charges offre un véritable avantage global en termes de coûts.
Une charge élevée en charge ne signifie pas automatiquement qu'il y aura des problèmes, tout comme une charge faible en charge ne garantit pas des coûts de production inférieurs.
Une réduction efficace des coûts signifie trouver un meilleur équilibre entre les coûts de formulation, la stabilité du traitement et les performances du produit tout en respectant les normes applicables et les exigences des clients.
5. Comment Rallychem aide-t-il à enquêter sur l'accumulation de matrices dans les systèmes en PVC à haute charge ?
Pour les dépôts de matrices blanches dans la production de tuyaux en PVC, Rallychem peut travailler avec ses clients pour effectuer des évaluations techniques ciblées en utilisant les informations de formulation disponibles, les données sur les matières premières, les conditions de traitement et les échantillons de dépôt.
Notre assistance peut inclure les éléments suivants :
1. Analyse des dépôts
Sur la base des caractéristiques des échantillons et des exigences réelles, nous pouvons vous aider à identifier les méthodes analytiques appropriées pour étudier les éventuels composants organiques ou inorganiques présents dans les gisements.
2. Évaluation du système de formulation et de lubrification
En examinant la charge en carbonate de calcium, la combinaison de lubrifiants existante et les conditions de traitement, nous pouvons aider à identifier les problèmes de compatibilité potentiels et à déterminer l'orientation des essais ultérieurs.
3. Sélection de solutions ciblées
Sur la base des exigences réelles du client en matière de formulation et de performances, nous pouvons évaluer les solutions lubrifiantes qui méritent d’être testées plus en profondeur plutôt que de simplement recommander une augmentation du dosage d’un additif particulier.
4. Validation en laboratoire et en production
Grâce à des évaluations en laboratoire et à des essais de production sur la ligne du client, nous pouvons évaluer les changements dans la configuration de la matrice, le comportement d'extrusion, la qualité de la surface des tuyaux et les propriétés pertinentes du produit, puis continuer à optimiser l'approche en fonction des résultats.
Pour les fabricants de tuyaux en PVC utilisant des charges élevées de charges, l’objectif n’est pas simplement de garder la filière propre. Il s’agit d’établir une solution qui équilibre les coûts de formulation, la stabilité du traitement et la qualité du produit.
Si votre production de tuyaux en PVC connaît des dépôts récurrents de matrice blanche, des changements de comportement de traitement après une augmentation de la charge en carbonate de calcium ou des difficultés à équilibrer le système de lubrification,
contactez l'équipe technique de Rallychem.
Fournir des informations de base sur la formulation, des échantillons de dépôt et des conditions de traitement peut nous aider à étudier le problème plus efficacement et à discuter des options d'optimisation adaptées à votre système de production.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


