PVC boru üretiminde kalsiyum karbonat yüklemesinin arttırılması, birim ürün başına hammadde maliyetlerini azaltmanın yaygın bir yoludur.
Örneğin, kalsiyum karbonatın 35 phr'den 40 phr'a, 45 phr'ye ve hatta 50 phr'ye arttırılması, formülasyon birimi başına gereken PVC reçinesi miktarını teorik olarak azaltabilir. Bununla birlikte, daha düşük bir formülasyon maliyeti, mutlaka daha düşük genel üretim maliyetleri anlamına gelmez.
Üreticiler aşağıdaki işleme sorunlarıyla uğraşırken daha yüksek dolgu yüklemesinden elde edilecek tasarrufları memnuniyetle karşılayabilirler:
-
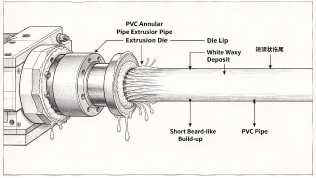
Ekstrüzyon kalıplarında, kalıp dudaklarında veya boyutlandırma ekipmanında oluşan beyaz tortular.
-
Daha sık kalıp temizliği, sürekli üretimi kesintiye uğratır.
-
Pürüzlülük ve eşit olmayan parlaklık da dahil olmak üzere borunun yüzey kalitesindeki dalgalanmalar.
-
Ekstrüzyon yükünde, füzyon davranışında veya yağlama dengesinde değişiklikler.
-
İşleme sorunlarını çözmek amacıyla yağlayıcı dozajlarında tekrarlanan ayarlamalar, formülasyonu giderek daha karmaşık hale getiriyor.
Bu sorunlar arasında beyaz kalıp birikintileri olarak da bilinen beyaz kalıp birikintileri yer almaktadır. kalıp oluşumu, özel ilgiyi hak ediyor.
Bununla birlikte, beyaz tortuların mutlaka yağlayıcı madde sızıntısından kaynaklanmadığı ve kimyasal bileşimlerinin yalnızca görünümle belirlenemeyeceği anlaşılmaktadır. Sorunu etkili bir şekilde çözmek için ilk adım, birikintilerin kaynağını belirlemek ve ardından bunların dolgu sistemi, yağlama sistemi ve işleme koşullarıyla nasıl ilişkili olduğunu belirlemektir.
1. PVC Boru Üretiminde Daha Yüksek Kalsiyum Karbonat Yüklemesi Neden Kalıp Birikmesini Artırabilir?
Önemli olan, daha fazla kalsiyum karbonatın kaçınılmaz olarak daha fazla tortuya yol açması değildir. Aksine, dolgu maddesi yüklemesindeki değişiklikler orijinal formülasyonun işlem dengesini bozabilir.
1.1. Dolgu İçeriğindeki Değişiklikler Mevcut Yağlama Sistemini Daha Az Uygun Hale Getirebilir
PVC ekstrüzyon formülasyonları tipik olarak PVC reçinesi, kalsiyum karbonat, stabilizatörler, iç ve dış yağlayıcılar ve diğer işleme katkı maddelerini içerir.
Bu bileşenler bağımsız olarak çalışmaz. Birlikte işleme sırasında füzyonu, eriyik akışını, metal yüzeylerdeki sürtünmeyi ve tortu oluşumunu etkilerler.
Kalsiyum karbonat yüklemesi arttığında katı parçacıkların oranı da artar. Bu, reçine ve dolgu maddesi arasındaki etkileşimleri, sistemin reolojik davranışını ve yağlayıcıların etkili dağılımını değiştirebilir.
Orijinal yağlama sistemi daha düşük bir dolgu maddesi yüklemesi için tasarlanmışsa, daha yüksek bir yüklemede artık aynı işleme performansını sağlayamayabilir.
Yağlayıcı dozajı değiştirilmese bile formülasyonda yetersiz füzyon, aşırı dış yağlama, yağlama dengesinde bir kayma veya diğer işlem anormallikleri yaşanabilir.
Artan dolgu maddesi yüklemesinin her zaman yağlayıcı sızıntısına neden olmayacağına dikkat etmek önemlidir. Gerçek sonuç, kalsiyum karbonat yüzey işlemi, parçacık boyutu ve dispersiyonu, PVC reçine özellikleri, yağlayıcı türü ve dozajı ve ekstrüzyon sıcaklığı ve kesme koşulları gibi faktörlere bağlıdır.
1.2. Yağlayıcı Geçişi ve Birikimi Beyaz Tortuların Kaynaklarından Biri Olabilir
PVC boru formülasyonlarında, dış yağlayıcılar genellikle eriyik ve metal işleme yüzeyleri arasındaki sürtünmeyi düzenlemeye yardımcı olurken, iç yağlayıcılar öncelikle malzeme içindeki akış ve füzyon davranışını etkiler.
Yağlayıcıların tipi, dozajı veya kombinasyonu mevcut formülasyon için uygun değilse, uyumluluğu sınırlı olan bazı bileşenler, işleme sırasında yer değiştirebilir ve kalıp veya diğer yüzeyler üzerinde kademeli olarak birikebilir.
Üretim devam ettikçe tortular birikebilir ve normal ekstrüzyona müdahale edebilir.
Ancak bu yalnızca olası nedenlerden biridir.
Beyaz kalıp birikintileri ayrıca kalsiyum karbonat parçacıkları, stabilizatör kalıntıları veya başka katkı maddeleri de içerebilir. Bazı durumlarda birden fazla bileşenin karışımından oluşabilirler. Bu nedenle, tüm beyaz tortuları yalnızca aşırı yağlayıcı dozajına bağlamak uygun değildir.
1.3. Temizlikten Sonra Depozitolar Neden Bu Kadar Hızlı Geri Dönüyor?
Eğer birikintiler kalıp yüzeyinden, bunların oluşumundan sorumlu olan formülasyon veya işleme koşulları ele alınmadan çıkarılırsa, problemin yeniden ortaya çıkması muhtemeldir.
Örneğin:
-
Ana neden yağlayıcı migrasyonu ise, sistem içindeki yağlayıcı türlerinin, dozajlarının ve etkileşimlerinin yeniden değerlendirilmesi gerekebilir.
-
Tortular önemli miktarda kalsiyum karbonat içeriyorsa, dolgu maddesi dispersiyonu, yüzey işlemi ve işleme koşulları daha fazla araştırılmalıdır.
-
Tortular füzyon davranışı veya sıcaklık dağılımı ile ilgiliyse, ekstrüzyon prosesi de gözden geçirilmelidir.
Tekrarlanan kalıp temizliğinin üretimi geçici olarak eski durumuna getirebilmesinin ancak altta yatan nedenin sistematik bir şekilde araştırılmasının yerini alamamasının nedeni budur.
2. Beyaz PVC Kalıp Mevduatları Nelerdir? Ayarlamalar Yapmadan Önce Kaynağı Belirleyin
Beyaz kalıp birikintileriyle uğraşırken en yaygın hatalardan biri, nedeni belirlenmeden yağlayıcı dozajını doğrudan artırmak veya azaltmaktır.
Bu yaklaşım, bir işleme göstergesini geçici olarak iyileştirebilir ancak aynı zamanda mevcut yağlama dengesini bozabilir ve yeni sorunlar yaratabilir.
Daha etkili bir yaklaşım, öncelikle kanıt toplamak ve bulgulara göre uygun düzeltmeyi belirlemektir.
Adım 1: Mevduatın Kompozisyonunu Analiz Edin
Farklı üretim koşulları altında birikinti rengini, dokusunu, yapışma yerini ve oluşum hızını inceleyerek başlayın.
Daha sonra fiili duruma göre uygun analitik yöntemleri seçin.
Örneğin, Fourier dönüşümü kızılötesi spektroskopisi (FTIR) belirli organik bileşenlerdeki karakteristik fonksiyonel grupları tanımlayarak, birikintilerin belirli yağlayıcılar veya diğer organik katkı maddeleri içerip içermediğinin değerlendirilmesine yardımcı olabilir.
İnorganik dolgu maddelerinin veya diğer inorganik bileşenlerin tanımlanması gerekiyorsa kül analizi, element analizi veya diğer uygun testler gibi ek yöntemler gerekebilir.
FTIR'ın tek başına her mevduatın tam bileşimini doğrudan doğrulayamayacağını anlamak önemlidir. Karmaşık karışımlar için sonuçlar, ham madde bilgileri, formülasyon kayıtları ve diğer analitik yöntemlerden elde edilen bulgularla birlikte yorumlanmalıdır.
Adım 2: Formülasyon Değişikliklerini ve İşleme Kayıtlarını Gözden Geçirin
Formülasyonu ayarlamadan önce aşağıdaki bilgileri gözden geçirin.
| Soruşturma alanı |
Kontrol edilecek önemli noktalar |
| Kalsiyum karbonat |
Yükleme, parçacık boyutu, yüzey işlemi, nem içeriği ve dağılım |
| Yağlama sistemi |
İç ve dış yağlayıcıların türleri ve dozajları ve bunların etkileşimleri |
| Stabilizatör sistemi |
Stabilizatör türleri, dozajları ve diğer bileşenlerle uyumluluk |
| Ekstrüzyon işlemi |
Her bölgedeki sıcaklık ayarları, vida hızı, ekstrüzyon yükü ve çıkış |
| Mevduat oluşumu |
Başlangıç süresi, oluşum hızı, yapışma yeri ve temizleme aralıkları |
| Bitmiş ürün kalitesi |
Yüzey durumu, boyutsal kararlılık ve ilgili mekanik özellikler |
Özellikle, beyaz tortuların ilk olarak kalsiyum karbonat yüklemesinin arttırılmasından, yağlayıcıların değiştirilmesinden, stabilizatörlerin ayarlanmasından veya ekstrüzyon koşullarının değiştirilmesinden sonra ortaya çıkıp çıkmadığını karşılaştırın.
Formülasyon değişikliklerinden önce ve sonra üretim kayıtlarının karşılaştırılması olası nedenlerin daha etkili bir şekilde daraltılmasına yardımcı olabilir.
3. Adım: Kontrollü Karşılaştırmalı Denemeler Yoluyla Nedeni Doğrulayın
Yağlama sisteminden şüpheleniliyorsa birden fazla bileşende aynı anda büyük değişiklikler yapmaktan kaçının.
Daha iyi bir yaklaşım, bir temel formülasyon oluşturmak, diğer koşulları mümkün olduğunca tutarlı bir şekilde kontrol etmek ve her denemenin sonuçlarını kaydederken temel değişkenleri adım adım ayarlamaktır.
Örneğin, karşılaştırın:
-
Orijinal formülasyon ile yüksek dolgulu formülasyon arasındaki işleme performansı.
-
Farklı yağlayıcı kombinasyonları altında kalıpta birikinti oluşumu.
-
Farklı ekstrüzyon koşulları altında füzyon, akış ve yüzey kalitesi.
-
Farklı formülasyon seçeneklerinde üretim stabilitesi ve nihai ürün performansı.
Tek bir üretim denemesinin daha başarılı görünmesini sağlamak yerine, yalnızca hedefe yönelik karşılaştırmalı denemeler hangi değişikliklerin sorunu gerçekten iyileştirdiğini belirleyebilir.
3. Yüksek Dolgulu PVC Boru Formülasyonları için Yağlama Sistemi Nasıl Optimize Edilebilir?
Testler kalıp oluşumunun yağlama sisteminin uyumluluğuyla ilişkili olduğunu gösterdiğinde amaç sadece daha fazla yağlayıcı eklemek değildir. Tüm sistemin yeniden değerlendirilmesi gerekiyor.
3.1. İç ve Dış Yağlamayı Yeniden Dengeleyin
İç ve dış yağlayıcılar farklı işlevlere hizmet eder, ancak aynı zamanda gerçek bir formülasyonda birbirlerini de etkilerler.
Aşırı harici yağlama PVC füzyonunu engelleyebilir, yetersiz yağlama ise işleme direncini ve metal yüzeylere karşı sürtünmeyi artırabilir.
Bu nedenle, dolgu maddesi yüklemesi arttığında, orijinal dozajların otomatik olarak korunması yerine, dahili ve harici yağlayıcıların oranı ve bunların diğer formülasyon bileşenleriyle etkileşimleri yeniden değerlendirilmelidir.
3.2. Yüksek Dolgulu Sistemlerle Yağlayıcı Uyumluluğunu Değerlendirin
Farklı yağlayıcılar uyumluluk, erime davranışı, migrasyon eğilimi ve işleme sıcaklıklarındaki performans açısından farklılık gösterebilir.
Yüksek dolgulu PVC formülasyonları için önemli olan, bir yağlayıcının hedef işleme koşulları altında füzyonu, erime mukavemetini, boru yüzey kalitesini veya üretim stabilitesini olumsuz etkilemeden stabil yağlama sağlayıp sağlayamayacağını belirlemektir.
Uygun ayarlama formülasyona, tortu analizine ve gerçek test sonuçlarına göre belirlenmelidir. Spesifik sistemden bağımsız olarak evrensel bir dozaj önerisi yapılamaz.
3.3. Kalsiyum Karbonatın Etkisini Gözden Kaçırmayın
Araştırılması gereken tek faktör yağlama sistemi değildir.
Kalsiyum karbonatın parçacık boyutu dağılımı, yüzey işlemi, nem içeriği ve dispersiyonu da PVC sistemindeki davranışını etkileyebilir.
Dolgu maddesi dispersiyonu zayıfsa veya dolgu maddesi ile diğer formülasyon bileşenleri arasındaki etkileşimler değişirse, yağlayıcının tek başına ayarlanması tortu sorununu tam olarak çözemeyebilir.
Bu nedenle, yüksek dolgulu bir formülasyonun optimize edilmesi, dolgu maddesi, reçine, stabilizatörler, yağlayıcılar ve işleme koşulları arasındaki etkileşimlerin dikkate alınmasını gerektirir.
4. Yüksek Dolum Maliyetinin Düşürülmesi: Yalnızca Ton Başına Hammadde Maliyetine Odaklanmayın
Kalsiyum karbonat yüklemesinin arttırılması genellikle formülasyon maliyetlerini düşürmeyi amaçlamaktadır. Ancak daha fazla kalıp temizliğine, arıza süresine, hurdaya veya kalite sorunlarına yol açarsa beklenen tasarrufun bir kısmı telafi edilebilir.
Yüksek dolgulu bir formülasyonu değerlendirirken en azından aşağıdaki faktörleri göz önünde bulundurun:
-
Formülasyon maliyeti: Reçine, kalsiyum karbonat ve çeşitli katkı maddelerinin birim tüketim ve satın alma maliyetleri.
-
Üretim verimliliği: Kalıp temizleme sıklığı, aksama süresi, çıktı ve ekipmanın çalışma kararlılığı.
-
Kalite maliyetleri: Hurda, yeniden işleme, yüzey kusurları ve performans gereksinimlerinin karşılanmaması riski.
-
Genel işleme performansı: Füzyon davranışı, ekstrüzyon yükü, boyutsal kararlılık ve son ürün özellikleri.
Artan dolgu maddesi yüklemesinin gerçek bir toplam maliyet avantajı sağlayıp sağlamadığını yalnızca gerçek üretim koşulları altında yapılan karşılaştırmalar belirleyebilir.
Daha düşük dolgu maddesi yüklemesi daha düşük üretim maliyetlerini garanti etmediği gibi, yüksek dolgu maddesi yüklemesi de otomatik olarak sorun olacağı anlamına gelmez.
Etkin maliyet azaltma, geçerli standartları ve müşteri gereksinimlerini karşılarken formülasyon maliyetleri, işleme stabilitesi ve ürün performansı arasında daha iyi bir denge bulmak anlamına gelir.
5. Rallychem Yüksek Dolgulu PVC Sistemlerde Kalıp Birikmesini Araştırmaya Nasıl Yardımcı Olur?
PVC boru üretimindeki beyaz kalıp birikintileri için Rallychem, mevcut formülasyon bilgilerini, ham madde verilerini, işleme koşullarını ve birikinti numunelerini kullanarak hedefe yönelik teknik değerlendirmeler gerçekleştirmek üzere müşterilerle birlikte çalışabilir.
Desteğimiz aşağıdakileri içerebilir:
1. Mevduat Analizi
Numune özelliklerine ve gerçek gereksinimlere dayanarak yataklardaki olası organik veya inorganik bileşenleri araştırmak için uygun analitik yöntemlerin belirlenmesine yardımcı olabiliriz.
2. Formülasyon ve Yağlama Sistemi Değerlendirmesi
Kalsiyum karbonat yüklemesini, mevcut yağlayıcı kombinasyonunu ve işleme koşullarını inceleyerek potansiyel uyumluluk sorunlarının belirlenmesine ve sonraki denemelerin yönünün belirlenmesine yardımcı olabiliriz.
3. Hedeflenen Çözümlerin Elenmesi
Müşterinin gerçek formülasyonu ve performans gereksinimlerine dayanarak, belirli bir katkı maddesinin dozajının artırılmasını önermek yerine, test edilmeye değer yağlayıcı çözümlerini daha fazla değerlendirebiliriz.
4. Laboratuvar ve Üretim Validasyonu
Laboratuvar değerlendirmesi ve müşteri hattındaki üretim denemeleri yoluyla kalıp oluşumundaki, ekstrüzyon davranışındaki, boru yüzey kalitesindeki ve ilgili ürün özelliklerindeki değişiklikleri değerlendirebilir ve ardından sonuçlara dayalı yaklaşımı optimize etmeye devam edebiliriz.
Yüksek dolgu yükleri kullanan PVC boru üreticileri için amaç sadece kalıbı temiz tutmak değildir. Formülasyon maliyetlerini, proses stabilitesini ve ürün kalitesini dengeleyen bir çözüm oluşturmaktır.
PVC boru üretiminizde tekrarlayan beyaz kalıp birikintileri, artan kalsiyum karbonat yüklemesinden sonra işleme davranışında değişiklikler veya yağlama sistemini dengelemede zorluklar yaşanıyorsa,
Rallychem teknik ekibiyle iletişime geçin.
Temel formülasyon bilgilerinin, biriktirme numunelerinin ve işleme koşullarının sağlanması, sorunu daha etkili bir şekilde araştırmamıza ve üretim sisteminize uygun optimizasyon seçeneklerini tartışmamıza yardımcı olabilir.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


