Nella produzione di tubi in PVC, l’aumento del carico di carbonato di calcio è un modo comune per ridurre i costi delle materie prime per unità di prodotto.
Ad esempio, aumentando il carbonato di calcio da 35 phr a 40 phr, 45 phr o anche 50 phr si può teoricamente ridurre la quantità di resina PVC richiesta per unità di formulazione. Tuttavia, un costo di formulazione inferiore non si traduce necessariamente in costi di produzione complessivi inferiori.
I produttori potrebbero accogliere con favore i risparmi derivanti da un maggiore carico di riempitivo mentre sono alle prese con i problemi di lavorazione che seguono:
-
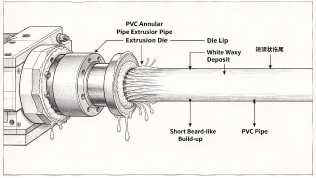
Si formano depositi bianchi sulle matrici di estrusione, sui labbri delle matrici o sulle apparecchiature di dimensionamento.
-
Pulizia più frequente degli stampi, con conseguente interruzione della produzione continua.
-
Fluttuazioni nella qualità della superficie del tubo, comprese ruvidità e lucentezza non uniforme.
-
Cambiamenti nel carico di estrusione, nel comportamento di fusione o nel bilancio di lubrificazione.
-
Ripetuti aggiustamenti ai dosaggi dei lubrificanti nel tentativo di risolvere problemi di lavorazione, rendendo la formulazione sempre più complessa.
Tra questi problemi, i depositi di die bianchi, noti anche come accumulo dello stampo, meritano particolare attenzione.
Tuttavia, i depositi bianchi non sono necessariamente causati dalla trasudazione del lubrificante e la loro composizione chimica non può essere determinata solo dall'aspetto. Per risolvere il problema in modo efficace, il primo passo è identificare l'origine dei depositi e quindi determinare la loro relazione con il sistema di riempimento, il sistema di lubrificazione e le condizioni di lavorazione.
1. Perché un carico maggiore di carbonato di calcio può aumentare l’accumulo di stampi nella produzione di tubi in PVC?
La questione fondamentale non è che più carbonato di calcio porta inevitabilmente a più depositi. Piuttosto, i cambiamenti nel carico del riempitivo possono disturbare l’equilibrio di lavorazione della formulazione originale.
1.1. Le modifiche al contenuto del riempitivo possono rendere il sistema di lubrificazione esistente meno adatto
Le formulazioni per estrusione di PVC contengono tipicamente resina PVC, carbonato di calcio, stabilizzanti, lubrificanti interni ed esterni e altri additivi di lavorazione.
Questi componenti non funzionano in modo indipendente. Insieme, influenzano la fusione, il flusso di fusione, l'attrito sulle superfici metalliche e la formazione di depositi durante la lavorazione.
Quando il carico di carbonato di calcio aumenta, aumenta la percentuale di particelle solide. Ciò può modificare le interazioni tra resina e riempitivo, il comportamento reologico del sistema e l'effettiva distribuzione dei lubrificanti.
Se il sistema di lubrificazione originale è stato progettato per un carico di riempitivo inferiore, potrebbe non fornire più le stesse prestazioni di lavorazione con un carico maggiore.
Anche senza modificare il dosaggio del lubrificante, la formulazione potrebbe quindi presentare una fusione insufficiente, un'eccessiva lubrificazione esterna, uno spostamento nell'equilibrio della lubrificazione o altre anomalie di lavorazione.
È importante notare che l'aumento del carico di riempitivo non causa necessariamente trasudazione di lubrificante. Il risultato effettivo dipende da fattori quali il trattamento superficiale con carbonato di calcio, la dimensione e la dispersione delle particelle, le caratteristiche della resina PVC, il tipo e il dosaggio del lubrificante, la temperatura di estrusione e le condizioni di taglio.
1.2. La migrazione e la deposizione di lubrificante possono essere una fonte di depositi bianchi
Nelle formulazioni di tubi in PVC, i lubrificanti esterni generalmente aiutano a regolare l'attrito tra la fusione e le superfici di lavorazione del metallo, mentre i lubrificanti interni influenzano principalmente il comportamento del flusso e della fusione all'interno del materiale.
Se il tipo, il dosaggio o la combinazione di lubrificanti non sono adatti alla formulazione attuale, alcuni componenti con compatibilità limitata potrebbero migrare durante la lavorazione e accumularsi gradualmente sullo stampo o su altre superfici.
Man mano che la produzione continua, potrebbero accumularsi depositi che interferiscono con la normale estrusione.
Tuttavia, questa è solo una delle possibili cause.
I depositi bianchi dello stampo possono contenere anche particelle di carbonato di calcio, residui di stabilizzanti o altri additivi. In alcuni casi possono essere costituiti da una miscela di più componenti. Pertanto non è corretto attribuire tutti i depositi bianchi semplicemente ad un dosaggio eccessivo di lubrificante.
1.3. Perché i depositi ritornano così rapidamente dopo la pulizia?
Se i depositi vengono rimossi dalla superficie dello stampo senza affrontare la formulazione o le condizioni di lavorazione responsabili della loro formazione, è probabile che il problema si ripresenti.
Per esempio:
-
Se la migrazione del lubrificante è la causa principale, potrebbe essere necessario rivalutare i tipi di lubrificante, i dosaggi e le interazioni all'interno del sistema.
-
Se i depositi contengono quantità significative di carbonato di calcio, la dispersione del riempitivo, il trattamento superficiale e le condizioni di lavorazione dovrebbero essere studiati ulteriormente.
-
Se i depositi sono legati al comportamento di fusione o alla distribuzione della temperatura, andrebbe rivisto anche il processo di estrusione.
Questo è il motivo per cui la pulizia ripetuta degli stampi può ripristinare temporaneamente la produzione ma non può sostituire un'indagine sistematica della causa sottostante.
2. Cosa sono i depositi di die in PVC bianco? Identificare la fonte prima di apportare modifiche
Uno degli errori più comuni quando si ha a che fare con i depositi bianchi è aumentare o diminuire direttamente il dosaggio del lubrificante prima che ne venga stabilita la causa.
Questo approccio può migliorare temporaneamente un indicatore di processo, ma può anche alterare l’equilibrio di lubrificazione esistente e creare nuovi problemi.
Un approccio più efficace consiste nel raccogliere prima le prove e determinare l’adeguamento appropriato sulla base dei risultati.
Passaggio 1: analizzare la composizione dei depositi
Inizia esaminando il colore, la struttura, la posizione di adesione e la velocità di formazione del deposito in diverse condizioni di produzione.
Quindi selezionare i metodi analitici appropriati in base alla situazione reale.
Per esempio, Spettroscopia infrarossa in trasformata di Fourier (FTIR) possono identificare gruppi funzionali caratteristici in alcuni componenti organici, aiutando a valutare se i depositi possono contenere lubrificanti specifici o altri additivi organici.
Se è necessario identificare riempitivi inorganici o altri componenti inorganici, potrebbero essere necessari metodi aggiuntivi come l'analisi delle ceneri, l'analisi elementare o altri test idonei.
È importante comprendere che il FTIR da solo non può confermare direttamente la composizione completa di ogni deposito. Per le miscele complesse, i risultati dovrebbero essere interpretati insieme alle informazioni sulle materie prime, ai registri delle formulazioni e ai risultati di altri metodi analitici.
Passaggio 2: rivedere le modifiche alla formulazione e i record di elaborazione
Prima di modificare la formulazione, rivedere le seguenti informazioni.
| Zona di indagine |
Punti chiave da verificare |
| Carbonato di calcio |
Caricamento, dimensione delle particelle, trattamento superficiale, contenuto di umidità e dispersione |
| Sistema di lubrificazione |
Tipi e dosaggi di lubrificanti interni ed esterni e loro interazioni |
| Sistema stabilizzatore |
Tipi di stabilizzanti, dosaggi e compatibilità con altri componenti |
| Processo di estrusione |
Impostazioni di temperatura in ciascuna zona, velocità della vite, carico di estrusione e uscita |
| Formazione di depositi |
Tempo di insorgenza, tasso di formazione, posizione di adesione e intervalli di pulizia |
| Qualità del prodotto finito |
Condizioni superficiali, stabilità dimensionale e relative proprietà meccaniche |
In particolare, confrontare se i depositi bianchi sono comparsi per la prima volta dopo aver aumentato il carico di carbonato di calcio, cambiato lubrificanti, regolato gli stabilizzanti o modificato le condizioni di estrusione.
Il confronto dei dati di produzione prima e dopo le modifiche alla formulazione può aiutare a restringere il campo delle possibili cause in modo più efficace.
Passaggio 3: verificare la causa attraverso studi comparativi controllati
Se si sospetta il sistema di lubrificazione, evitare di apportare modifiche importanti a più componenti contemporaneamente.
Un approccio migliore consiste nello stabilire una formulazione di base, controllare le altre condizioni nel modo più coerente possibile e aggiustare le variabili chiave passo dopo passo registrando i risultati di ogni studio.
Ad esempio, confronta:
-
Prestazioni di lavorazione tra la formulazione originale e la formulazione ad alto contenuto di riempitivo.
-
Formazione di depositi sullo stampo con diverse combinazioni di lubrificanti.
-
Fusione, flusso e qualità della superficie in diverse condizioni di estrusione.
-
Stabilità della produzione e prestazioni del prodotto finito attraverso diverse opzioni di formulazione.
Solo studi comparativi mirati possono stabilire quali cambiamenti effettivamente migliorano il problema, piuttosto che limitarsi a far sembrare che un test di produzione abbia avuto più successo.
3. Come è possibile ottimizzare il sistema di lubrificazione per le formulazioni di tubi in PVC ad alto riempimento?
Quando i test indicano che l'accumulo sullo stampo è associato alla compatibilità del sistema di lubrificazione, l'obiettivo non è semplicemente quello di aggiungere altro lubrificante. L’intero sistema deve essere rivalutato.
3.1. Riequilibrare la lubrificazione interna ed esterna
I lubrificanti interni ed esterni svolgono funzioni diverse, ma nella formulazione effettiva si influenzano anche a vicenda.
Un'eccessiva lubrificazione esterna può interferire con la fusione del PVC, mentre una lubrificazione insufficiente può aumentare la resistenza alla lavorazione e l'attrito contro le superfici metalliche.
Pertanto, quando il carico di riempitivo aumenta, il rapporto tra lubrificanti interni ed esterni e le loro interazioni con altri componenti della formulazione dovrebbero essere rivalutati anziché mantenere automaticamente i dosaggi originali.
3.2. Valutare la compatibilità del lubrificante con i sistemi ad alto riempimento
Lubrificanti diversi possono variare in termini di compatibilità, comportamento di fusione, tendenza alla migrazione e prestazioni alle temperature di lavorazione.
Per le formulazioni di PVC ad alto contenuto di riempitivo, la chiave è determinare se un lubrificante può fornire una lubrificazione stabile nelle condizioni di lavorazione desiderate senza influire negativamente sulla fusione, sulla resistenza del fuso, sulla qualità della superficie del tubo o sulla stabilità della produzione.
L'adeguamento appropriato dovrebbe essere determinato dalla formulazione, dall'analisi dei depositi e dai risultati effettivi del test. Non è possibile formulare una raccomandazione di dosaggio universale indipendentemente dal sistema specifico.
3.3. Non trascurare l’influenza del carbonato di calcio stesso
Il sistema di lubrificazione non è l’unico fattore da indagare.
Anche la distribuzione granulometrica, il trattamento superficiale, il contenuto di umidità e la dispersione del carbonato di calcio possono influenzarne il comportamento in un sistema in PVC.
Se la dispersione del riempitivo è scarsa o le interazioni tra il riempitivo e gli altri componenti della formulazione cambiano, la sola regolazione del lubrificante potrebbe non risolvere completamente il problema dei depositi.
Pertanto, per ottimizzare una formulazione ad alto contenuto di riempitivo è necessario considerare le interazioni tra riempitivo, resina, stabilizzanti, lubrificanti e condizioni di lavorazione.
4. Riduzione dei costi dei materiali di riempimento elevati: non concentrarsi esclusivamente sul costo delle materie prime per tonnellata
L'aumento del carico di carbonato di calcio ha generalmente lo scopo di ridurre i costi di formulazione. Tuttavia, se ciò comporta una maggiore pulizia degli stampi, tempi di inattività, scarti o problemi di qualità, parte del risparmio previsto potrebbe essere annullato.
Quando si valuta una formulazione ad alto contenuto di riempitivo, considerare almeno i seguenti fattori:
-
Costo della formulazione: Consumo unitario e costi di acquisto di resina, carbonato di calcio e additivi vari.
-
Efficienza produttiva: Frequenza di pulizia dello stampo, tempi di inattività, produttività e stabilità operativa dell'attrezzatura.
-
Costi della qualità: Scarti, rilavorazioni, difetti superficiali e rischio di non soddisfare i requisiti prestazionali.
-
Prestazioni di elaborazione complessive: Comportamento alla fusione, carico di estrusione, stabilità dimensionale e proprietà del prodotto finito.
Solo i confronti in condizioni di produzione reali possono stabilire se l’aumento del carico di riempitivo offre un reale vantaggio in termini di costi complessivi.
Un carico elevato di materiale di riempimento non significa automaticamente che ci saranno problemi, così come un carico di materiale di riempimento inferiore non garantisce costi di produzione inferiori.
Un'efficace riduzione dei costi significa trovare un migliore equilibrio tra costi di formulazione, stabilità di lavorazione e prestazioni del prodotto, rispettando al tempo stesso gli standard applicabili e i requisiti dei clienti.
5. In che modo Rallychem aiuta a indagare gli accumuli sulla matrice nei sistemi in PVC ad alto riempitivo?
Per i depositi bianchi nella produzione di tubi in PVC, Rallychem può collaborare con i clienti per condurre valutazioni tecniche mirate utilizzando le informazioni disponibili sulla formulazione, i dati sulle materie prime, le condizioni di lavorazione e i campioni di deposito.
Il nostro supporto può includere quanto segue:
1. Analisi dei depositi
Sulla base delle caratteristiche del campione e delle effettive esigenze, possiamo aiutare a identificare metodi analitici adeguati per indagare i possibili componenti organici o inorganici nei depositi.
2. Formulazione e valutazione del sistema di lubrificazione
Esaminando il carico di carbonato di calcio, la combinazione di lubrificanti esistente e le condizioni di lavorazione, possiamo aiutare a identificare potenziali problemi di compatibilità e determinare la direzione delle prove successive.
3. Screening di soluzioni mirate
Sulla base della formulazione effettiva e dei requisiti prestazionali del cliente, possiamo valutare soluzioni lubrificanti che meritano di essere testate ulteriormente piuttosto che raccomandare semplicemente un aumento del dosaggio di un particolare additivo.
4. Convalida di laboratorio e di produzione
Attraverso la valutazione di laboratorio e le prove di produzione sulla linea del cliente, possiamo valutare i cambiamenti nella struttura dello stampo, nel comportamento dell'estrusione, nella qualità della superficie del tubo e nelle proprietà rilevanti del prodotto, quindi continuare a ottimizzare l'approccio in base ai risultati.
Per i produttori di tubi in PVC che utilizzano carichi di riempitivo elevati, l'obiettivo non è semplicemente quello di mantenere pulita la filiera. Si tratta di stabilire una soluzione che bilanci i costi di formulazione, la stabilità della lavorazione e la qualità del prodotto.
Se nella vostra produzione di tubi in PVC si verificano ricorrenti depositi bianchi, cambiamenti nel comportamento di lavorazione dopo l'aumento del carico di carbonato di calcio o difficoltà nel bilanciare il sistema di lubrificazione,
contattare il team tecnico di Rallychem.
Fornire informazioni di base sulla formulazione, campioni di deposito e condizioni di lavorazione può aiutarci a indagare il problema in modo più efficace e a discutere le opzioni di ottimizzazione adatte al vostro sistema di produzione.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


