Dalam produksi pipa PVC, meningkatkan pemuatan kalsium karbonat adalah cara umum untuk mengurangi biaya bahan baku per unit produk.
Misalnya, meningkatkan kalsium karbonat dari 35 phr menjadi 40 phr, 45 phr, atau bahkan 50 phr secara teoritis dapat mengurangi jumlah resin PVC yang dibutuhkan per unit formulasi. Namun, biaya formulasi yang lebih rendah tidak berarti biaya produksi keseluruhan juga lebih rendah.
Produsen mungkin menerima penghematan dari pemuatan pengisi yang lebih tinggi sambil berjuang mengatasi masalah pemrosesan berikut:
-
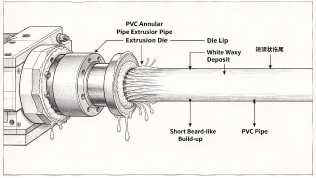
Endapan putih yang terbentuk pada cetakan ekstrusi, bibir cetakan, atau peralatan pengukur ukuran.
-
Pembersihan cetakan lebih sering, sehingga mengganggu produksi berkelanjutan.
-
Fluktuasi kualitas permukaan pipa, termasuk kekasaran dan kilap yang tidak merata.
-
Perubahan beban ekstrusi, perilaku fusi, atau keseimbangan pelumasan.
-
Penyesuaian berulang terhadap dosis pelumas dalam upaya menyelesaikan masalah pemrosesan, membuat formulasi semakin kompleks.
Di antara isu-isu ini, deposito mati putih, juga dikenal sebagai penumpukan mati, patut mendapat perhatian khusus.
Namun, endapan putih belum tentu disebabkan oleh eksudasi pelumas, dan komposisi kimianya tidak dapat ditentukan hanya dari penampilannya saja. Untuk mengatasi masalah secara efektif, langkah pertama adalah mengidentifikasi sumber endapan dan kemudian menentukan hubungannya dengan sistem pengisi, sistem pelumasan, dan kondisi pemrosesan.
1. Mengapa Pemuatan Kalsium Karbonat yang Lebih Tinggi Dapat Meningkatkan Die Build-Up dalam Produksi Pipa PVC?
Permasalahan utamanya bukanlah bahwa semakin banyak kalsium karbonat pasti akan menyebabkan semakin banyak endapan. Sebaliknya, perubahan pemuatan bahan pengisi dapat mengganggu keseimbangan pemrosesan formulasi asli.
1.1. Perubahan Kandungan Pengisi Dapat Membuat Sistem Pelumasan yang Ada Menjadi Kurang Cocok
Formulasi ekstrusi PVC biasanya mengandung resin PVC, kalsium karbonat, stabilisator, pelumas internal dan eksternal, dan aditif pemrosesan lainnya.
Komponen-komponen ini tidak bekerja sendiri-sendiri. Bersama-sama, mereka mempengaruhi fusi, aliran lelehan, gesekan pada permukaan logam, dan pembentukan endapan selama pemrosesan.
Ketika pemuatan kalsium karbonat meningkat, proporsi partikel padat meningkat. Hal ini dapat mengubah interaksi antara resin dan pengisi, perilaku reologi sistem, dan distribusi pelumas yang efektif.
Jika sistem pelumasan asli dirancang untuk pembebanan pengisi yang lebih rendah, sistem tersebut mungkin tidak lagi memberikan kinerja pemrosesan yang sama pada pembebanan yang lebih tinggi.
Bahkan tanpa mengubah takaran pelumas, formulasinya mungkin akan mengalami fusi yang tidak mencukupi, pelumasan eksternal yang berlebihan, pergeseran keseimbangan pelumasan, atau kelainan proses lainnya.
It is important to note that increasing filler loading does not necessarily cause lubricant exudation. Hasil sebenarnya bergantung pada faktor-faktor seperti perlakuan permukaan kalsium karbonat, ukuran partikel dan dispersi, karakteristik resin PVC, jenis dan dosis pelumas, serta suhu ekstrusi dan kondisi geser.
1.2. Migrasi dan Deposisi Pelumas Mungkin Menjadi Salah Satu Sumber White Deposit
Dalam formulasi pipa PVC, pelumas eksternal umumnya membantu mengatur gesekan antara lelehan dan permukaan pemrosesan logam, sedangkan pelumas internal terutama memengaruhi aliran dan perilaku fusi di dalam material.
Jika jenis, dosis, atau kombinasi pelumas tidak sesuai dengan formulasi saat ini, beberapa komponen dengan kompatibilitas terbatas dapat berpindah selama pemrosesan dan secara bertahap terakumulasi pada cetakan atau permukaan lainnya.
Ketika produksi berlanjut, endapan dapat menumpuk dan mengganggu ekstrusi normal.
Namun, ini hanyalah salah satu kemungkinan penyebabnya.
Endapan cetakan putih juga mungkin mengandung partikel kalsium karbonat, residu penstabil, atau bahan tambahan lainnya. Dalam beberapa kasus, mereka mungkin terdiri dari campuran beberapa komponen. Oleh karena itu, tidak tepat untuk mengaitkan semua endapan putih hanya karena dosis pelumas yang berlebihan.
1.3. Mengapa Deposito Kembali Begitu Cepat Setelah Dibersihkan?
Jika endapan dihilangkan dari permukaan cetakan tanpa mengatasi formulasi atau kondisi pemrosesan yang menyebabkan pembentukannya, masalah ini kemungkinan besar akan terulang kembali.
Misalnya:
-
Jika migrasi pelumas adalah penyebab utamanya, jenis pelumas, dosis, dan interaksi dalam sistem mungkin perlu dinilai ulang.
-
Jika endapan mengandung sejumlah besar kalsium karbonat, dispersi pengisi, perlakuan permukaan, dan kondisi pemrosesan harus diselidiki lebih lanjut.
-
Jika endapan terkait dengan perilaku fusi atau distribusi suhu, proses ekstrusi juga harus ditinjau.
Inilah sebabnya mengapa pembersihan cetakan yang berulang-ulang dapat memulihkan produksi untuk sementara waktu namun tidak dapat menggantikan penyelidikan sistematis terhadap penyebab utamanya.
2. Apa itu Deposit Die PVC Putih? Identifikasi Sumbernya Sebelum Melakukan Penyesuaian
Salah satu kesalahan paling umum ketika menangani endapan putih adalah menambah atau mengurangi dosis pelumas sebelum penyebabnya diketahui.
Pendekatan ini mungkin memperbaiki satu indikator pemrosesan untuk sementara, namun juga dapat mengganggu keseimbangan pelumasan yang ada dan menimbulkan masalah baru.
Pendekatan yang lebih efektif adalah mengumpulkan bukti terlebih dahulu dan menentukan penyesuaian yang tepat berdasarkan temuan.
Langkah 1: Analisis Komposisi Deposito
Mulailah dengan memeriksa warna endapan, tekstur, lokasi adhesi, dan laju pembentukan dalam kondisi produksi yang berbeda.
Kemudian pilih metode analisis yang sesuai berdasarkan situasi sebenarnya.
Misalnya, Spektroskopi inframerah transformasi Fourier (FTIR) dapat mengidentifikasi gugus fungsi karakteristik dalam komponen organik tertentu, membantu menilai apakah endapan tersebut mungkin mengandung pelumas tertentu atau bahan tambahan organik lainnya.
Jika bahan pengisi anorganik atau komponen anorganik lainnya perlu diidentifikasi, metode tambahan seperti analisis abu, analisis unsur, atau pengujian lain yang sesuai mungkin diperlukan.
Penting untuk dipahami bahwa FTIR sendiri tidak dapat memastikan secara langsung komposisi lengkap setiap deposit. Untuk campuran yang kompleks, hasilnya harus diinterpretasikan bersama dengan informasi bahan mentah, catatan formulasi, dan temuan dari metode analisis lainnya.
Langkah 2: Tinjau Perubahan Formulasi dan Catatan Pemrosesan
Sebelum menyesuaikan formulasinya, simak informasi berikut ini.
| Daerah investigasi |
Poin-poin penting yang perlu diperiksa |
| Kalsium karbonat |
Pemuatan, ukuran partikel, perlakuan permukaan, kadar air, dan dispersi |
| Sistem pelumasan |
Jenis dan dosis pelumas internal dan eksternal, serta interaksinya |
| Sistem penstabil |
Jenis penstabil, dosis, dan kompatibilitas dengan komponen lain |
| Proses ekstrusi |
Pengaturan suhu di setiap zona, kecepatan sekrup, beban ekstrusi, dan keluaran |
| Pembentukan setoran |
Waktu permulaan, laju pembentukan, lokasi adhesi, dan interval pembersihan |
| Kualitas produk jadi |
Kondisi permukaan, stabilitas dimensi, dan sifat mekanik yang relevan |
Secara khusus, bandingkan apakah endapan putih pertama kali muncul setelah peningkatan pemuatan kalsium karbonat, penggantian pelumas, penyesuaian stabilisator, atau modifikasi kondisi ekstrusi.
Membandingkan catatan produksi sebelum dan sesudah perubahan formulasi dapat membantu mempersempit kemungkinan penyebabnya dengan lebih efektif.
Langkah 3: Verifikasi Penyebabnya Melalui Uji Komparatif Terkendali
Jika sistem pelumasan dicurigai, hindari melakukan perubahan besar pada beberapa komponen sekaligus.
Pendekatan yang lebih baik adalah dengan menetapkan formulasi dasar, mengendalikan kondisi lain sekonsisten mungkin, dan menyesuaikan variabel-variabel kunci selangkah demi selangkah sambil mencatat hasil setiap percobaan.
Misalnya, bandingkan:
-
Kinerja pemrosesan antara formulasi asli dan formulasi pengisi tinggi.
-
Pembentukan die deposit pada kombinasi pelumas yang berbeda.
-
Fusi, aliran, dan kualitas permukaan dalam kondisi ekstrusi yang berbeda.
-
Stabilitas produksi dan kinerja produk jadi di berbagai opsi formulasi.
Hanya uji coba komparatif yang ditargetkan yang dapat menentukan perubahan mana yang benar-benar memperbaiki masalah, dibandingkan sekadar membuat satu uji coba produksi tampak lebih berhasil.
3. Bagaimana Sistem Pelumasan Dapat Dioptimalkan untuk Formulasi Pipa PVC Pengisi Tinggi?
Ketika pengujian menunjukkan bahwa penumpukan cetakan dikaitkan dengan kompatibilitas sistem pelumasan, tujuannya bukan sekadar menambahkan lebih banyak pelumas. Seluruh sistem perlu dinilai ulang.
3.1. Seimbangkan Kembali Pelumasan Internal dan Eksternal
Pelumas internal dan eksternal memiliki fungsi yang berbeda, namun keduanya juga saling mempengaruhi dalam formulasi sebenarnya.
Pelumasan eksternal yang berlebihan dapat mengganggu fusi PVC, sedangkan pelumasan yang tidak mencukupi dapat meningkatkan ketahanan pemrosesan dan gesekan terhadap permukaan logam.
Oleh karena itu, ketika pemuatan pengisi meningkat, rasio pelumas internal dan eksternal dan interaksinya dengan komponen formulasi lainnya harus dinilai ulang daripada secara otomatis mempertahankan dosis aslinya.
3.2. Evaluasi Kompatibilitas Pelumas dengan Sistem Pengisi Tinggi
Pelumas yang berbeda mungkin berbeda dalam hal kompatibilitas, perilaku leleh, kecenderungan migrasi, dan kinerja pada suhu pemrosesan.
Untuk formulasi PVC pengisi tinggi, kuncinya adalah menentukan apakah pelumas dapat memberikan pelumasan yang stabil pada kondisi pemrosesan target tanpa mempengaruhi fusi, kekuatan leleh, kualitas permukaan pipa, atau stabilitas produksi secara merugikan.
Penyesuaian yang tepat harus ditentukan oleh formulasi, analisis endapan, dan hasil pengujian aktual. Rekomendasi dosis universal tidak dapat dibuat secara independen dari sistem tertentu.
3.3. Jangan Abaikan Pengaruh Kalsium Karbonat Itu Sendiri
Sistem pelumasan bukan satu-satunya faktor yang perlu diselidiki.
Distribusi ukuran partikel kalsium karbonat, perlakuan permukaan, kadar air, dan dispersi juga dapat mempengaruhi perilakunya dalam sistem PVC.
Jika dispersi bahan pengisi buruk atau interaksi antara bahan pengisi dan komponen formulasi lainnya berubah, penyesuaian pelumas saja mungkin tidak sepenuhnya menyelesaikan masalah endapan.
Oleh karena itu, mengoptimalkan formulasi bahan pengisi tinggi memerlukan pertimbangan interaksi antara bahan pengisi, resin, zat penstabil, pelumas, dan kondisi pemrosesan.
4. Pengurangan Biaya Bahan Bakar Tinggi: Jangan Hanya Berfokus pada Biaya Bahan Baku per Ton
Peningkatan pemuatan kalsium karbonat umumnya dimaksudkan untuk mengurangi biaya formulasi. Namun, jika hal ini menyebabkan lebih banyak masalah pembersihan cetakan, waktu henti, skrap, atau kualitas, sebagian dari penghematan yang diharapkan dapat diimbangi.
Saat mengevaluasi formulasi bahan pengisi tinggi, pertimbangkan setidaknya faktor-faktor berikut:
-
Biaya formulasi: Unit konsumsi dan biaya pembelian resin, kalsium karbonat, dan berbagai bahan tambahan.
-
Efisiensi produksi: Frekuensi pembersihan mati, waktu henti, keluaran, dan stabilitas pengoperasian peralatan.
-
Biaya kualitas: Scrap, pengerjaan ulang, cacat permukaan, dan risiko kegagalan persyaratan kinerja.
-
Kinerja pemrosesan secara keseluruhan: Perilaku fusi, beban ekstrusi, stabilitas dimensi, dan sifat produk jadi.
Hanya perbandingan dalam kondisi produksi aktual yang dapat menentukan apakah peningkatan pemuatan pengisi memberikan keuntungan biaya keseluruhan yang sebenarnya.
Pemuatan bahan pengisi yang tinggi tidak serta merta berarti akan terjadi masalah, seperti halnya pemuatan bahan pengisi yang rendah tidak menjamin biaya produksi yang lebih rendah.
Pengurangan biaya yang efektif berarti menemukan keseimbangan yang lebih baik antara biaya formulasi, stabilitas pemrosesan, dan kinerja produk sekaligus memenuhi standar yang berlaku dan persyaratan pelanggan.
5. Bagaimana Rallychem Membantu Menyelidiki Penumpukan Die pada Sistem PVC Pengisi Tinggi?
Untuk endapan cetakan putih dalam produksi pipa PVC, Rallychem dapat bekerja sama dengan pelanggan untuk melakukan penilaian teknis yang ditargetkan menggunakan informasi formulasi yang tersedia, data bahan mentah, kondisi pemrosesan, dan sampel endapan.
Dukungan kami dapat mencakup hal-hal berikut:
1. Analisis Setoran
Berdasarkan karakteristik sampel dan persyaratan aktual, kami dapat membantu mengidentifikasi metode analisis yang tepat untuk menyelidiki kemungkinan komponen organik atau anorganik dalam endapan.
2. Evaluasi Formulasi dan Sistem Pelumasan
Dengan meninjau pemuatan kalsium karbonat, kombinasi pelumas yang ada, dan kondisi pemrosesan, kami dapat membantu mengidentifikasi potensi masalah kompatibilitas dan menentukan arah uji coba selanjutnya.
3. Menyaring Solusi Bertarget
Berdasarkan formulasi aktual dan persyaratan kinerja pelanggan, kami dapat mengevaluasi solusi pelumas yang layak untuk diuji lebih lanjut daripada sekadar merekomendasikan peningkatan dosis aditif tertentu.
4. Validasi Laboratorium dan Produksi
Melalui evaluasi laboratorium dan uji coba produksi di lini pelanggan, kami dapat menilai perubahan dalam pembentukan cetakan, perilaku ekstrusi, kualitas permukaan pipa, dan sifat produk yang relevan, kemudian terus mengoptimalkan pendekatan berdasarkan hasil.
Bagi produsen pipa PVC yang menggunakan muatan pengisi tinggi, tujuannya bukan sekadar menjaga cetakan tetap bersih. Hal ini untuk menciptakan solusi yang menyeimbangkan biaya formulasi, stabilitas pemrosesan, dan kualitas produk.
Jika produksi pipa PVC Anda mengalami endapan putih berulang, perubahan perilaku pemrosesan setelah peningkatan pemuatan kalsium karbonat, atau kesulitan menyeimbangkan sistem pelumasan,
hubungi tim teknis Rallychem.
Memberikan informasi formulasi dasar, sampel endapan, dan kondisi pemrosesan dapat membantu kami menyelidiki masalah dengan lebih efektif dan mendiskusikan opsi pengoptimalan yang sesuai dengan sistem produksi Anda.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


