في إنتاج الأنابيب البلاستيكية، تعد زيادة تحميل كربونات الكالسيوم طريقة شائعة لتقليل تكاليف المواد الخام لكل وحدة من المنتج.
على سبيل المثال، زيادة كربونات الكالسيوم من 35 phr إلى 40 phr، 45 phr، أو حتى 50 phr يمكن نظريًا أن يقلل كمية راتنج PVC المطلوبة لكل وحدة صياغة. ومع ذلك، فإن انخفاض تكلفة الصياغة لا يترجم بالضرورة إلى انخفاض تكاليف الإنتاج الإجمالية.
قد يرحب المصنعون بالتوفير الناتج عن تحميل الحشو العالي بينما يعانون من مشاكل المعالجة التالية:
-
تتشكل رواسب بيضاء على قوالب البثق أو شفاه القالب أو معدات التحجيم.
-
تنظيف القالب بشكل متكرر، مما يعطل الإنتاج المستمر.
-
التقلبات في جودة سطح الأنابيب، بما في ذلك الخشونة وعدم تساوي اللمعان.
-
التغييرات في حمل البثق أو سلوك الاندماج أو توازن التشحيم.
-
التعديلات المتكررة على جرعات مواد التشحيم في محاولة لحل مشكلات المعالجة، مما يجعل التركيبة معقدة بشكل متزايد.
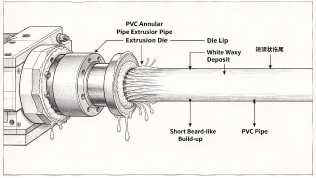
ومن بين هذه المشكلات، رواسب القالب الأبيض، والمعروفة أيضًا باسم تراكم يموت، تستحق اهتماما خاصا.
ومع ذلك، فإن الرواسب البيضاء لا تنتج بالضرورة عن إفراز مواد التشحيم، ولا يمكن تحديد تركيبها الكيميائي من خلال المظهر وحده. لحل المشكلة بشكل فعال، تتمثل الخطوة الأولى في تحديد مصدر الرواسب ثم تحديد كيفية ارتباطها بنظام الحشو ونظام التشحيم وظروف المعالجة.
1. لماذا يمكن أن يزيد التحميل العالي لكربونات الكالسيوم من تراكم القالب في إنتاج الأنابيب البلاستيكية؟
والقضية الأساسية ليست أن المزيد من كربونات الكالسيوم يؤدي حتماً إلى المزيد من الرواسب. بدلاً من ذلك، يمكن أن تؤدي التغييرات في تحميل الحشو إلى الإخلال بتوازن المعالجة للتركيبة الأصلية.
1.1. قد تؤدي التغييرات في محتوى الحشو إلى جعل نظام التشحيم الحالي أقل ملاءمة
تحتوي تركيبات بثق PVC عادةً على راتينج PVC، وكربونات الكالسيوم، والمثبتات، ومواد التشحيم الداخلية والخارجية، وغيرها من إضافات المعالجة.
هذه المكونات لا تعمل بشكل مستقل. تؤثر معًا على الاندماج وتدفق الذوبان والاحتكاك على الأسطح المعدنية وتكوين الرواسب أثناء المعالجة.
عندما يزيد تحميل كربونات الكالسيوم، ترتفع نسبة الجزيئات الصلبة. وهذا يمكن أن يغير التفاعلات بين الراتنج والحشو، والسلوك الريولوجي للنظام، والتوزيع الفعال لمواد التشحيم.
إذا كان نظام التشحيم الأصلي مصممًا لتحميل حشو أقل، فقد لا يوفر نفس أداء المعالجة عند تحميل أعلى.
حتى بدون تغيير جرعة مادة التشحيم، قد تواجه التركيبة بعد ذلك اندماجًا غير كافي، أو تزييت خارجي مفرط، أو تحول في توازن التشحيم، أو غير ذلك من تشوهات المعالجة.
من المهم ملاحظة أن زيادة تحميل الحشو لا يؤدي بالضرورة إلى نضح مادة التشحيم. تعتمد النتيجة الفعلية على عوامل مثل المعالجة السطحية لكربونات الكالسيوم، وحجم الجسيمات والتشتت، وخصائص راتينج PVC، ونوع مادة التشحيم والجرعة، ودرجة حرارة البثق وظروف القص.
1.2. قد تكون هجرة مواد التشحيم وترسبها أحد مصادر الرواسب البيضاء
في تركيبات الأنابيب البلاستيكية، تساعد مواد التشحيم الخارجية عمومًا على تنظيم الاحتكاك بين أسطح الذوبان ومعالجة المعادن، بينما تؤثر مواد التشحيم الداخلية بشكل أساسي على سلوك التدفق والانصهار داخل المادة.
إذا كان نوع أو جرعة أو مجموعة مواد التشحيم غير مناسبة للتركيبة الحالية، فقد تهاجر بعض المكونات ذات التوافق المحدود أثناء المعالجة وتتراكم تدريجيًا على القالب أو الأسطح الأخرى.
مع استمرار الإنتاج، قد تتراكم الرواسب وتتداخل مع البثق الطبيعي.
ومع ذلك، هذا ليس سوى سبب واحد محتمل.
قد تحتوي رواسب القالب الأبيض أيضًا على جزيئات كربونات الكالسيوم أو بقايا المثبت أو إضافات أخرى. وفي بعض الحالات، قد تتكون من خليط من عدة مكونات. لذلك، ليس من المناسب أن نعزو جميع الرواسب البيضاء إلى جرعة زائدة من مادة التشحيم.
1.3. لماذا تعود الودائع بسرعة بعد التنظيف؟
إذا تمت إزالة الرواسب من سطح القالب دون معالجة ظروف التركيب أو المعالجة المسؤولة عن تكوينها، فمن المرجح أن تتكرر المشكلة.
على سبيل المثال:
-
إذا كانت هجرة مواد التشحيم هي السبب الرئيسي، قد تحتاج أنواع مواد التشحيم والجرعات والتفاعلات داخل النظام إلى إعادة تقييم.
-
إذا كانت الرواسب تحتوي على كميات كبيرة من كربونات الكالسيوم، يجب إجراء مزيد من البحث في تشتت الحشو والمعالجة السطحية وظروف المعالجة.
-
إذا كانت الرواسب مرتبطة بسلوك الاندماج أو توزيع درجة الحرارة، وينبغي أيضا مراجعة عملية البثق.
وهذا هو السبب في أن التنظيف المتكرر للقالب قد يؤدي إلى استعادة الإنتاج مؤقتًا ولكن لا يمكن أن يحل محل التحقيق المنهجي في السبب الأساسي.
2. ما هي رواسب القوالب البلاستيكية البيضاء؟ حدد المصدر قبل إجراء التعديلات
أحد الأخطاء الأكثر شيوعًا عند التعامل مع رواسب القالب الأبيض هو زيادة أو تقليل جرعة مادة التشحيم بشكل مباشر قبل تحديد السبب.
قد يؤدي هذا الأسلوب إلى تحسين مؤشر معالجة واحد مؤقتًا، ولكنه قد يؤدي أيضًا إلى تعطيل توازن التشحيم الحالي وخلق مشاكل جديدة.
النهج الأكثر فعالية هو جمع الأدلة أولاً وتحديد التعديل المناسب بناءً على النتائج.
الخطوة 1: تحليل تكوين الودائع
ابدأ بفحص لون الرواسب والملمس وموقع الالتصاق ومعدل التكوين في ظل ظروف الإنتاج المختلفة.
ثم حدد الأساليب التحليلية المناسبة بناءً على الوضع الفعلي.
على سبيل المثال، التحليل الطيفي للأشعة تحت الحمراء لتحويل فورييه (FTIR) يمكن تحديد المجموعات الوظيفية المميزة في بعض المكونات العضوية، مما يساعد في تقييم ما إذا كانت الرواسب قد تحتوي على مواد تشحيم محددة أو إضافات عضوية أخرى.
إذا كانت هناك حاجة إلى تحديد مواد الحشو غير العضوية أو غيرها من المكونات غير العضوية، فقد تكون هناك حاجة إلى طرق إضافية مثل تحليل الرماد، أو تحليل العناصر، أو اختبارات أخرى مناسبة.
من المهم أن نفهم أن FTIR وحده لا يمكنه تأكيد التكوين الكامل لكل وديعة بشكل مباشر. بالنسبة للمخاليط المعقدة، يجب تفسير النتائج جنبًا إلى جنب مع معلومات المواد الخام وسجلات التركيب والنتائج المستخلصة من الطرق التحليلية الأخرى.
الخطوة 2: مراجعة تغييرات الصياغة ومعالجة السجلات
قبل تعديل الصيغة، راجع المعلومات التالية.
| منطقة التحقيق |
النقاط الرئيسية للتحقق |
| كربونات الكالسيوم |
التحميل، حجم الجسيمات، المعالجة السطحية، محتوى الرطوبة، والتشتت |
| نظام التشحيم |
أنواع وجرعات مواد التشحيم الداخلية والخارجية وتفاعلاتها |
| نظام استقرار |
أنواع المثبتات وجرعاتها وتوافقها مع المكونات الأخرى |
| عملية البثق |
إعدادات درجة الحرارة في كل منطقة، وسرعة المسمار، وحمل البثق، والإخراج |
| تكوين الودائع |
وقت البدء ومعدل التكوين وموقع الالتصاق وفترات التنظيف |
| جودة المنتج النهائي |
حالة السطح، واستقرار الأبعاد، والخواص الميكانيكية ذات الصلة |
على وجه الخصوص، قارن ما إذا كانت الرواسب البيضاء ظهرت لأول مرة بعد زيادة تحميل كربونات الكالسيوم، أو تغيير مواد التشحيم، أو ضبط المثبتات، أو تعديل ظروف البثق.
يمكن أن تساعد مقارنة سجلات الإنتاج قبل وبعد تغييرات الصياغة في تضييق نطاق الأسباب المحتملة بشكل أكثر فعالية.
الخطوة 3: التحقق من السبب من خلال التجارب المقارنة الخاضعة للرقابة
إذا كان هناك شك في نظام التشحيم، فتجنب إجراء تغييرات كبيرة على عدة مكونات في وقت واحد.
النهج الأفضل هو إنشاء صيغة أساسية، ومراقبة الحالات الأخرى بشكل متسق قدر الإمكان، وضبط المتغيرات الرئيسية خطوة بخطوة أثناء تسجيل نتائج كل تجربة.
على سبيل المثال، قارن:
-
أداء المعالجة بين التركيبة الأصلية والتركيبة عالية الحشو.
-
تشكيل رواسب القالب تحت مجموعات مختلفة من مواد التشحيم.
-
الانصهار والتدفق وجودة السطح في ظل ظروف البثق المختلفة.
-
استقرار الإنتاج وأداء المنتج النهائي عبر خيارات الصياغة المختلفة.
إن التجارب المقارنة المستهدفة هي وحدها القادرة على تحديد التغييرات التي تؤدي إلى تحسين المشكلة فعليًا، بدلاً من مجرد جعل تجربة إنتاج واحدة تبدو أكثر نجاحًا.
3. كيف يمكن تحسين نظام التشحيم لتركيبات الأنابيب البلاستيكية عالية الحشو؟
عندما يشير الاختبار إلى أن تراكم القالب يرتبط بتوافق نظام التشحيم، فإن الهدف ليس مجرد إضافة المزيد من مواد التشحيم. يحتاج النظام بأكمله إلى إعادة تقييم.
3.1. إعادة التوازن للتشحيم الداخلي والخارجي
تؤدي مواد التشحيم الداخلية والخارجية وظائف مختلفة، ولكنها تؤثر أيضًا على بعضها البعض في التركيبة الفعلية.
قد يتداخل التشحيم الخارجي الزائد مع دمج PVC، بينما قد يؤدي عدم كفاية التشحيم إلى زيادة مقاومة المعالجة والاحتكاك بالأسطح المعدنية.
لذلك، عندما يزيد تحميل الحشو، يجب إعادة تقييم نسبة مواد التشحيم الداخلية إلى الخارجية وتفاعلاتها مع مكونات التركيبة الأخرى بدلاً من الاحتفاظ بالجرعات الأصلية تلقائيًا.
3.2. تقييم توافق مواد التشحيم مع أنظمة الحشو العالية
قد تختلف مواد التشحيم المختلفة من حيث التوافق وسلوك الذوبان وميل الهجرة والأداء في درجات حرارة المعالجة.
بالنسبة لتركيبات PVC عالية الحشو، فإن المفتاح هو تحديد ما إذا كان بإمكان مادة التشحيم توفير تشحيم مستقر في ظل ظروف المعالجة المستهدفة دون التأثير سلبًا على الانصهار أو قوة الذوبان أو جودة سطح الأنبوب أو استقرار الإنتاج.
وينبغي تحديد التعديل المناسب من خلال الصياغة وتحليل الودائع ونتائج الاختبار الفعلية. لا يمكن تقديم توصية جرعة عالمية بشكل مستقل عن النظام المحدد.
3.3. لا تغفل تأثير كربونات الكالسيوم نفسها
نظام التشحيم ليس هو العامل الوحيد الذي يحتاج إلى دراسة.
يمكن أن يؤثر أيضًا توزيع حجم جسيمات كربونات الكالسيوم والمعالجة السطحية ومحتوى الرطوبة والتشتت على سلوكها في نظام PVC.
إذا كان تشتت الحشو ضعيفًا أو تغيرت التفاعلات بين الحشو ومكونات التركيبة الأخرى، فإن ضبط مادة التشحيم وحده قد لا يحل مشكلة الرواسب بشكل كامل.
ولذلك، فإن تحسين تركيبة عالية الحشو يتطلب النظر في التفاعلات بين الحشو والراتنج والمثبتات ومواد التشحيم وظروف المعالجة.
4. خفض تكلفة الحشو العالي: لا تركز فقط على تكلفة المواد الخام لكل طن
تهدف زيادة تحميل كربونات الكالسيوم عمومًا إلى تقليل تكاليف التركيب. ومع ذلك، إذا أدى ذلك إلى المزيد من مشاكل تنظيف القوالب أو التوقف عن العمل أو الخردة أو الجودة، فقد يتم تعويض جزء من التوفير المتوقع.
عند تقييم تركيبة عالية الحشو، ضع في اعتبارك على الأقل العوامل التالية:
-
تكلفة الصياغة: استهلاك الوحدة وتكاليف شراء الراتنج وكربونات الكالسيوم والمواد المضافة المختلفة.
-
كفاءة الإنتاج: تردد تنظيف القوالب، ووقت التوقف عن العمل، والإخراج، واستقرار تشغيل المعدات.
-
تكاليف الجودة: الخردة وإعادة العمل والعيوب السطحية ومخاطر فشل متطلبات الأداء.
-
الأداء العام للمعالجة: سلوك الاندماج، وحمل البثق، وثبات الأبعاد، وخصائص المنتج النهائي.
فقط المقارنات في ظل ظروف الإنتاج الفعلية هي التي يمكن أن تحدد ما إذا كانت زيادة تحميل الحشو توفر ميزة تكلفة إجمالية حقيقية.
لا يعني التحميل العالي للحشو تلقائيًا أنه ستكون هناك مشاكل، تمامًا كما لا يضمن التحميل المنخفض للحشو انخفاض تكاليف الإنتاج.
ويعني التخفيض الفعال للتكلفة إيجاد توازن أفضل بين تكاليف الصياغة واستقرار المعالجة وأداء المنتج مع تلبية المعايير المعمول بها ومتطلبات العملاء.
5. كيف تساعد Rallychem في التحقق من تراكم القوالب في أنظمة PVC عالية الحشو؟
بالنسبة للرواسب القالبية البيضاء في إنتاج الأنابيب البلاستيكية، يمكن لشركة Rallychem العمل مع العملاء لإجراء تقييمات فنية مستهدفة باستخدام معلومات التركيبة المتاحة، وبيانات المواد الخام، وظروف المعالجة، وعينات الرواسب.
يمكن أن يشمل دعمنا ما يلي:
1. تحليل الودائع
واستنادًا إلى خصائص العينة والمتطلبات الفعلية، يمكننا المساعدة في تحديد الطرق التحليلية المناسبة لفحص المكونات العضوية أو غير العضوية المحتملة في الرواسب.
2. تقييم نظام الصياغة والتشحيم
من خلال مراجعة تحميل كربونات الكالسيوم، ومجموعة مواد التشحيم الموجودة، وظروف المعالجة، يمكننا المساعدة في تحديد مشكلات التوافق المحتملة وتحديد اتجاه التجارب اللاحقة.
3. فحص الحلول المستهدفة
استنادًا إلى التركيبة الفعلية ومتطلبات الأداء الخاصة بالعميل، يمكننا تقييم حلول مواد التشحيم التي تستحق الاختبار بشكل أكبر بدلاً من مجرد التوصية بزيادة جرعة مادة مضافة معينة.
4. التحقق من صحة المختبر والإنتاج
من خلال التقييم المعملي وتجارب الإنتاج على خط العميل، يمكننا تقييم التغييرات في تراكم القالب، وسلوك البثق، وجودة سطح الأنابيب، وخصائص المنتج ذات الصلة، ثم الاستمرار في تحسين النهج بناءً على النتائج.
بالنسبة لمصنعي الأنابيب البلاستيكية الذين يستخدمون أحمال حشو عالية، فإن الهدف ليس مجرد الحفاظ على نظافة القالب. إنه إنشاء حل يوازن بين تكاليف الصياغة واستقرار المعالجة وجودة المنتج.
إذا كان إنتاج الأنابيب البلاستيكية لديك يعاني من رواسب القالب الأبيض المتكررة، أو تغيرات في سلوك المعالجة بعد زيادة تحميل كربونات الكالسيوم، أو صعوبات في موازنة نظام التشحيم،
اتصل بالفريق الفني لـ Rallychem.
يمكن أن يساعدنا توفير معلومات الصياغة الأساسية وعينات الإيداع وظروف المعالجة في التحقيق في المشكلة بشكل أكثر فعالية ومناقشة خيارات التحسين المناسبة لنظام الإنتاج الخاص بك.



 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe