Bei der Herstellung von PVC-Rohren ist die Erhöhung der Calciumcarbonatbeladung eine übliche Methode, um die Rohstoffkosten pro Produkteinheit zu senken.
Beispielsweise kann eine Erhöhung des Calciumcarbonatgehalts von 35 phr auf 40 phr, 45 phr oder sogar 50 phr theoretisch die erforderliche Menge an PVC-Harz pro Formulierungseinheit reduzieren. Niedrigere Formulierungskosten führen jedoch nicht zwangsläufig zu niedrigeren Gesamtproduktionskosten.
Hersteller freuen sich möglicherweise über die Einsparungen durch eine höhere Füllstoffbeladung, kämpfen aber gleichzeitig mit den folgenden Verarbeitungsproblemen:
-
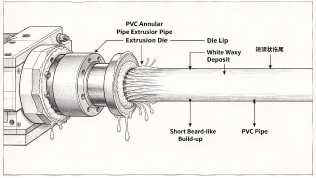
Auf Extrusionsdüsen, Düsenlippen oder Kalibriergeräten bilden sich weiße Ablagerungen.
-
Häufigeres Reinigen der Matrizen, wodurch die kontinuierliche Produktion unterbrochen wird.
-
Schwankungen in der Rohroberflächenqualität, einschließlich Rauheit und ungleichmäßigem Glanz.
-
Änderungen der Extrusionslast, des Fusionsverhaltens oder des Schmierungsgleichgewichts.
-
Wiederholte Anpassungen der Schmiermitteldosierungen, um Verarbeitungsprobleme zu lösen, wodurch die Formulierung immer komplexer wurde.
Zu diesen Problemen zählen White-Die-Ablagerungen, auch bekannt als sterben Aufbau, verdienen besondere Aufmerksamkeit.
Allerdings sind weiße Ablagerungen nicht zwangsläufig auf Schmiermittelaustritt zurückzuführen und ihre chemische Zusammensetzung lässt sich nicht allein anhand des Aussehens bestimmen. Um das Problem effektiv zu lösen, besteht der erste Schritt darin, die Quelle der Ablagerungen zu identifizieren und dann zu bestimmen, wie sie mit dem Füllstoffsystem, dem Schmiersystem und den Verarbeitungsbedingungen zusammenhängen.
1. Warum kann eine höhere Calciumcarbonatbeladung zu einer Erhöhung der Formablagerungen bei der PVC-Rohrproduktion führen?
Das Kernproblem besteht nicht darin, dass mehr Kalziumkarbonat zwangsläufig zu mehr Ablagerungen führt. Vielmehr können Änderungen in der Füllstoffbeladung das Verarbeitungsgleichgewicht der Originalformulierung stören.
1.1. Änderungen im Füllstoffgehalt können dazu führen, dass das bestehende Schmiersystem weniger geeignet ist
PVC-Extrusionsformulierungen enthalten typischerweise PVC-Harz, Calciumcarbonat, Stabilisatoren, interne und externe Gleitmittel sowie andere Verarbeitungsadditive.
Diese Komponenten funktionieren nicht unabhängig voneinander. Gemeinsam beeinflussen sie die Verschmelzung, den Schmelzfluss, die Reibung an Metalloberflächen und die Ablagerungsbildung während der Verarbeitung.
Mit zunehmender Calciumcarbonatbeladung steigt der Anteil an Feststoffpartikeln. Dies kann die Wechselwirkungen zwischen Harz und Füllstoff, das rheologische Verhalten des Systems und die effektive Verteilung von Schmiermitteln verändern.
Wenn das ursprüngliche Schmiersystem für eine geringere Füllstoffbeladung ausgelegt war, kann es sein, dass es bei einer höheren Beladung nicht mehr die gleiche Verarbeitungsleistung erbringt.
Auch ohne Änderung der Schmiermitteldosierung kann es dann zu einer unzureichenden Verschmelzung der Formulierung, einer übermäßigen externen Schmierung, einer Verschiebung des Schmiermittelgleichgewichts oder anderen Verarbeitungsstörungen kommen.
Es ist wichtig zu beachten, dass eine zunehmende Füllstoffbeladung nicht zwangsläufig zum Austreten von Schmiermittel führt. Das tatsächliche Ergebnis hängt von Faktoren wie der Oberflächenbehandlung mit Calciumcarbonat, der Partikelgröße und -dispersion, den Eigenschaften des PVC-Harzes, der Art und Dosierung des Schmiermittels sowie der Extrusionstemperatur und den Scherbedingungen ab.
1.2. Die Migration und Ablagerung von Schmiermitteln kann eine Ursache für weiße Ablagerungen sein
Bei PVC-Rohrformulierungen tragen äußere Schmiermittel im Allgemeinen dazu bei, die Reibung zwischen der Schmelze und den Metallverarbeitungsoberflächen zu regulieren, während innere Schmiermittel hauptsächlich das Fließ- und Schmelzverhalten innerhalb des Materials beeinflussen.
Wenn Art, Dosierung oder Kombination der Schmiermittel für die aktuelle Formulierung ungeeignet sind, können einige Komponenten mit eingeschränkter Verträglichkeit während der Verarbeitung wandern und sich nach und nach auf der Matrize oder anderen Oberflächen ansammeln.
Bei laufender Produktion können sich Ablagerungen bilden, die die normale Extrusion beeinträchtigen.
Dies ist jedoch nur eine mögliche Ursache.
Weiße Gussablagerungen können auch Calciumcarbonatpartikel, Stabilisatorrückstände oder andere Zusatzstoffe enthalten. In manchen Fällen können sie aus einer Mischung mehrerer Komponenten bestehen. Daher ist es nicht angebracht, alle weißen Ablagerungen einfach auf eine zu hohe Schmiermitteldosierung zurückzuführen.
1.3. Warum kehren Ablagerungen nach der Reinigung so schnell zurück?
Wenn Ablagerungen von der Matrizenoberfläche entfernt werden, ohne die für ihre Bildung verantwortlichen Formulierungs- oder Verarbeitungsbedingungen zu berücksichtigen, tritt das Problem wahrscheinlich erneut auf.
Zum Beispiel:
-
Wenn Schmierstoffmigration die Hauptursache ist, Die Schmierstofftypen, Dosierungen und Wechselwirkungen innerhalb des Systems müssen möglicherweise neu bewertet werden.
-
Wenn die Ablagerungen erhebliche Mengen an Kalziumkarbonat enthalten, Füllstoffdispersion, Oberflächenbehandlung und Verarbeitungsbedingungen sollten weiter untersucht werden.
-
Wenn die Ablagerungen mit dem Fusionsverhalten oder der Temperaturverteilung zusammenhängen, Auch der Extrusionsprozess sollte überprüft werden.
Aus diesem Grund kann eine wiederholte Formreinigung die Produktion vorübergehend wiederherstellen, kann jedoch eine systematische Untersuchung der zugrunde liegenden Ursache nicht ersetzen.
2. Was sind weiße PVC-Matrizenablagerungen? Identifizieren Sie die Quelle, bevor Sie Anpassungen vornehmen
Einer der häufigsten Fehler im Umgang mit weißen Ablagerungen besteht darin, die Schmiermitteldosierung direkt zu erhöhen oder zu verringern, bevor die Ursache festgestellt wurde.
Dieser Ansatz kann einen Verarbeitungsindikator vorübergehend verbessern, kann aber auch das bestehende Schmiergleichgewicht stören und neue Probleme schaffen.
Ein effektiverer Ansatz besteht darin, zunächst Beweise zu sammeln und auf der Grundlage der Ergebnisse die geeignete Anpassung festzulegen.
Schritt 1: Analysieren Sie die Zusammensetzung der Ablagerungen
Beginnen Sie mit der Untersuchung der Ablagerungsfarbe, der Textur, der Klebestelle und der Bildungsgeschwindigkeit unter verschiedenen Produktionsbedingungen.
Wählen Sie dann geeignete Analysemethoden basierend auf der tatsächlichen Situation aus.
Zum Beispiel, Fourier-Transformations-Infrarotspektroskopie (FTIR) kann charakteristische funktionelle Gruppen in bestimmten organischen Komponenten identifizieren und so beurteilen, ob die Ablagerungen möglicherweise bestimmte Schmierstoffe oder andere organische Zusatzstoffe enthalten.
Müssen anorganische Füllstoffe oder andere anorganische Bestandteile identifiziert werden, können zusätzliche Methoden wie Ascheanalyse, Elementaranalyse oder andere geeignete Tests erforderlich sein.
Es ist wichtig zu verstehen, dass FTIR allein nicht die vollständige Zusammensetzung jeder Lagerstätte direkt bestätigen kann. Bei komplexen Mischungen sollten die Ergebnisse zusammen mit Rohstoffinformationen, Rezepturaufzeichnungen und Erkenntnissen aus anderen Analysemethoden interpretiert werden.
Schritt 2: Überprüfen Sie Rezepturänderungen und Verarbeitungsaufzeichnungen
Bevor Sie die Formulierung anpassen, lesen Sie die folgenden Informationen.
| Untersuchungsbereich |
Wichtige Punkte, die überprüft werden müssen |
| Kalziumkarbonat |
Beladung, Partikelgröße, Oberflächenbehandlung, Feuchtigkeitsgehalt und Dispersion |
| Schmiersystem |
Arten und Dosierungen innerer und äußerer Schmierstoffe und ihre Wechselwirkungen |
| Stabilisatorsystem |
Stabilisatortypen, Dosierungen und Kompatibilität mit anderen Komponenten |
| Extrusionsprozess |
Temperatureinstellungen in jeder Zone, Schneckengeschwindigkeit, Extrusionslast und Leistung |
| Lagerstättenbildung |
Einwirkzeit, Bildungsrate, Adhäsionsort und Reinigungsintervalle |
| Qualität des fertigen Produkts |
Oberflächenzustand, Dimensionsstabilität und relevante mechanische Eigenschaften |
Vergleichen Sie insbesondere, ob die weißen Ablagerungen erstmals nach einer Erhöhung der Calciumcarbonatbeladung, einem Wechsel der Schmiermittel, einer Anpassung der Stabilisatoren oder einer Änderung der Extrusionsbedingungen auftraten.
Der Vergleich von Produktionsaufzeichnungen vor und nach Rezepturänderungen kann dazu beitragen, die möglichen Ursachen besser einzugrenzen.
Schritt 3: Überprüfen Sie die Ursache durch kontrollierte Vergleichsversuche
Bei Verdacht auf das Schmiersystem sollten große Änderungen an mehreren Bauteilen auf einmal vermieden werden.
Ein besserer Ansatz besteht darin, eine Basisformulierung festzulegen, andere Bedingungen so konsistent wie möglich zu kontrollieren und Schlüsselvariablen Schritt für Schritt anzupassen, während die Ergebnisse jedes Versuchs aufgezeichnet werden.
Vergleichen Sie zum Beispiel:
-
Verarbeitungsleistung zwischen Originalrezeptur und Hochfüllerrezeptur.
-
Bildung von Formablagerungen unter verschiedenen Schmiermittelkombinationen.
-
Schmelz-, Fließ- und Oberflächenqualität unter verschiedenen Extrusionsbedingungen.
-
Produktionsstabilität und Leistung des Endprodukts über verschiedene Formulierungsoptionen hinweg.
Nur durch gezielte Vergleichsversuche kann festgestellt werden, welche Änderungen das Problem tatsächlich verbessern, anstatt einfach nur einen Produktionsversuch erfolgreicher erscheinen zu lassen.
3. Wie kann das Schmiersystem für PVC-Rohrformulierungen mit hohem Füllstoffgehalt optimiert werden?
Wenn Tests ergeben, dass Formablagerungen mit der Kompatibilität des Schmiersystems zusammenhängen, besteht das Ziel nicht einfach darin, mehr Schmiermittel hinzuzufügen. Das gesamte System muss neu bewertet werden.
3.1. Bringen Sie die interne und externe Schmierung wieder ins Gleichgewicht
Interne und externe Gleitmittel erfüllen unterschiedliche Funktionen, beeinflussen sich aber auch in einer konkreten Formulierung gegenseitig.
Eine übermäßige externe Schmierung kann die PVC-Schmelzung beeinträchtigen, wohingegen eine unzureichende Schmierung den Verarbeitungswiderstand und die Reibung an Metalloberflächen erhöhen kann.
Daher sollte bei steigender Füllstoffbeladung das Verhältnis von internen zu externen Gleitmitteln und deren Wechselwirkungen mit anderen Formulierungskomponenten neu bewertet werden, anstatt automatisch die ursprünglichen Dosierungen beizubehalten.
3.2. Bewerten Sie die Schmierstoffkompatibilität mit Systemen mit hohem Füllstoffgehalt
Unterschiedliche Schmierstoffe können hinsichtlich Verträglichkeit, Schmelzverhalten, Migrationstendenz und Leistung bei Verarbeitungstemperaturen variieren.
Bei PVC-Formulierungen mit hohem Füllstoffgehalt kommt es darauf an, zu bestimmen, ob ein Schmierstoff unter den angestrebten Verarbeitungsbedingungen eine stabile Schmierung bieten kann, ohne die Verschmelzung, Schmelzfestigkeit, Rohroberflächenqualität oder Produktionsstabilität zu beeinträchtigen.
Die geeignete Anpassung sollte durch die Formulierung, die Ablagerungsanalyse und die tatsächlichen Testergebnisse bestimmt werden. Eine allgemeingültige Dosierungsempfehlung kann systemunabhängig nicht gegeben werden.
3.3. Übersehen Sie nicht den Einfluss von Calciumcarbonat selbst
Das Schmiersystem ist nicht der einzige Faktor, der untersucht werden muss.
Die Partikelgrößenverteilung, Oberflächenbehandlung, der Feuchtigkeitsgehalt und die Dispersion von Calciumcarbonat können sich ebenfalls auf das Verhalten in einem PVC-System auswirken.
Wenn die Füllstoffverteilung schlecht ist oder sich die Wechselwirkungen zwischen dem Füllstoff und anderen Formulierungsbestandteilen ändern, kann eine alleinige Anpassung des Schmiermittels das Ablagerungsproblem möglicherweise nicht vollständig lösen.
Daher erfordert die Optimierung einer Formulierung mit hohem Füllstoffgehalt die Berücksichtigung der Wechselwirkungen zwischen Füllstoff, Harz, Stabilisatoren, Schmiermitteln und Verarbeitungsbedingungen.
4. Kostenreduzierung bei hohen Füllstoffen: Konzentrieren Sie sich nicht nur auf die Rohstoffkosten pro Tonne
Durch eine Erhöhung der Calciumcarbonatbeladung sollen im Allgemeinen die Formulierungskosten gesenkt werden. Wenn es jedoch zu mehr Werkzeugreinigung, Ausfallzeiten, Ausschuss oder Qualitätsproblemen kommt, kann ein Teil der erwarteten Einsparungen ausgeglichen werden.
Berücksichtigen Sie bei der Bewertung einer Formulierung mit hohem Füllstoffgehalt mindestens die folgenden Faktoren:
-
Formulierungskosten: Stückverbrauch und Anschaffungskosten von Harz, Calciumcarbonat und verschiedenen Additiven.
-
Produktionseffizienz: Häufigkeit der Düsenreinigung, Ausfallzeit, Leistung und Betriebsstabilität der Ausrüstung.
-
Qualitätskosten: Ausschuss, Nacharbeit, Oberflächenfehler und das Risiko der Nichterfüllung von Leistungsanforderungen.
-
Gesamtverarbeitungsleistung: Schmelzverhalten, Extrusionslast, Dimensionsstabilität und Eigenschaften des Endprodukts.
Nur Vergleiche unter tatsächlichen Produktionsbedingungen können Aufschluss darüber geben, ob eine Erhöhung der Füllstoffbeladung einen echten Gesamtkostenvorteil mit sich bringt.
Eine hohe Füllstoffbeladung bedeutet nicht automatisch, dass es zu Problemen kommt, ebenso wie eine geringere Füllstoffbeladung keine Garantie für niedrigere Produktionskosten ist.
Eine effektive Kostensenkung bedeutet, ein besseres Gleichgewicht zwischen Formulierungskosten, Verarbeitungsstabilität und Produktleistung zu finden und gleichzeitig geltende Standards und Kundenanforderungen zu erfüllen.
5. Wie hilft Rallychem bei der Untersuchung von Formablagerungen in PVC-Systemen mit hohem Füllstoffgehalt?
Für weiße Gussablagerungen in der PVC-Rohrproduktion kann Rallychem mit Kunden zusammenarbeiten, um gezielte technische Bewertungen unter Verwendung verfügbarer Formulierungsinformationen, Rohstoffdaten, Verarbeitungsbedingungen und Ablagerungsproben durchzuführen.
Unsere Unterstützung kann Folgendes umfassen:
1. Einlagenanalyse
Basierend auf den Probeneigenschaften und den tatsächlichen Anforderungen können wir dabei helfen, geeignete Analysemethoden zur Untersuchung der möglichen organischen oder anorganischen Bestandteile in den Lagerstätten zu identifizieren.
2. Bewertung der Formulierung und des Schmiersystems
Durch die Überprüfung der Calciumcarbonatbeladung, der vorhandenen Schmiermittelkombination und der Verarbeitungsbedingungen können wir dabei helfen, potenzielle Kompatibilitätsprobleme zu identifizieren und die Richtung nachfolgender Versuche festzulegen.
3. Screening gezielter Lösungen
Basierend auf den tatsächlichen Formulierungs- und Leistungsanforderungen des Kunden können wir Schmierstofflösungen bewerten, die es wert sind, weiter getestet zu werden, anstatt einfach nur eine Erhöhung der Dosierung eines bestimmten Additivs zu empfehlen.
4. Labor- und Produktionsvalidierung
Durch Laborbewertungen und Produktionsversuche an der Linie des Kunden können wir Änderungen im Düsenaufbau, Extrusionsverhalten, Rohroberflächenqualität und relevanten Produkteigenschaften beurteilen und dann den Ansatz basierend auf den Ergebnissen weiter optimieren.
Für Hersteller von PVC-Rohren, die hohe Füllstoffmengen verwenden, besteht das Ziel nicht nur darin, die Matrize sauber zu halten. Ziel ist es, eine Lösung zu finden, die Formulierungskosten, Verarbeitungsstabilität und Produktqualität in Einklang bringt.
Wenn es bei Ihrer PVC-Rohrproduktion immer wieder zu weißen Gussablagerungen, Veränderungen im Verarbeitungsverhalten nach zunehmender Calciumcarbonatbeladung oder Schwierigkeiten beim Ausgleich des Schmiersystems kommt,
Kontaktieren Sie das technische Team von Rallychem.
Die Bereitstellung grundlegender Formulierungsinformationen, Einzahlungsproben und Verarbeitungsbedingungen kann uns dabei helfen, das Problem effektiver zu untersuchen und Optimierungsoptionen zu besprechen, die für Ihr Produktionssystem geeignet sind.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


