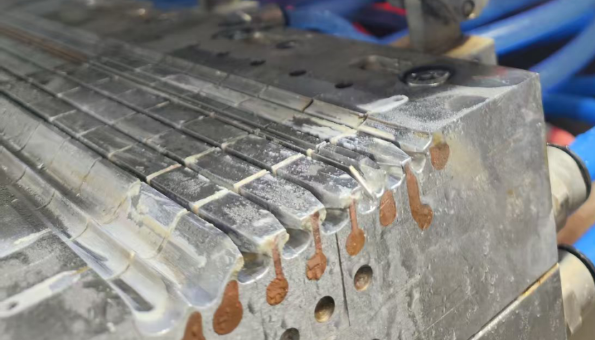
Bei der PVC-Extrusion können weiße Ablagerungen auf der Düse, der Düsenlippe oder dem Schlichtebereich auftreten. Dies ist ein Problem, mit dem viele Hersteller konfrontiert sind.
In der Produktion wird es oft einfach genannt „weißes Pulver.“
Aus technischer Sicht jedoch Weißes Pulver ist nur das sichtbare Phänomen. Es sagt uns nicht direkt, wie hoch die Anzahlung tatsächlich ist.
Es wird genauer als eine Form von beschrieben Ausplattieren oder Abscheiden das bei der PVC-Verarbeitung entsteht. Die Ablagerungen können von Schmiermitteln, Stabilisatoren, Füllstoffen oder anderen Formulierungsbestandteilen herrühren, aber auch mit den Verarbeitungsbedingungen oder der Systemkompatibilität zusammenhängen. In manchen Fällen kann es sich bei der Ablagerung sogar um eine Mischung mehrerer Komponenten handeln.
01 | Was ist weißes Pulver? Liegt es daran, dass zu viel Schmiermittel vorhanden ist?
Während der PVC-Verarbeitung müssen die verschiedenen Komponenten in der Formulierung einen angemessenen Dispersions- und Kompatibilitätszustand innerhalb des Harzsystems aufrechterhalten.
Wenn bestimmte Komponenten unter den aktuellen Formulierungs- oder Verarbeitungsbedingungen nicht stabil bleiben, können sie zur Schmelzoberfläche wandern und nach und nach Ablagerungen auf Metalloberflächen wie der Düse und der Düsenlippe bilden.
Das ist es, was wir an der Produktionslinie sehen „weißes Pulver.“
Die Zusammensetzung der Ablagerungen kann von System zu System unterschiedlich sein.
Mögliche Quellen sind:
-
Schmierstoffe und zugehörige Komponenten;
-
Stabilisatoren oder Komponenten im Zusammenhang mit Stabilisatorreaktionen;
-
Anorganische Füllstoffe wie CaCO₃;
-
Andere Formulierungsbestandteile oder Stoffe, die bei der Verarbeitung entstehen.
Daher, Das Auftreten eines weißen Belags bedeutet nicht automatisch, dass „zu viel Schmiermittel vorhanden ist“.
Dies ist auch der Grund, warum ein wiederholter Schmierstoffwechsel das Problem manchmal nicht löst.
02 | Weißes Pulver ist nur das Symptom. Kontinuierlicher Aufbau ist das eigentliche Problem
Gelegentliche Ablagerungen in geringer Menge wirken sich möglicherweise nicht sofort auf die Produktion aus. Wenn der Plateout jedoch anhält und sich allmählich anhäuft, kann dies zu mehreren Problemen führen.
O Erstens Produktionsstabilität.
Da sich weiterhin Ablagerungen auf der Matrize bilden, muss die Linie möglicherweise häufig zum Reinigen angehalten werden, was die kontinuierliche Produktion beeinträchtigt.
O Zweitens die Qualität der Produktoberfläche.
Sobald die Ablagerungen ein bestimmtes Maß erreichen, können sie auf die Produktoberfläche übertragen werden und Fließspuren, Kratzer, weiße Flecken und andere optische Mängel verursachen.
O Noch wichtiger ist, dass wiederholtes Plate-Out oft darauf hindeutet, dass möglicherweise eine Diskrepanz zwischen dem aktuellen Rezeptursystem und den Verarbeitungsbedingungen besteht.
Die eigentliche Frage ist also nicht:
„Wie reinigen wir das weiße Pulver?“
Es ist:
„Warum bildet es sich überhaupt weiter?“
03 | Wie können wir herausfinden, was das weiße Pulver eigentlich ist?
Dies ist tatsächlich der kritischste Schritt im gesamten Prozess.
Ablagerungen aus unterschiedlichen Quellen weisen oft unterschiedliche Eigenschaften auf.
O Stabilisatorbezogen:
Kommt es gleichzeitig zu Farbveränderungen, örtlicher Anbrennung oder einem engeren Verarbeitungsfenster, lohnt es sich, das Stabilisatorsystem sowie die tatsächliche Verarbeitungstemperatur und den thermischen Verlauf zu überprüfen.
O CaCO₃-bezogen:
Wenn das weiße Pulver relativ trocken ist und ein deutlich pulverförmiges Aussehen aufweist, insbesondere wenn das Problem nach einem Wechsel der Füllstoffcharge oder einer Erhöhung der Füllstoffbeladung auftritt, sollten die Partikelgröße, die Oberflächenbehandlung und der Dispersionszustand des CaCO₃ überprüft werden.
O Schmiersystembezogen:
Wenn die Ablagerungen offensichtlich wachsartig oder ölig aussehen, sollten die Kompatibilität zwischen verschiedenen Schmierstoffkomponenten, ihre Zugabemengen und ihr Migrationsverhalten während der Verarbeitung weiter untersucht werden.
Diese Beobachtungen können nur als Anhaltspunkte dienen. Die Zusammensetzung des weißen Pulvers lässt sich allein anhand des Aussehens nicht bestimmen.
Wir empfehlen grundsätzlich Sammeln eines kleinen Betrags der Anzahlung zur Analyse.
Abhängig von der tatsächlichen Situation können analytische Methoden wie z FTIR, RFA, SEM-EDS und TGA kann verwendet werden, um die Lagerstätte aus verschiedenen Perspektiven zu bewerten, einschließlich organischer Komponenten, Elementzusammensetzung und thermischem Verhalten.
Zum Beispiel:
-
FTIR: Hilft bei der Identifizierung charakteristischer Merkmale organischer Materialien und einiger anorganischer Komponenten;
-
RFA / REM-EDS: Hilft bei der Analyse der Elementzusammensetzung und der Identifizierung möglicher anorganischer Quellen;
-
TGA: Verwendet thermische Gewichtsverlusteigenschaften, um die Zusammensetzung verschiedener Komponenten zu bewerten.
Durch die Kombination dieser Analyseergebnisse mit denen des Kunden Formulierung, Rohstoffe und Verarbeitungsbedingungenkönnen wir die mögliche Quelle der Ablagerung weiter eingrenzen.
In einschlägigen PVC-Plate-Out-Studien wurden auch Methoden wie FTIR, SEM-EDX und thermische Analyse verwendet, um die Zusammensetzung von Ablagerungen zu ermitteln, die in tatsächlichen Produktionslinien gesammelt wurden.
Finden Sie zuerst heraus, „was es ist“, bestimmen Sie dann, „warum es entstanden ist“ und entscheiden Sie erst dann, „was angepasst werden soll“.
04 | Sobald die Quelle identifiziert ist, entscheiden Sie, wie Sie sie lösen möchten
Ø Wenn die Analyse bestätigt, dass die Ablagerung hauptsächlich mit dem Schmiersystem zusammenhängt, sollte die Kompatibilität zwischen verschiedenen Schmierstoffkomponenten und den aktuellen Verarbeitungsbedingungen weiter untersucht werden;
Ø Wird ein relativ hoher Anteil anorganischer Komponenten gefunden, sollten weitere Untersuchungen in Kombination mit Rohstoffen wie CaCO₃ und Stabilisatoren durchgeführt werden;
Ø Wenn sich die Zusammensetzung des Depots nicht wesentlich ändert, sich das Problem jedoch nach Änderungen der Produktionsbedingungen merklich verschlimmert, müssen auch Verarbeitungsbedingungen wie Temperatur, Scherung und Plastifizierungszustand untersucht werden.
Daher besteht eine wirksame Lösung in der Regel nicht einfach aus:
„Weißes Pulver → Schmiermittel wechseln.“
Stattdessen heißt es:
„Sammeln und analysieren Sie die Ablagerung → Identifizieren Sie ihre Zusammensetzung → Verfolgen Sie die Quelle → Analysieren Sie die Ursache anhand der Formulierungs- und Verarbeitungsbedingungen → Nehmen Sie gezielte Anpassungen vor.“
05 | Ein realer Fall: Warum begann die Matrize nach 48 Stunden Produktion „Öl zu sickern“?
Wir haben einmal an einem PVC-Rohrprojekt teilgenommen.
Der Kunde stand vor einem relativ typischen Problem: Nach etwa 48 Stunden ununterbrochener Produktion begann sich rund um die Düsenöffnung eine ölige Ablagerung zu bilden.
Das Problem war zunächst nicht offensichtlich. Doch mit fortschreitender Produktion vergrößerte sich das Vorkommen allmählich und häufte sich an.
Der Kunde musste die Linie stoppen und die Matrize reinigen. Nach einem Neustart der Produktion trat das gleiche Problem nach einer gewissen Zeit erneut auf.
Der Kunde hatte das vermutet „Es wurde zu viel Gleitmittel hinzugefügt“ Deshalb reduzierten sie die Schmierstoffdosierung. Dadurch versengt das Material direkt beim Extrudieren.
Nachdem wir die Situation verstanden hatten, baten wir den Kunden, ungefähr zu kassieren 2 g der Einlage und senden Sie es zur FTIR-Analyse an das Rallychem R&D Center.
Die Ergebnisse zeigten klare Merkmale im Zusammenhang mit Polyethylen / langkettige aliphatische KohlenwasserstoffeDies deutet darauf hin, dass die Ablagerung wahrscheinlich PE-Wachs oder eine ähnliche Komponente auf Kohlenwasserstoffbasis enthielt. Daher haben wir die Untersuchung weiter auf das im ursprünglichen Schmiersystem verwendete Wachs niedriger Dichte eingegrenzt.
Anschließend haben wir das Ergebnis mit den Rohstoffen in der bestehenden Rezeptur des Kunden verglichen und im Wesentlichen festgestellt, dass das Problem vorliegt nicht nur, dass „zu viel Wachs niedriger Dichte hinzugefügt wurde“.
Die ursprüngliche Rezeptur des Kunden lief bereits normal. Was sich tatsächlich geändert hatte, war, dass dieser Bestandteil im Laufe der kontinuierlichen Produktion nach und nach in Richtung Werkzeugoberfläche wanderte und sich dort ansammelte.
Deshalb haben wir nicht einfach die Dosierung des niedrigdichten Wachses reduziert.
Stattdessen wir Die festen Schmierstoffkombinationen und -verhältnisse in der Originalformulierung wurden neu angepasstDadurch werden die verschiedenen Schmierstoffkomponenten besser mit der aktuellen PVC-Formulierung und den Verarbeitungsbedingungen kompatibel.
Nach der Anpassung wurde die Formablagerung deutlich reduziert, die Häufigkeit der Formreinigung verringert und auch die Produktionsstabilität verbessert.
Dieser Fall hat uns gezeigt, dass:
Was wir „weißes Pulver“ nennen, ist nur das sichtbare Ergebnis. Die Lagerstätte selbst muss untersucht werden.
Finden Sie zunächst heraus, „was hinterlegt wird“, bestimmen Sie dann, „warum es hinterlegt wird“ und entscheiden Sie schließlich, „was angepasst werden soll“.
Wenn bei Ihnen derzeit wiederkehrende Beschwerden auftreten PVC-Matrize, weißes Pulver, Ausplattierung oder Matrizenaufbau, Sie können die teilen Hinterlegen Sie Fotos, den Ort, an dem es erscheint, Produktionssymptome und Informationen zu Ihrer aktuellen Rezeptur und Ihren Rohstoffen bei uns.
Lassen Sie uns zunächst die Ursache ermitteln und dann entscheiden, wie das System angepasst werden soll.
Rallychem | Von einem Produktionssymptom zur richtigen Richtung zur Lösung des Problems.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


