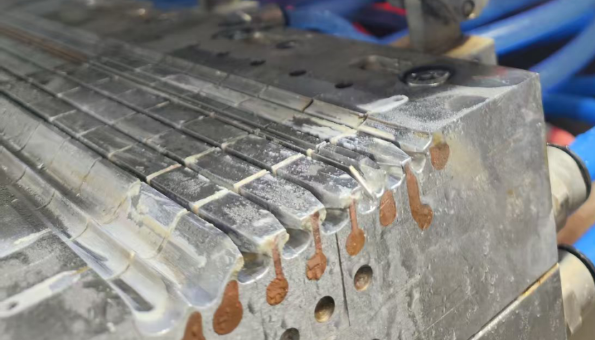
Selama ekstrusi PVC, endapan putih mungkin muncul pada cetakan, bibir cetakan, atau bagian ukuran. Ini adalah masalah yang dihadapi banyak produsen.
Di lantai produksi, sering kali disebut begitu saja “bubuk putih.”
Namun dari segi teknis, bubuk putih hanyalah fenomena yang terlihat. Itu tidak secara langsung memberi tahu kita apa sebenarnya deposit itu.
Ini lebih tepat digambarkan sebagai suatu bentuk plate-out atau deposisi yang terjadi selama pemrosesan PVC. Endapan tersebut mungkin berasal dari pelumas, stabilisator, pengisi, atau komponen formulasi lainnya, dan mungkin juga terkait dengan kondisi pemrosesan atau kompatibilitas sistem. Dalam beberapa kasus, deposit bahkan mungkin merupakan campuran dari beberapa komponen.
01 | Apa itu Bubuk Putih? Apakah Karena Pelumasnya Terlalu Banyak?
Selama pemrosesan PVC, berbagai komponen dalam formulasi perlu mempertahankan kondisi dispersi dan kompatibilitas yang sesuai dalam sistem resin.
Ketika komponen tertentu tidak dapat tetap stabil pada formulasi atau kondisi pemrosesan saat ini, komponen tersebut dapat bermigrasi menuju permukaan lelehan dan secara bertahap membentuk endapan pada permukaan logam seperti cetakan dan bibir cetakan.
Inilah yang kami lihat di jalur produksi “bubuk putih.”
Komposisi simpanan dapat bervariasi dari satu sistem ke sistem lainnya.
Sumber yang mungkin meliputi:
-
Pelumas dan komponen terkait;
-
Penstabil atau komponen yang berkaitan dengan reaksi penstabil;
-
Pengisi anorganik seperti CaCO₃;
-
Komponen formulasi atau zat lain yang terbentuk selama pemrosesan.
Karena itu, munculnya endapan putih tidak secara otomatis berarti “terlalu banyak pelumas”.
Inilah sebabnya mengapa penggantian pelumas berulang kali terkadang tidak menyelesaikan masalah.
02 | Bubuk Putih Hanya Gejalanya. Pembangunan Berkelanjutan Adalah Masalah Sebenarnya
Deposisi dalam jumlah kecil yang terjadi sesekali mungkin tidak langsung mempengaruhi produksi. Namun, jika pelepasan pelat terus berlanjut dan terakumulasi secara bertahap, hal ini dapat menimbulkan beberapa masalah.
HAI Pertama, stabilitas produksi.
Karena endapan terus menumpuk pada cetakan, jalur produksi mungkin perlu sering dihentikan untuk pembersihan, sehingga mempengaruhi produksi yang berkelanjutan.
HAI Kedua, kualitas permukaan produk.
Setelah penumpukan mencapai tingkat tertentu, penumpukan dapat berpindah ke permukaan produk, menyebabkan bekas aliran, goresan, noda putih, dan cacat tampilan lainnya.
HAI Yang lebih penting lagi, pelapisan berulang sering kali menunjukkan bahwa mungkin terdapat ketidaksesuaian antara sistem formulasi saat ini dan kondisi pemrosesan.
Jadi pertanyaan sebenarnya bukanlah:
“Bagaimana cara membersihkan bubuk putihnya?”
Dia:
“Mengapa itu terus terbentuk?”
03 | Bagaimana Kita Dapat Mengetahui Apa Sebenarnya Bubuk Putih Itu?
Ini sebenarnya adalah langkah paling penting dalam keseluruhan proses.
Simpanan dari berbagai sumber seringkali menunjukkan karakteristik yang berbeda-beda.
HAI Terkait penstabil:
Jika perubahan warna, rasa terbakar lokal, atau jendela pemrosesan yang lebih sempit terjadi pada saat yang sama, ada baiknya memeriksa sistem penstabil serta suhu pemrosesan aktual dan riwayat termal.
HAI terkait CaCO₃:
Jika bubuk putih relatif kering dan terlihat seperti bubuk, terutama jika masalah terjadi setelah mengganti batch pengisi atau menambah muatan pengisi, ukuran partikel, perlakuan permukaan, dan keadaan dispersi CaCO₃ harus diperiksa.
HAI Terkait sistem pelumasan:
Jika endapan terlihat jelas seperti lilin atau berminyak, kompatibilitas antara komponen pelumas yang berbeda, tingkat penambahannya, dan perilaku migrasinya selama pemrosesan harus diperiksa lebih lanjut.
Pengamatan ini hanya bisa berfungsi sebagai petunjuk. Komposisi bubuk putih tidak dapat ditentukan berdasarkan penampilan saja.
Kami biasanya merekomendasikan mengumpulkan sejumlah kecil deposit untuk dianalisis.
Tergantung pada situasi aktual, metode analisis seperti FTIR, XRF, SEM-EDS, dan TGA dapat digunakan untuk mengevaluasi endapan dari berbagai perspektif, termasuk komponen organik, komposisi unsur, dan perilaku termal.
Misalnya:
-
FTIR: Membantu mengidentifikasi ciri-ciri bahan organik dan beberapa komponen anorganik;
-
XRF / SEM-EDS: Membantu menganalisis komposisi unsur dan mengidentifikasi kemungkinan sumber anorganik;
-
TGA: Menggunakan karakteristik penurunan berat badan termal untuk membantu mengevaluasi komposisi berbagai komponen.
Dengan menggabungkan hasil analisis ini dengan hasil analisis pelanggan formulasi, bahan baku, dan kondisi pemrosesan, kami dapat lebih mempersempit kemungkinan sumber simpanan tersebut.
Studi pelat PVC yang relevan juga menggunakan metode seperti FTIR, SEM-EDX, dan analisis termal untuk mengidentifikasi komposisi endapan yang dikumpulkan dari jalur produksi sebenarnya.
Pertama-tama cari tahu “apa itu”, lalu tentukan “mengapa itu terbentuk”, dan baru kemudian putuskan “apa yang harus disesuaikan”.
04 | Setelah Sumbernya Diidentifikasi, Kemudian Putuskan Bagaimana Mengatasinya
Ø Jika analisis memastikan bahwa endapan tersebut terutama terkait dengan sistem pelumasan, kompatibilitas antara komponen pelumas yang berbeda dan kondisi pemrosesan saat ini harus diperiksa lebih lanjut;
Ø Jika ditemukan komponen anorganik dengan proporsi yang relatif tinggi, penyelidikan lebih lanjut harus dilakukan dalam kombinasi dengan bahan baku seperti CaCO₃ dan zat penstabil;
Ø Jika komposisi deposit tidak berubah secara signifikan, namun masalahnya menjadi lebih buruk setelah perubahan kondisi produksi, maka kondisi pemrosesan seperti suhu, geser, dan keadaan plastisisasi juga perlu diperiksa.
Oleh karena itu, solusi efektif biasanya tidak hanya berupa:
“Bubuk putih → Ganti pelumas.”
Sebaliknya, itu adalah:
“Kumpulkan dan analisis endapan → Identifikasi komposisinya → Telusuri sumbernya → Analisis penyebabnya berdasarkan formulasi dan kondisi pemrosesan → Buat penyesuaian yang ditargetkan.”
05 | Kasus Nyata: Mengapa Mesin Mati Mulai “Mengalir Minyak” Setelah 48 Jam Produksi?
Kami pernah berpartisipasi dalam proyek pipa PVC.
Pelanggan menghadapi masalah yang relatif umum: setelah sekitar 48 jam produksi terus menerus, endapan berminyak mulai muncul di sekitar bukaan cetakan.
Pada awalnya, masalahnya tidak terlihat jelas. Namun seiring dengan berlanjutnya produksi, deposit secara bertahap meningkat dan terakumulasi.
Pelanggan harus menghentikan antrean dan membersihkan cetakan. Setelah memulai kembali produksi, masalah yang sama akan muncul lagi setelah jangka waktu tertentu.
Pelanggan mencurigai hal itu “terlalu banyak pelumas yang ditambahkan,” jadi mereka mengurangi dosis pelumasnya. Akibatnya material langsung hangus saat ekstrusi.
Setelah kami memahami situasinya, kami meminta pelanggan untuk mengumpulkan kira-kira 2 g deposit dan mengirimkannya ke Pusat Litbang Rallychem untuk analisis FTIR.
Hasilnya menunjukkan karakteristik yang jelas terkait dengan polietilen/hidrokarbon alifatik rantai panjang, menunjukkan bahwa deposit tersebut kemungkinan mengandung lilin PE atau komponen berbasis hidrokarbon serupa. Oleh karena itu kami mempersempit penyelidikan lebih jauh pada lilin berkepadatan rendah yang digunakan dalam sistem pelumasan asli.
Kami kemudian membandingkan hasilnya dengan bahan mentah dalam formulasi pelanggan yang ada dan pada dasarnya menentukan bahwa masalahnya adalah bukan hanya karena “terlalu banyak lilin dengan kepadatan rendah yang ditambahkan”.
Formulasi asli pelanggan sudah berjalan normal. Apa yang sebenarnya berubah adalah, selama produksi berkelanjutan, komponen ini secara bertahap bermigrasi menuju permukaan cetakan dan terakumulasi di sana.
Oleh karena itu, kami tidak sekadar mengurangi dosis lilin berdensitas rendah.
Sebaliknya, kita menyesuaikan kembali kombinasi dan rasio pelumas tetap dalam formulasi aslinya, menjadikan berbagai komponen pelumas lebih kompatibel dengan formulasi PVC saat ini dan kondisi pemrosesan.
Setelah penyesuaian, deposisi cetakan berkurang secara signifikan, frekuensi pembersihan cetakan menurun, dan stabilitas produksi juga meningkat.
Kasus ini menunjukkan kepada kita bahwa:
Apa yang kami sebut “bubuk putih” hanyalah hasil yang terlihat. Depositnya sendiri lah yang perlu didalami.
Pertama-tama cari tahu “apa yang disetorkan”, lalu tentukan “mengapa disetorkan”, dan terakhir putuskan “apa yang harus disesuaikan”.
Jika saat ini Anda mengalami kekambuhan PVC die bubuk putih, plate-out, atau die build-up, Anda dapat membagikannya foto penyimpanan, lokasi kemunculannya, gejala produksi, dan informasi tentang formulasi dan bahan baku Anda saat ini bersama kami.
Mari kita kenali dulu penyebabnya, lalu putuskan cara menyesuaikan sistemnya.
Rallychem | Dari gejala produksi hingga arah yang tepat untuk menyelesaikan masalah.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


