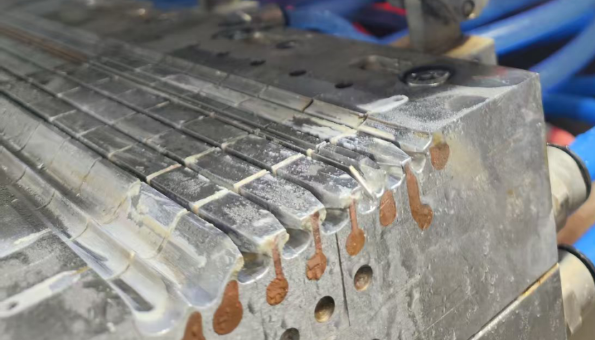
Durante l'estrusione del PVC, potrebbero apparire depositi bianchi sulla filiera, sul bordo della filiera o sulla sezione di dimensionamento. Questo è un problema riscontrato da molti produttori.
Nel reparto di produzione, spesso viene chiamato semplicemente “polvere bianca”.
Dal punto di vista tecnico, invece, la polvere bianca è solo il fenomeno visibile. Non ci dice direttamente quale sia effettivamente il deposito.
È più accuratamente descritto come una forma di plate-out o deposizione che si verifica durante la lavorazione del PVC. I depositi possono provenire da lubrificanti, stabilizzanti, riempitivi o altri componenti della formulazione e possono anche essere correlati alle condizioni di lavorazione o alla compatibilità del sistema. In alcuni casi il deposito può anche essere costituito da una miscela di più componenti.
01| Cos'è la polvere bianca? È perché c'è troppo lubrificante?
Durante la lavorazione del PVC, i diversi componenti della formulazione devono mantenere un adeguato stato di dispersione e compatibilità all'interno del sistema resina.
Quando alcuni componenti non possono rimanere stabili nella formulazione attuale o nelle condizioni di lavorazione, possono migrare verso la superficie fusa e formare gradualmente depositi su superfici metalliche come la filiera e il labbro della filiera.
Questo è ciò che vediamo sulla linea di produzione “polvere bianca”.
La composizione dei depositi può variare da un sistema all'altro.
Le possibili fonti includono:
-
Lubrificanti e relativi componenti;
-
Stabilizzatori o componenti relativi alle reazioni stabilizzanti;
-
Filler inorganici come CaCO₃;
-
Altri componenti della formulazione o sostanze formatesi durante la lavorazione.
Perciò, la comparsa di un deposito bianco non significa automaticamente che “c’è troppo lubrificante”.
Questo è anche il motivo per cui il cambio ripetuto del lubrificante a volte non risolve il problema.
02| La polvere bianca è solo il sintomo. L’accumulo continuo è il vero problema
Una piccola quantità di depositi occasionali potrebbe non influenzare immediatamente la produzione. Tuttavia, se il plate-out continua e si accumula gradualmente, può portare a diversi problemi.
Ø Innanzitutto, la stabilità della produzione.
Poiché i depositi continuano ad accumularsi sullo stampo, potrebbe essere necessario fermare frequentemente la linea per la pulizia, compromettendo la produzione continua.
Ø In secondo luogo, la qualità della superficie del prodotto.
Una volta che l'accumulo raggiunge un certo livello, potrebbe trasferirsi sulla superficie del prodotto, causando segni di scorrimento, graffi, segni bianchi e altri difetti estetici.
Ø Ancora più importante, i ripetuti plate-out spesso indicano che potrebbe esserci qualche tipo di discrepanza tra l’attuale sistema di formulazione e le condizioni di lavorazione.
Quindi la vera domanda non è:
"Come puliamo la polvere bianca?"
È:
"Perchè continua a formarsi?"
03| Come possiamo scoprire cos'è realmente la polvere bianca?
Questo è in realtà il passaggio più critico dell'intero processo.
I depositi provenienti da fonti diverse mostrano spesso caratteristiche diverse.
Ø Relativi allo stabilizzatore:
Se si verificano contemporaneamente cambiamenti di colore, bruciature localizzate o una finestra di lavorazione più ristretta, vale la pena controllare il sistema stabilizzatore, nonché la temperatura effettiva di lavorazione e la storia termica.
Ø Relativi al CaCO₃:
Se la polvere bianca è relativamente secca e ha un evidente aspetto polveroso, soprattutto se il problema si verifica dopo aver cambiato il lotto di riempitivo o aumentato il caricamento del riempitivo, è necessario controllare la dimensione delle particelle, il trattamento superficiale e lo stato di dispersione del CaCO₃.
Ø Relativo al sistema di lubrificazione:
Se il deposito ha un evidente aspetto ceroso o oleoso, è necessario esaminare ulteriormente la compatibilità tra i diversi componenti del lubrificante, i loro livelli di aggiunta e il loro comportamento di migrazione durante la lavorazione.
Queste osservazioni possono servire solo come indizi. La composizione della polvere bianca non può essere determinata solo in base all'aspetto.
In genere consigliamo raccogliendo una piccola quantità del deposito per l'analisi.
A seconda della situazione reale, metodi analitici come FTIR, XRF, SEM-EDS e TGA può essere utilizzato per valutare il deposito da diverse prospettive, inclusi componenti organici, composizione elementare e comportamento termico.
Per esempio:
-
FTIR: Aiuta a identificare le caratteristiche caratteristiche dei materiali organici e di alcuni componenti inorganici;
-
XRF/SEM-EDS: Aiuta ad analizzare la composizione elementare e ad identificare possibili fonti inorganiche;
-
TGA: Utilizza le caratteristiche di perdita di peso termica per assistere nella valutazione della composizione di diversi componenti.
Combinando questi risultati analitici con quelli del cliente formulazione, materie prime e condizioni di lavorazione, possiamo restringere ulteriormente la possibile fonte del deposito.
Importanti studi sulla piastra in PVC hanno utilizzato anche metodi come FTIR, SEM-EDX e analisi termica per identificare la composizione dei depositi raccolti dalle linee di produzione effettive.
Prima scopri “cos’è”, poi determina “perché si è formato” e solo dopo decidi “cosa modificare”.
04| Una volta identificata la fonte, decidi come risolverla
Ø Se l'analisi conferma che il deposito è principalmente legato al sistema di lubrificazione, la compatibilità tra i diversi componenti del lubrificante e le attuali condizioni di lavorazione dovrebbe essere ulteriormente esaminata;
Ø Se viene rilevata una percentuale relativamente elevata di componenti inorganici, è necessario effettuare ulteriori indagini in combinazione con materie prime come CaCO₃ e stabilizzanti;
Ø Se la composizione del deposito non cambia in modo significativo, ma il problema peggiora notevolmente dopo i cambiamenti nelle condizioni di produzione, è necessario esaminare anche le condizioni di lavorazione come temperatura, taglio e stato di plastificazione.
Pertanto, una soluzione efficace di solito non è semplicemente:
“Polvere bianca → Cambiare il lubrificante.”
Invece è:
“Raccogliere e analizzare il deposito → Identificare la sua composizione → Rintracciare la fonte → Analizzare la causa in base alla formulazione e alle condizioni di lavorazione → Apportare aggiustamenti mirati.”
05| Un caso reale: perché la fustella ha iniziato a "trasudare olio" dopo 48 ore di produzione?
Una volta abbiamo partecipato a un progetto di tubi in PVC.
Il cliente si trovava ad affrontare un problema relativamente tipico: dopo circa 48 ore di produzione continua, attorno all'apertura della filiera cominciava a comparire un deposito oleoso.
Inizialmente il problema non era evidente. Ma man mano che la produzione continuava, il deposito gradualmente aumentava e si accumulava.
Il cliente ha dovuto fermare la linea e pulire la fustella. Dopo aver riavviato la produzione, lo stesso problema si ripresenterebbe dopo un certo periodo di tempo.
Il cliente lo sospettava "è stato aggiunto troppo lubrificante" quindi hanno ridotto il dosaggio del lubrificante. Di conseguenza, il materiale si bruciava direttamente durante l'estrusione.
Dopo aver compreso la situazione, abbiamo chiesto al cliente di effettuare il ritiro indicativamente 2 g del deposito e inviarlo al Centro R&D Rallychem per l'analisi FTIR.
I risultati hanno mostrato chiare caratteristiche associate a polietilene/idrocarburi alifatici a catena lunga, indicando che il deposito probabilmente conteneva cera PE o un componente simile a base di idrocarburi. Abbiamo quindi ristretto ulteriormente l'indagine alla cera a bassa densità utilizzata nel sistema di lubrificazione originale.
Abbiamo quindi confrontato il risultato con le materie prime nella formulazione esistente del cliente e sostanzialmente abbiamo stabilito che il problema era proprio questo non semplicemente che “era stata aggiunta troppa cera a bassa densità”.
La formulazione originale del cliente funzionava già normalmente. Ciò che in realtà era cambiato era che, durante la produzione continua, questo componente migrava gradualmente verso la superficie dello stampo e lì si accumulava.
Pertanto non abbiamo semplicemente ridotto il dosaggio della cera a bassa densità.
Invece noi riadattato la combinazione e i rapporti fissi del lubrificante nella formulazione originale, rendendo i diversi componenti del lubrificante più compatibili con l'attuale formulazione del PVC e con le condizioni di lavorazione.
Dopo la regolazione, la deposizione dello stampo è stata significativamente ridotta, la frequenza della pulizia dello stampo è diminuita e anche la stabilità della produzione è migliorata.
Questo caso ci ha dimostrato che:
Ciò che chiamiamo “polvere bianca” è solo il risultato visibile. Il deposito stesso è ciò che deve essere indagato.
Per prima cosa scopri “cosa viene depositato”, quindi determina “perché si sta depositando” e infine decidi “cosa dovrebbe essere modificato”.
Se attualmente stai riscontrando problemi ricorrenti Polvere bianca della matrice in PVC, piastra fuori o accumulo di matrice, puoi condividere il deposita foto, posizione in cui appare, sintomi di produzione e informazioni sulla formulazione attuale e sulle materie prime con noi.
Identifichiamo prima la causa e poi decidiamo come adeguare il sistema.
Rallychem | Da un sintomo produttivo alla giusta direzione per risolvere il problema.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


