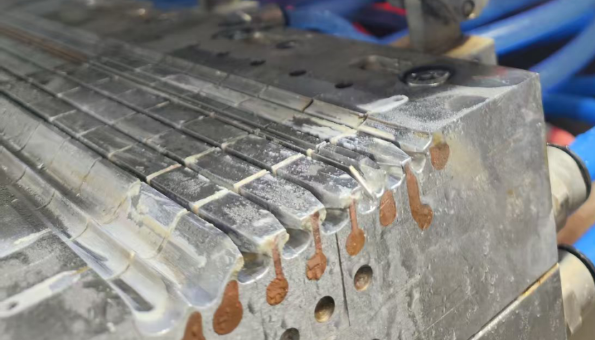
PVC ekstrüzyonu sırasında kalıpta, kalıp ağzında veya boyutlandırma bölümünde beyaz tortular görünebilir. Bu, birçok üreticinin karşılaştığı bir sorundur.
Üretim katında genellikle basitçe denir “beyaz toz.”
Ancak teknik açıdan bakıldığında beyaz toz yalnızca görünür bir olgudur. Bize depozitonun gerçekte ne olduğunu doğrudan söylemez.
Daha doğru bir şekilde şöyle tanımlanır: plaka çıkışı veya biriktirme PVC işlenmesi sırasında meydana gelir. Tortular yağlayıcılardan, stabilizatörlerden, dolgu maddelerinden veya diğer formülasyon bileşenlerinden gelebilir ve ayrıca işleme koşulları veya sistem uyumluluğuyla da ilgili olabilir. Bazı durumlarda tortu birkaç bileşenin bir karışımı bile olabilir.
01 | Beyaz Toz Nedir? Çok Fazla Yağlayıcı Bulunduğu İçin mi?
PVC işleme sırasında, formülasyondaki farklı bileşenlerin reçine sistemi içinde uygun bir dağılım ve uyumluluk durumunu sürdürmesi gerekir.
Belirli bileşenler mevcut formülasyon veya işleme koşulları altında stabil kalamadığında, eriyik yüzeyine doğru hareket edebilir ve kalıp ve kalıp dudağı gibi metal yüzeyler üzerinde yavaş yavaş tortular oluşturabilirler.
Üretim hattında gördüğümüz şey bu “beyaz toz.”
Tortuların bileşimi bir sistemden diğerine değişebilir.
Olası kaynaklar şunları içerir:
-
Yağlayıcılar ve ilgili bileşenler;
-
Stabilizatörler veya stabilizatör reaksiyonlarıyla ilgili bileşenler;
-
CaCO₃ gibi inorganik dolgu maddeleri;
-
İşleme sırasında oluşan diğer formülasyon bileşenleri veya maddeleri.
Öyleyse, Beyaz bir tortunun ortaya çıkması otomatik olarak "çok fazla yağlayıcı olduğu" anlamına gelmez.
Yağlayıcıların tekrar tekrar değiştirilmesinin bazen sorunu çözememesinin nedeni de budur.
02 | Beyaz Toz Sadece Belirtidir. Sürekli Birikme Gerçek Sorundur
Ara sıra meydana gelen az miktardaki birikim, üretimi hemen etkilemeyebilir. Ancak plaka aşımı devam ederse ve yavaş yavaş birikirse çeşitli sorunlara yol açabilir.
O Birincisi üretim istikrarı.
Kalıp üzerinde birikintiler birikmeye devam ettikçe, hattın temizlik için sık sık durdurulması gerekebilir, bu da sürekli üretimi etkileyebilir.
O İkincisi, ürünün yüzey kalitesi.
Birikme belirli bir seviyeye ulaştığında ürün yüzeyine aktarılarak akma izleri, çizikler, beyaz lekeler ve diğer görünüm kusurlarına neden olabilir.
O Daha da önemlisi, tekrarlanan plaka çıkarma çoğu zaman mevcut formülasyon sistemi ile işleme koşulları arasında bir tür uyumsuzluk olabileceğini gösterir.
Yani asıl soru şu değil:
“Beyaz tozu nasıl temizleyeceğiz?”
Bu:
“Neden ilk etapta oluşmaya devam ediyor?”
03 | Beyaz Tozun Gerçekte Ne Olduğunu Nasıl Öğrenebiliriz?
Bu aslında tüm süreçteki en kritik adımdır.
Farklı kaynaklardan gelen mevduatlar sıklıkla farklı özellikler gösterir.
O Stabilizatörle ilgili:
Aynı anda renk değişiklikleri, bölgesel kavurma veya daha dar bir işleme penceresi meydana gelirse, stabilizatör sisteminin yanı sıra gerçek işleme sıcaklığı ve termal geçmişini de kontrol etmek faydalı olacaktır.
O CaCO₃ ile ilgili:
Beyaz toz nispeten kuruysa ve bariz bir toz görünümüne sahipse, özellikle dolgu maddesi partisini değiştirdikten veya dolgu yükünü arttırdıktan sonra sorun ortaya çıkarsa, CaCO₃'nun parçacık boyutu, yüzey işlemi ve dağılım durumu kontrol edilmelidir.
O Yağlama sistemiyle ilgili:
Tortu belirgin bir mumsu veya yağlı görünüme sahipse, farklı yağlayıcı bileşenler arasındaki uyumluluk, bunların ilave seviyeleri ve işleme sırasındaki migrasyon davranışları daha fazla incelenmelidir.
Bu gözlemler yalnızca ipucu görevi görebilir. Beyaz tozun bileşimi yalnızca görünüşe göre belirlenemez.
Genel olarak tavsiye ediyoruz Analiz için küçük bir miktar depozito toplanıyor.
Fiili duruma bağlı olarak analitik yöntemler FTIR, XRF, SEM-EDS ve TGA Yatağı organik bileşenler, element bileşimi ve termal davranış da dahil olmak üzere farklı perspektiflerden değerlendirmek için kullanılabilir.
Örneğin:
-
FTIR: Organik malzemelerin ve bazı inorganik bileşenlerin karakteristik özelliklerinin tanımlanmasına yardımcı olur;
-
XRF / SEM-EDS: Elementel bileşimin analiz edilmesine ve olası inorganik kaynakların belirlenmesine yardımcı olur;
-
- TGA: Farklı bileşenlerin bileşiminin değerlendirilmesine yardımcı olmak için termal ağırlık kaybı özelliklerini kullanır.
Bu analitik sonuçları müşterinin verileriyle birleştirerek formülasyon, hammaddeler ve işleme koşulları, depozitonun olası kaynağını daha da daraltabiliriz.
İlgili PVC kaplama çalışmaları aynı zamanda gerçek üretim hatlarından toplanan birikintilerin bileşimini belirlemek için FTIR, SEM-EDX ve termal analiz gibi yöntemleri de kullanmıştır.
Önce "ne olduğunu" bulun, sonra "neden oluştuğunu" belirleyin ve ancak ondan sonra "neyi ayarlayacağınıza" karar verin.
04 | Kaynak Belirlendikten Sonra Nasıl Çözüleceğine Karar Verin
Ø Analiz, tortunun esas olarak yağlama sistemiyle ilgili olduğunu doğrularsa, farklı yağlayıcı bileşenler ile mevcut işleme koşulları arasındaki uyumluluk daha ayrıntılı olarak incelenmelidir;
Ø Nispeten yüksek oranda inorganik bileşenler bulunursa, CaCO₃ gibi hammaddeler ve stabilizatörlerle kombinasyon halinde daha fazla araştırma yapılmalıdır;
Ø Yatağın bileşimi önemli ölçüde değişmiyor ancak üretim koşullarındaki değişikliklerden sonra sorun gözle görülür şekilde kötüleşiyorsa o zaman sıcaklık, kayma ve plastikleşme durumu gibi işleme koşullarının da incelenmesi gerekir.
Bu nedenle etkili bir çözüm genellikle basit değildir:
“Beyaz toz → Yağlayıcıyı değiştirin.”
Bunun yerine:
"Yatağı toplayın ve analiz edin → Bileşimini tanımlayın → Kaynağın izini sürün → Formülasyon ve işleme koşullarına göre nedeni analiz edin → Hedeflenen ayarlamalar yapın."
05 | Gerçek Bir Durum: Kalıptan 48 Saatlik Üretimden Sonra Neden “Yağ Sızmaya” Başladı?
Bir zamanlar bir PVC boru projesine katılmıştık.
Müşteri nispeten tipik bir sorunla karşı karşıyaydı: Yaklaşık 48 saatlik sürekli üretimin ardından kalıp açıklığının çevresinde yağlı bir tortu oluşmaya başladı.
İlk başta sorun bariz değildi. Ancak üretim devam ettikçe mevduat giderek arttı ve birikti.
Müşterinin hattı durdurması ve kalıbı temizlemesi gerekiyordu. Üretime yeniden başladıktan belli bir süre sonra aynı sorun tekrar ortaya çıkıyordu.
Müşteri bundan şüphelendi “Çok fazla yağlayıcı eklenmiş” bu yüzden yağlayıcı dozajını azalttılar. Sonuç olarak, malzeme ekstrüzyon sırasında doğrudan kavruldu.
Durumu anladıktan sonra müşteriden yaklaşık olarak tahsilat yapmasını istedik. 2 g depozito ve FTIR analizi için Rallychem Ar-Ge Merkezine gönderin.
Sonuçlar aşağıdakilerle ilişkili net özellikleri gösterdi: polietilen / uzun zincirli alifatik hidrokarbonlarbu da yatağın muhtemelen PE mumu veya benzer bir hidrokarbon bazlı bileşen içerdiğini gösteriyor. Bu nedenle araştırmayı orijinal yağlama sisteminde kullanılan düşük yoğunluklu balmumuna kadar daralttık.
Daha sonra sonucu müşterinin mevcut formülasyonundaki ham maddelerle karşılaştırdık ve temel olarak sorunun şu şekilde olduğunu belirledik: sadece "çok fazla düşük yoğunluklu balmumu eklenmiş olması" değil.
Müşterinin orijinal formülasyonu zaten normal şekilde çalışıyordu. Aslında değişen şey, sürekli üretim sırasında bu bileşenin yavaş yavaş kalıp yüzeyine doğru hareket etmesi ve burada birikmesiydi.
Bu nedenle sadece düşük yoğunluklu balmumunun dozajını azaltmadık.
Bunun yerine biz orijinal formülasyondaki sabit yağlayıcı kombinasyonu ve oranları yeniden ayarlandıfarklı yağlayıcı bileşenlerin mevcut PVC formülasyonu ve işleme koşullarıyla daha uyumlu olmasını sağlar.
Ayarlamanın ardından kalıp birikmesi önemli ölçüde azaldı, kalıp temizleme sıklığı azaldı ve üretim stabilitesi de arttı.
Bu vaka bize şunu gösterdi:
“Beyaz toz” dediğimiz şey sadece görünen sonuçtur. Soruşturulması gereken şey mevduatın kendisidir.
Önce "ne yatırıldığını" öğrenin, ardından "neden yatırıldığını" belirleyin ve son olarak "neyin ayarlanması gerektiğine" karar verin.
Şu anda tekrarlayan bir durumla karşılaşıyorsanız PVC kalıp beyaz tozu, kalıplama veya kalıp birikmesi, paylaşabilirsiniz depo fotoğrafları, göründüğü yer, üretim belirtileri ve mevcut formülasyonunuz ve ham maddelerinizle ilgili bilgiler bizimle.
Önce sebebini belirleyelim, sonra sistemi nasıl ayarlayacağımıza karar verelim.
Rallikim | Sorunu çözmek için üretim belirtisinden doğru yöne doğru.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


