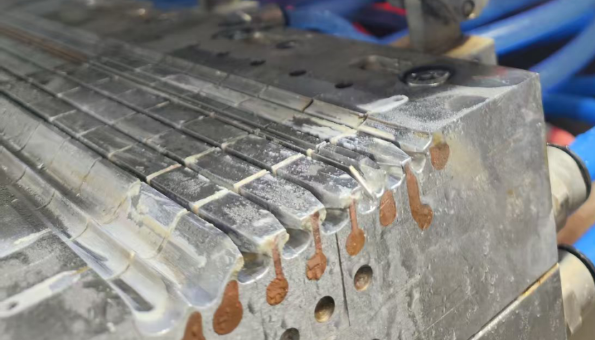
PVC の押出中に、ダイ、ダイリップ、またはサイジングセクションに白い堆積物が現れることがあります。これは多くのメーカーが直面する問題です。
生産現場では単に「」と呼ばれることが多いです。 「白い粉」。
ただし、技術的な観点から見ると、 白い粉は目に見える現象にすぎません。デポジットが実際に何であるかを直接示すものではありません。
より正確には、次の形式として説明されます。 プレートアウトまたは堆積 これはPVC加工中に発生します。堆積物は、潤滑剤、安定剤、充填剤、または他の配合成分に由来する可能性があり、また、処理条件またはシステムの適合性に関連する場合もあります。場合によっては、堆積物は複数の成分の混合物であることもあります。
01 |白い粉とは何ですか?潤滑油が多すぎるからでしょうか?
PVC 加工中、配合中のさまざまな成分は、樹脂システム内で適切な分散状態と相溶性を維持する必要があります。
特定の成分が現在の配合または加工条件下で安定を保つことができない場合、それらは溶融表面に向かって移動し、ダイやダイリップなどの金属表面に徐々に堆積物を形成する可能性があります。
これは生産ラインで私たちが見ているものです 「白い粉」。
堆積物の組成はシステムごとに異なります。
考えられるソースは次のとおりです。
-
潤滑剤および関連コンポーネント。
-
安定剤または安定剤反応に関連する成分。
-
CaCO₃などの無機充填剤。
-
他の配合成分または処理中に形成される物質。
したがって、 白い堆積物の出現は、自動的に「潤滑剤が多すぎる」ことを意味するわけではありません。
これは、潤滑剤を繰り返し交換しても問題が解決しない場合がある理由でもあります。
02 |白い粉は単なる症状です。継続的な蓄積が本当の問題です
少量が時折堆積しても、生産に直ちに影響を与えるわけではありません。ただし、プレートアウトが継続し、徐々に蓄積すると、いくつかの問題が発生する可能性があります。
Ø まず、生産の安定性です。
ダイ上に堆積物が蓄積し続けると、洗浄のためにラインを頻繁に停止する必要が生じ、連続生産に影響を与える可能性があります。
Ø 第二に、製品の表面品質。
堆積物が一定レベルに達すると、製品表面に転写し、フローマーク、傷、白斑などの外観不良を引き起こす可能性があります。
Ø さらに重要なことは、プレートアウトの繰り返しは、現在の配合システムと処理条件の間に何らかの不一致がある可能性があることを示していることがよくあります。
したがって、本当の質問は次のようなものではありません。
「白い粉はどうやって落とすの?」
それは次のとおりです。
「そもそもなぜ形成され続けるのでしょうか?」
03 |白い粉の正体はどうやって調べられるのでしょうか?
これは実際、プロセス全体の中で最も重要なステップです。
異なるソースからの堆積物は、異なる特徴を示すことがよくあります。
Ø スタビライザー関連:
色の変化、局所的な焦げ、または処理範囲の縮小が同時に発生する場合は、実際の処理温度と熱履歴だけでなく、スタビライザー システムもチェックする価値があります。
Ø CaCO₃関連:
白い粉末が比較的乾燥していて、明らかに粉状の外観をしている場合、特に充填剤のバッチを変更したり、充填剤の配合量を増やした後に問題が発生した場合は、CaCO3 の粒径、表面処理、および分散状態をチェックする必要があります。
Ø 潤滑システム関連:
堆積物が明らかにワックス状または油状の外観をしている場合は、さまざまな潤滑剤成分間の適合性、それらの添加レベル、および加工中のそれらの移行挙動をさらに検査する必要があります。
これらの観察は手がかりとしてのみ役立ちます。 白い粉の組成は外観だけでは判断できません。
一般的にお勧めします 分析のために少量の堆積物を収集します。
実際の状況に応じて、次のような分析手法が使用されます。 FTIR、XRF、SEM-EDS、および TGA 有機成分、元素組成、熱挙動など、さまざまな観点から堆積物を評価するために使用できます。
例えば:
-
FTIR: 有機材料および一部の無機コンポーネントの特徴を識別するのに役立ちます。
-
XRF / SEM-EDS: 元素組成を分析し、考えられる無機源を特定するのに役立ちます。
-
TGA: 熱重量損失特性を使用して、さまざまなコンポーネントの組成の評価を支援します。
これらの分析結果と顧客の分析結果を組み合わせることで、 配合、原材料、加工条件、考えられる預金源をさらに絞り込むことができます。
関連する PVC プレートアウト研究では、実際の生産ラインから収集された堆積物の組成を特定するために、FTIR、SEM-EDX、熱分析などの方法も使用されています。
まず「それが何であるか」を調べ、次に「なぜそれが形成されたのか」を判断し、その後で初めて「何を調整するか」を決定します。
04 |原因が特定されたら、それを解決する方法を決定する
Ø 分析により、堆積物が主に潤滑システムに関連していることが確認された場合は、さまざまな潤滑剤成分と現在の処理条件の間の適合性をさらに調査する必要があります。
Ø 無機成分の割合が比較的高いことが判明した場合は、CaCO₃ や安定剤などの原材料と組み合わせてさらなる調査を実施する必要があります。
Ø 堆積物の組成が大きく変化しないが、製造条件を変更すると問題が著しく悪化する場合は、温度、せん断、可塑化状態などの加工条件も検討する必要があります。
したがって、効果的な解決策は通常、次のような単純なものではありません。
「白い粉→潤滑剤を交換してください。」
代わりに、次のようになります。
「堆積物を収集・分析→組成を特定→発生源を追跡→配合や加工条件から原因を分析→目標を絞った調整」。
05 |実際のケース: 48 時間の製造後に金型から「油がにじみ出し」始めたのはなぜですか?
私たちは塩ビ管プロジェクトに参加したことがあります。
お客様は、比較的典型的な問題に直面していました。約 48 時間連続生産した後、金型開口部の周囲に油状の堆積物が現れ始めました。
当初、問題は明らかではありませんでした。しかし、生産が続くにつれて、堆積物は徐々に増加し、蓄積していきました。
顧客はラインを停止して金型を清掃する必要がありました。生産を再開した後、一定時間が経過すると再び同じ問題が発生することがありました。
顧客はそう疑った 「潤滑油を入れすぎた」 そこで彼らは潤滑剤の投与量を減らしました。その結果、材料は押出中に直接焦げてしまう。
状況を把握した上で、お客様におよその回収を依頼しました。 デポジット 2 g FTIR 分析のために Rallychem R&D センターに送信します。
結果は、以下に関連する明確な特徴を示しました。 ポリエチレン / 長鎖脂肪族炭化水素これは、堆積物に PE ワックスまたは同様の炭化水素ベースの成分が含まれている可能性があることを示しています。そこで私たちは、元の潤滑システムで使用されている低密度ワックスに調査をさらに絞り込みました。
次に、その結果をお客様の既存の配合の原材料と比較し、問題は次のとおりであると基本的に判断しました。 単に「低密度ワックスが多すぎた」というだけではありません。
お客様の元の配合はすでに正常に動作していました。実際に変化したのは、連続生産中にこの成分が徐々に金型表面に向かって移動し、そこに蓄積することでした。
したがって、単に低密度ワックスの投与量を減らすだけではありませんでした。
代わりに、私たちは 元の配合における固定潤滑剤の組み合わせと比率を再調整しました、さまざまな潤滑剤成分が現在の PVC 配合および加工条件とより適合するようになります。
調整後、ダイのデポジットが大幅に減少し、ダイの洗浄頻度が減少し、生産の安定性も向上しました。
この事例は次のことを示しました。
私たちが「白い粉」と呼ぶものは、目に見える結果にすぎません。調査が必要なのは堆積物そのものです。
まず「何が入金されているか」を調べ、次に「なぜ入金するのか」を判断し、最後に「何を調整する必要があるか」を決定します。
現在再発している場合 PVC ダイホワイトパウダー、プレートアウト、またはダイビルドアップを共有できます。 堆積物の写真、それが出現する場所、製造上の症状、および現在の配合と原材料に関する情報 私たちと一緒に。
まず原因を特定してから、システムを調整する方法を決定しましょう。
ラリーケム |本番環境の症状から、問題を解決するための正しい方向へ。



 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe