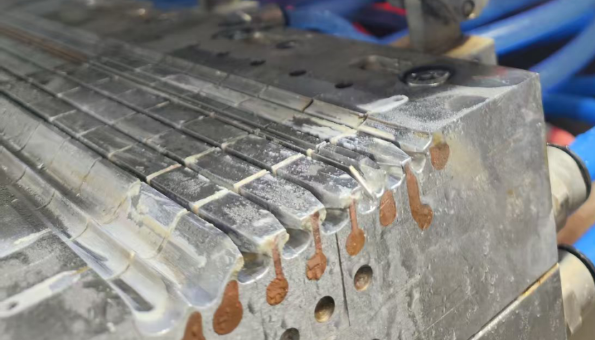
در طول اکستروژن پی وی سی، رسوبات سفید رنگ ممکن است بر روی قالب، لبه قالب یا بخش سایز ظاهر شوند. این مشکلی است که بسیاری از سازندگان با آن مواجه هستند.
در طبقه تولید، اغلب به سادگی نامیده می شود "پودر سفید."
اما از منظر فنی، پودر سفید تنها پدیده قابل مشاهده است. مستقیماً به ما نمی گوید که سپرده واقعاً چیست.
به طور دقیق تر به عنوان شکلی از توصیف می شود بشقابی یا رسوب گذاری که در طول پردازش PVC رخ می دهد. رسوبات ممکن است از روان کننده ها، تثبیت کننده ها، پرکننده ها، یا سایر اجزای فرمولاسیون باشند و همچنین ممکن است به شرایط پردازش یا سازگاری سیستم مربوط باشند. در برخی موارد، رسوب ممکن است ترکیبی از چندین جزء باشد.
01 | پودر سفید چیست؟ آیا به دلیل وجود روان کننده بیش از حد است؟
در طول پردازش PVC، اجزای مختلف در فرمولاسیون نیاز به حفظ وضعیت پراکندگی و سازگاری مناسب در سیستم رزین دارند.
هنگامی که اجزای خاصی نمی توانند تحت فرمولاسیون یا شرایط فرآوری فعلی پایدار بمانند، ممکن است به سمت سطح مذاب مهاجرت کرده و به تدریج روی سطوح فلزی مانند قالب و لبه قالب رسوب ایجاد کنند.
این چیزی است که ما در خط تولید می بینیم "پودر سفید."
ترکیب رسوبات می تواند از یک سیستم به سیستم دیگر متفاوت باشد.
منابع احتمالی عبارتند از:
-
روان کننده ها و اجزای مرتبط؛
-
تثبیت کننده ها یا اجزای مربوط به واکنش های تثبیت کننده؛
-
پرکننده های غیر آلی مانند CaCO3؛
-
سایر اجزای فرمولاسیون یا موادی که در طی فرآوری تشکیل می شوند.
بنابراین، ظاهر یک رسوب سفید به طور خودکار به این معنی نیست که "روان کننده بیش از حد وجود دارد."
همچنین به همین دلیل است که تعویض مکرر روان کننده ها گاهی اوقات مشکل را حل نمی کند.
02 | پودر سفید تنها علامت آن است. ایجاد مداوم مشکل واقعی است
مقدار کمی از رسوب گاه به گاه ممکن است فوراً بر تولید تأثیر نگذارد. با این حال، اگر پلاکآوت ادامه پیدا کند و به تدریج جمع شود، میتواند منجر به مشکلات متعددی شود.
Ø اول، ثبات تولید.
با ادامه تجمع رسوبات روی قالب، ممکن است نیاز به توقف مکرر خط برای تمیز کردن باشد که بر تولید مداوم تأثیر می گذارد.
Ø دوم، کیفیت سطح محصول.
هنگامی که تجمع به سطح معینی می رسد، ممکن است روی سطح محصول منتقل شود و باعث ایجاد علائم جریان، خراش، علائم سفید و سایر نقص های ظاهری شود.
Ø مهمتر از آن، دفع مکرر صفحه اغلب نشان می دهد که ممکن است نوعی عدم تطابق بین سیستم فرمولاسیون فعلی و شرایط پردازش وجود داشته باشد.
بنابراین سوال واقعی این نیست:
چگونه پودر سفید را تمیز کنیم؟
این است:
"چرا در وهله اول به شکل گیری ادامه می دهد؟"
03 | چگونه می توانیم بفهمیم که پودر سفید در واقع چیست؟
این در واقع حیاتی ترین مرحله در کل فرآیند است.
سپرده ها از منابع مختلف اغلب ویژگی های متفاوتی را نشان می دهند.
Ø مربوط به تثبیت کننده:
اگر تغییر رنگ، سوزاندن موضعی، یا پنجره پردازش باریکتر به طور همزمان رخ دهد، ارزش بررسی سیستم تثبیت کننده و همچنین دمای واقعی پردازش و تاریخچه حرارتی را دارد.
Ø مربوط به CaCO3:
اگر پودر سفید نسبتا خشک است و ظاهر پودری آشکاری دارد، به خصوص اگر مشکل پس از تغییر دسته پرکننده یا افزایش بارگذاری پرکننده رخ دهد، باید اندازه ذرات، عملیات سطحی و وضعیت پراکندگی CaCO3 بررسی شود.
Ø مربوط به سیستم روغن کاری:
اگر رسوب ظاهر مومی یا روغنی آشکاری داشته باشد، سازگاری بین اجزای مختلف روان کننده، سطوح افزودن آنها و رفتار مهاجرت آنها در طول فرآوری باید بیشتر مورد بررسی قرار گیرد.
این مشاهدات فقط می توانند به عنوان سرنخ عمل کنند. ترکیب پودر سفید را نمی توان تنها بر اساس ظاهر تعیین کرد.
ما به طور کلی توصیه می کنیم جمع آوری مقدار کمی از سپرده برای تجزیه و تحلیل.
بسته به موقعیت واقعی، روش های تحلیلی مانند FTIR، XRF، SEM-EDS و TGA می توان برای ارزیابی رسوب از دیدگاه های مختلف، از جمله اجزای آلی، ترکیب عنصری و رفتار حرارتی استفاده کرد.
به عنوان مثال:
-
FTIR: به شناسایی ویژگی های مشخصه مواد آلی و برخی از اجزای معدنی کمک می کند.
-
XRF / SEM-EDS: به تجزیه و تحلیل ترکیب عناصر و شناسایی منابع معدنی احتمالی کمک می کند.
-
TGA: از ویژگی های کاهش وزن حرارتی برای کمک به ارزیابی ترکیب اجزای مختلف استفاده می کند.
با ترکیب این نتایج تحلیلی با مشتری فرمولاسیون، مواد اولیه و شرایط فرآوری، می توانیم منبع احتمالی سپرده را بیشتر محدود کنیم.
مطالعات مربوط به صفحه خارج کردن PVC نیز از روش هایی مانند FTIR، SEM-EDX و آنالیز حرارتی برای شناسایی ترکیب رسوبات جمع آوری شده از خطوط تولید واقعی استفاده کرده است.
ابتدا «چیست» را پیدا کنید، سپس «چرا شکل گرفت» را مشخص کنید، و تنها پس از آن تصمیم بگیرید که «چه چیزی را تنظیم کنید».
04 | هنگامی که منبع شناسایی شد، سپس تصمیم بگیرید که چگونه آن را حل کنید
Ø اگر تجزیه و تحلیل تأیید کند که رسوب عمدتاً مربوط به سیستم روانکاری است، سازگاری بین اجزای مختلف روانکار و شرایط فعلی پردازش باید بیشتر مورد بررسی قرار گیرد.
Ø اگر نسبت نسبتاً بالایی از اجزای معدنی یافت شود، تحقیقات بیشتر باید در ترکیب با مواد خام مانند CaCO3 و تثبیت کننده ها انجام شود.
Ø اگر ترکیب کانسار تغییر قابل توجهی نداشته باشد، اما پس از تغییر شرایط تولید، مشکل به طور محسوسی بدتر شود، شرایط فرآوری مانند دما، برش و حالت پلاستیسی شدن نیز باید بررسی شود.
بنابراین، یک راه حل مؤثر معمولاً به سادگی این نیست:
"پودر سفید ← روان کننده را تغییر دهید."
در عوض، این است:
جمع آوری و تجزیه و تحلیل سپرده → شناسایی ترکیب آن → ردیابی منبع → تجزیه و تحلیل علت بر اساس فرمولاسیون و شرایط پردازش → انجام تنظیمات هدفمند.
05 | یک مورد واقعی: چرا دای پس از 48 ساعت تولید شروع به "تراوش کردن روغن" کرد؟
ما یک بار در پروژه لوله پی وی سی شرکت کردیم.
مشتری با یک مشکل نسبتاً معمولی روبرو بود: پس از تقریباً 48 ساعت تولید مداوم، یک رسوب روغنی در اطراف دهانه قالب ظاهر شد.
در ابتدا مشکل مشخص نبود. اما با ادامه تولید، سپرده به تدریج افزایش و انباشته شد.
مشتری مجبور شد خط را متوقف کند و قالب را تمیز کند. پس از شروع مجدد تولید، همان مشکل پس از مدت زمان مشخصی دوباره ظاهر می شود.
مشتری مشکوک بود "روان کننده بیش از حد اضافه شده بود" بنابراین آنها دوز روان کننده را کاهش دادند. در نتیجه، مواد در حین اکستروژن مستقیماً می سوزند.
پس از درک وضعیت، از مشتری خواستیم که تقریباً جمع آوری کند 2 گرم از سپرده و آن را برای تجزیه و تحلیل FTIR به مرکز تحقیق و توسعه Rallychem ارسال کنید.
نتایج نشان داد ویژگی های واضح مرتبط با پلی اتیلن / هیدروکربن های آلیفاتیک با زنجیره بلند، نشان می دهد که این رسوب احتمالا حاوی موم پلی اتیلن یا یک جزء مشابه مبتنی بر هیدروکربن است. بنابراین ما بررسی را به موم کم چگالی که در سیستم روانکاری اصلی استفاده میشود محدود کردیم.
سپس نتیجه را با مواد خام موجود در فرمولاسیون موجود مشتری مقایسه کردیم و اساساً تشخیص دادیم که مشکل وجود دارد نه این که "موم با چگالی خیلی کم اضافه شده باشد."
فرمول اولیه مشتری قبلاً به طور عادی کار می کرد. چیزی که در واقع تغییر کرده بود این بود که در طول تولید مداوم، این جزء به تدریج به سمت سطح قالب مهاجرت کرد و در آنجا انباشته شد.
بنابراین، ما به سادگی دوز موم با چگالی کم را کاهش ندادیم.
در عوض، ما ترکیب روان کننده ثابت و نسبت های موجود در فرمول اولیه را مجدداً تنظیم کرد، اجزای مختلف روان کننده را با فرمولاسیون و شرایط پردازش PVC فعلی سازگارتر می کند.
پس از تنظیم، رسوب قالب به طور قابل توجهی کاهش یافت، فرکانس تمیز کردن قالب کاهش یافت و ثبات تولید نیز بهبود یافت.
این مورد به ما نشان داد که:
چیزی که ما آن را "پودر سفید" می نامیم، تنها نتیجه قابل مشاهده است. خود سپرده چیزی است که باید بررسی شود.
ابتدا "چه چیزی در حال سپرده گذاری است" را پیدا کنید، سپس "چرا سپرده گذاری" را مشخص کنید و در نهایت تصمیم بگیرید "چه چیزی باید تنظیم شود".
اگر در حال حاضر عود می کنید پودر سفید دای پی وی سی، بشقاب خارج شده یا قالب گیری، می توانید به اشتراک بگذارید عکسها، مکانی که در آن ظاهر میشود، علائم تولید و اطلاعات مربوط به فرمول و مواد خام فعلیتان را ذخیره کنید با ما
بیایید ابتدا علت را شناسایی کنیم و سپس تصمیم بگیریم که چگونه سیستم را تنظیم کنیم.
Rallychem | از یک علامت تولید تا جهت درست برای حل مشکل.






 English
 Español
 Français
 日本語
 한국어
 العربية
 فارسی
 Deutsch
 Italiano
 Tiếng Việt
 ไทย
 Русский
 Bahasa Indonesia
 Bahasa Melayu
 Türkçe


